Sett en 160-tonns press med åpen ramme og en 160-tonns presse med lukket ramme side ved side, og forskjellen er synlig fra tretti fot unna. Man lar dyseområdet være åpent på tre sider slik at en operatør kan skyve et bredt emne inn for hånd; den andre pakker den samme formen inn i en boks av avlastet stål som knapt bøyer seg ved full belastning. Begge selges under samme beskrivelse, "160-tonns mekanisk presse", og begge vil bli notert til overraskende like priser. De er ikke samme maskin.
Definisjonen bør komme først, fordi enhver praktisk beslutning om en presse renner ut av den. En mekanisk pressemaskin er et metalldannende maskinverktøy som lagrer kinetisk energi i et roterende svinghjul og frigjør denne energien, gjennom en clutch og en sveivmekanisme, til en sleide som beveger seg et fast slag opp og ned i et sett med føringer. Kraften er ikke konstant. Den bygger seg gjennom slaget og topper de siste millimeterne før bunnens dødpunkt, og det er grunnen til at en mekanisk presse er suveren til å blanke og prege og vanskelig ved langsom forming i full dybde.
Den ene egenskapen forklarer det meste av det som følger: hvorfor tonnasje, slag og slag per minutt blir fastsatt av maskinens mekanikk snarere enn av en kontrollinnstilling; hvorfor rammestivhet betyr mer enn nummeret på navneskiltet; og hvorfor den servodrevne versjonen av samme maskin har blitt den raskest voksende kategorien i stemplingsbutikker som trenger fleksibilitet uten å gi opp syklushastigheten.
Følg energiveien fra strømforsyningen til dyseflaten og hele maskinen blir lettere å resonnere rundt, og lettere å spesifisere.
To konsekvenser faller ut av den sekvensen. For det første utvikler en mekanisk presse sin nominelle tonnasje bare nær bunnen av slaget; hvis en prosess trenger høy kraft ved halvslag, er en krankpress feil verktøy og en hydraulisk eller servopresse bør vurderes. For det andre, fordi clutchen og bremsen bestemmer hvor nøyaktig sklien kan stoppes og hvor raskt den kan sykles, er clutchtypen et av de sterkeste signalene for maskingenerering. En friksjonsclutch med en elektronisk bremsemonitor og en tommer/enkelt/kontinuerlig modusvelger er det som lar en press brukes til dyseinnstilling og for automatisert spolemating på samme skift.
Overføringstypen er den andre halvdelen av historien. En vanlig veivaksel er billig, kompakt og gir en omtrentlig sinusformet slagkurve, som passer blanking og generell stempling. En eksentrisk girdrift forlenger det effektive slaget og bremser glidningen nær bunnen, og produserer mer arbeidsenergi per slag og bedre ytelse ved dyptrekking og tung forming. En vippekobling multipliserer kraften dramatisk nær bunnen og er derfor standardvalget for kaldsmiing, mynting og kalibreringsarbeid der materialet må flyte i stedet for å skjæres. En servodrift erstatter svinghjul-og-clutch-arrangementet med en motor med høyt dreiemoment som kan programmere hvilken som helst slagkurve prosessen ønsker.
Tonnasje er overskriftsnummeret, men dette er komponentene som avgjør om en presse fortsatt holder toleranse etter fem års to-skiftsdrift.
| Montering | Hva den gjør | Hva den forteller deg i et sitat |
|---|---|---|
| Ramme | Bærer formingsreaksjonen og holder sleiden firkantet til sengen | Sveiset vs. trekkstangkonstruksjon; avbøyningstall under nominell belastning; om den er stressavlastet etter sveising |
| Svinghjul | Lagrer energien som frigjøres under hvert slag | Svinghjul mass and allowable speed drop indicate available work energy, not just tonnage |
| Clutch og brems | Koble inn og stopp drivverket hver syklus | Luftfriksjonsclutch med bremseovervåking og tommemodus signaliserer en moderne, sikrere maskin |
| Veivaksel eller eksentrisk gir | Konverterer rotasjon til glidebevegelse | Bestemmer slagprofil, arbeidsenergi og egnethet for tegning kontra blanking |
| Vevstang og sleide | Overfører kraft til den øvre matrisen | Skyveområde, glidejusteringsområde og om det er montert en hydraulisk overbelastningsbeskyttelse |
| Gibs og guider | Hold sleiden parallelt og motstå off-senter skyvekraft | Justerbare kontra faste gibs; klaring spesifikasjon; åttepunktsføring på bredere lysbilder |
| Seng og støtteplate | Støtter den nedre dysen og definerer den brukbare dyseplassen | Sengestørrelse, T-spormønster, pute eller dysepute og sengtykkelse |
| Motvektssylindre | Offset sleide og verktøyvekt | Påvirker stoppnøyaktighet, bremseslitasje og støynivå |
| Smøresystem | Mater olje til lagre, gibs og gir | Sentralisert vs. manuell; om smørefeil er låst inn i styringen |
| Kontroll- og sikkerhetssystem | Kjører syklusen og beskytter operatøren | PLS-generering, tonnasjemonitor, lysgardiner, tohåndskontroll og valg av slagmodus |
To oppføringer i den tabellen fortjener ekstra oppmerksomhet fordi det er de kjøperne oftest skumles forbi. Rammenedbøyning - ofte uttrykt som en brøkdel av en millimeter per meter sjiktlengde ved nominell belastning - avgjør om dysekantene i midten av en lang seng nær samme dybde som dysekantene i endene. Og gib-klaring avgjør hvordan lysbildet oppfører seg når en terning lastes utenfor midten, noe som er normalt i progressivt arbeid og overføringsarbeid. En presse med sjenerøs tonnasje, men en myk ramme og løse føringer vil fortsatt produsere kasserte deler, bare dyrere.
Presser er gruppert etter fire ting: formen på rammen, antall koblingspunkter mellom drivverket og sleiden, transmisjonen som produserer slaget, og prosessen maskinen er bygget for. Disse fire aksene genererer kategoriene du vil se i enhver katalog.
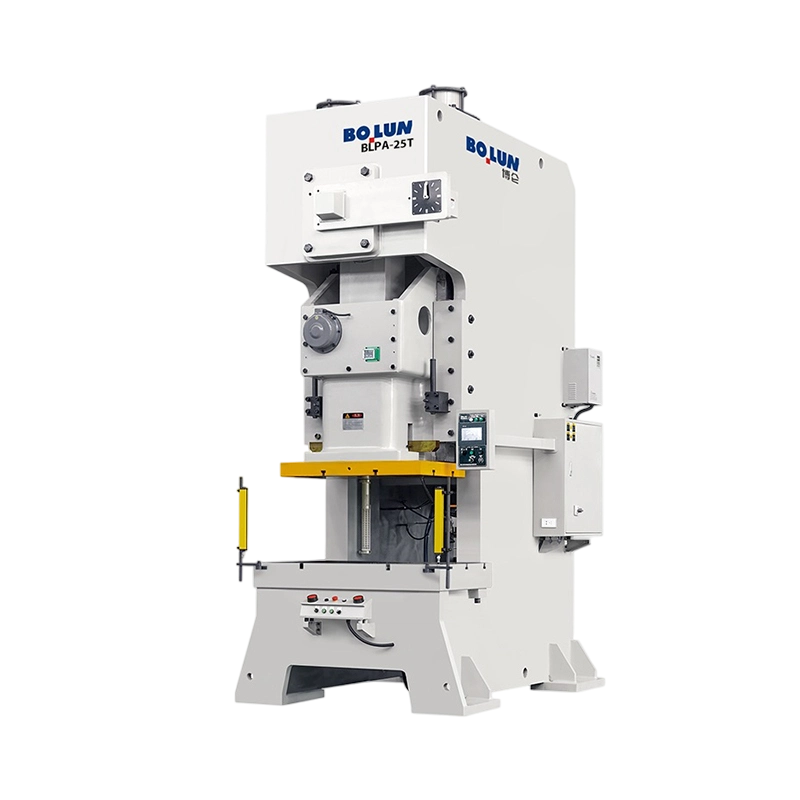
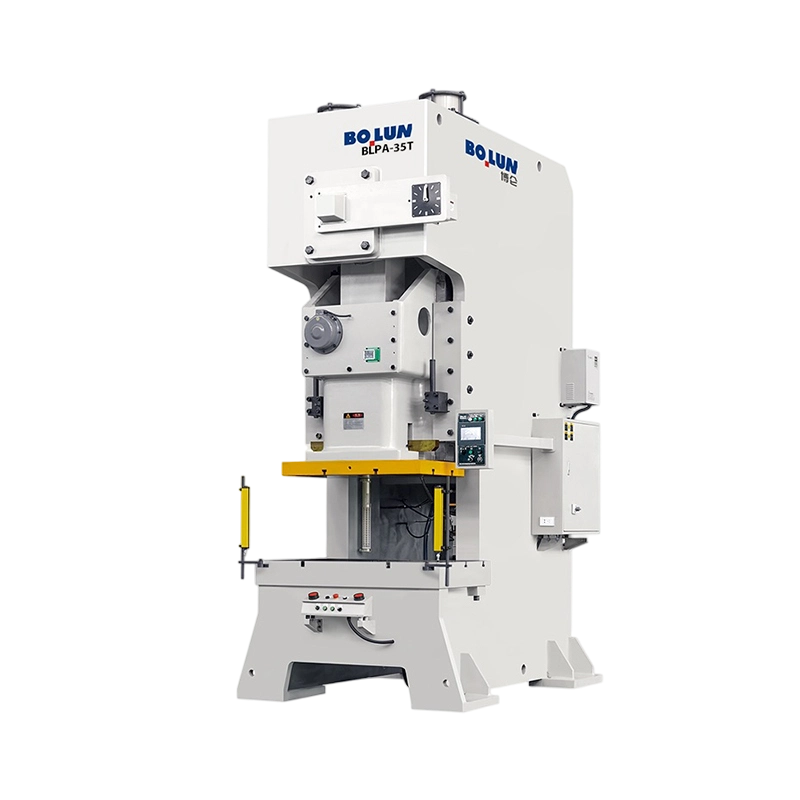
En åpen presse har en C-formet ramme med dyseområdet tilgjengelig fra forsiden og begge sider, noe som gjør manuell lasting, robottilgang og korttidsarbeid praktisk. Avveiningen er at rammen i seg selv er mindre stiv fordi lastbanen ikke er lukket, så den bøyer seg mer og fjærer tilbake mer under belastning, noe som koster matrisens levetid og delens nøyaktighet. En lukket presse lukker belastningsbanen rundt dysen, og gir mye høyere stivhet og bedre off-center belastningstoleranse på bekostning av begrenset tilgang. De fleste butikker som kjører høyt volum presisjonsarbeid, standardiserer til slutt på lukkede rammemaskiner, mens åpne rammepresser fortsatt er standard for mindre tonnasjer og blandet produksjon. Den fyldigere sammenligningen mellom de to familiene er verdt å lese før en kjøpsbeslutning, og en nyttig oversikt over avveiningen mellom åpen type og lukket type dekker avbøynings- og tilgangsargumentene mer detaljert.
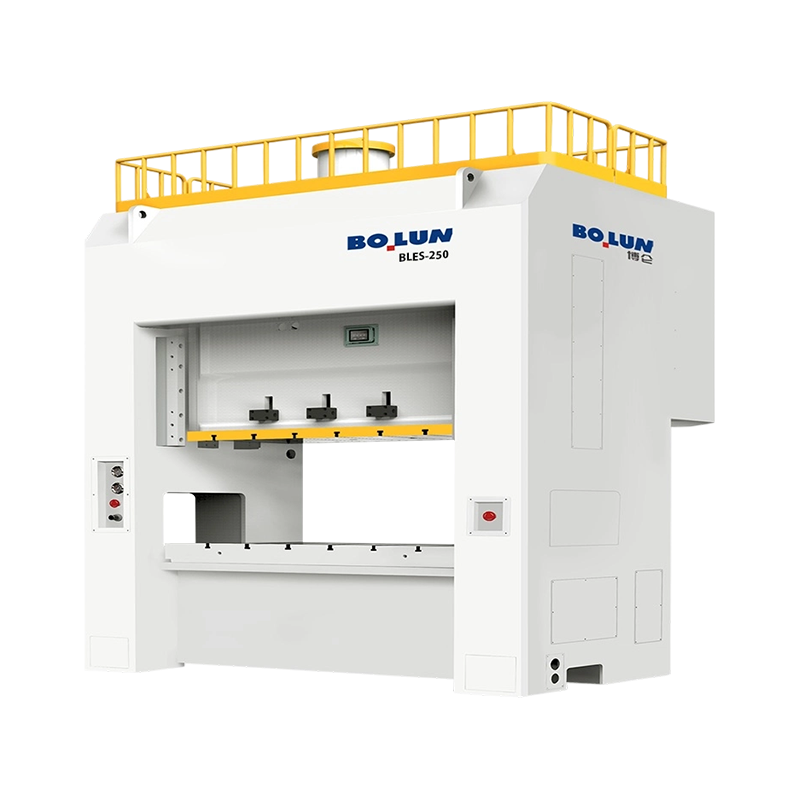
En enkeltpunktspress driver sleiden gjennom en koblingsstang i midten. Den er enklere, rimeligere og helt tilstrekkelig for smale matriser og moderat belastning utenfor midten. En dobbeltpunktspress driver sleiden gjennom to koblingsstenger fordelt på tvers av sleidens bredde, noe som sprer belastningen og dramatisk forbedrer motstanden mot å tippe når dysen belastes utenfor midten. Hvis du kjører brede paneler, progressive dies med ubalanserte stasjoner, eller annet som skyver lasten mot den ene siden av sengen, er ikke topunktsmaskinen en luksus; det er forskjellen mellom konsekvente deler og skrap. Et representativt eksempel er dobbeltpunktsfamilien av lukket type, hvor en mellomklassemodell som en 250-tonns bredsengsmaskin er rettet mot akkurat denne typen arbeid.
 BLPE-250 Robust bred-seng lukket type dobbeltpunktspress En 250-tonns lukket type dobbeltpunktspresse med 2500 x 1000 mm arbeidsbord, 22 kW motor- og seriedata, egnet for brede progressive dyser og off-center belastninger. Se produkt →
Veivdriften er den klassiske og fortsatt den vanligste: enkel, robust og rimelig å vedlikeholde. Den eksentriske girdriften gir lengre effektiv slaglengde og mer arbeidsenergi, og det er grunnen til at den vises i tunge maskiner med lukket ramme i området 400 til 800 tonn. Vippedrevet multipliserer kraften i bunnen av slaget, noe som gjør den til standarden for kaldsmiing og mynting. Servodrevet fjerner svinghjul-og-clutch-mekanismen helt og erstatter den med en servomotor som kan holde sleiden, reversere den midt i slaget og følge en programmerbar bevegelsesprofil - sakte tilnærming, kontrollert kontakt, dvele i bunnen, rask retur.
Denne programmerbarheten er det som gjør servopresser attraktive for dyptrekking, der materialet må få flyte i stedet for å rives, og for formingsoperasjoner som trenger en pause for å eliminere tilbakespring. En maskin som en 125-tonns åpen enkelt-punkts servopresse er bygget spesifikt rundt dette kravet, og parer servokontrollert glidebevegelse med dyptrekkingsprosessvinduet.
 BLAS-125 dyptrekkende åpen-type enkeltpunkts servokraftpresse 125-tonns servopresse av åpen type med utvidet 180 mm glideslag og 350 mm strupedybde for dyptrekking, der programmerbar glidebevegelse støtter materialflyt. Se produkt →
Den praktiske forsiktigheten er at servopresser koster mer per tonn og krever bedre prosesskunnskap å utnytte. Hvis delen er en enkel blank eller en gjennomhullet brakett, er den ekstra bevegelseskontrollen penger brukt på kapasitet jobben aldri bruker.
Et pressetilbudsark inneholder et titalls tall, og bare noen få av dem avgjør om maskinen passer til jobben. Dette er de som skal undersøkes først.
Den vanligste spesifikasjonsfeilen er å kjøpe tonnasje uten å sjekke slag og energi. En 200-tonns presse med kort slag og lett svinghjul kan slås av en 160-tonns presse med lengre slag og tyngre svinghjul på dyptrekkingsarbeid, og det vil ikke spesifikasjonsarket si høyt. Den nest vanligste feilen er å ignorere lasting utenfor midten. En dyse som sitter helt i midten av sengen oppfører seg veldig annerledes enn en som spenner over hele sengens bredde med den tyngste stasjonen bort til den ene siden.
Mekaniske presser er formingsmaskiner for generelle formål, men prosessene de dominerer deler én egenskap: de trenger høy kraft påført plutselig og gjentatte ganger i en kontrollert posisjon.
Blanking og piercing. Klipp av metallplater i former og stanse hull. Materialet sprekker i stedet for flyt, så en rask, stiv presse med god glideføring er ideell, og tonnasjekrav er enkle å beregne ut fra skjærstyrke og skjærelengde.
Bøying, flensing og forming. Luftbøye-, bunn- og flensoperasjoner der dysen setter den endelige geometrien. Konsistens avhenger av repeterbar dødpunktsposisjon nederst.
Dyptegning. Kopper, hus og motorskall hvor materialet må flyte inn i et dysehulrom uten å rives. Dette er prosessen som oftest tvinger en kjøper til et lengre slag, en dysepute eller et servodrev med programmerbar hastighetsprofil.
Mynting og dimensjonering. Tynne, høytrykksoperasjoner som trenger kraft konsentrert i bunnen av slaget. Toggle- og eksentriske girmaskiner utmerker seg her.
Kald smiing. Solide eller nesten faste deler dannet ved romtemperatur, som krever svært høy kraft og stor deformasjon. Vippedrevne maskiner med balanserte slagegenskaper og kraftige rammer er bygget for denne oppgaven, og en vippepresse med høy tonnasje i 650-tonnsklassen illustrerer kategorien: balansert slagbevegelse, høy deformasjonsevne og en ramme beregnet for kontinuerlig industriell belastning.
 BLKP-650 Høydeformasjon kaldsmiing Kraftpresse av vekslende type 650-tonns vippepresse med 8 mm trykkslag, integrert ejektor og 75 x 4 kW motor for kraftig kaldsmiing og stabil forming av tykke komponenter. Se produkt →
Batteriskall og strukturell komponentstempling. En nyere og raskt voksende applikasjon. Batterikabinetter og strukturelle deler krever svært stabil glidebevegelse, høy presisjon på tvers av flere skallstørrelser og nok tonnasje til å danne tykkere eller hardere legeringer uten forvrengning. Spesialbygde dobbeltpunktsmaskiner med brede senger har dukket opp spesielt for denne kategorien arbeid.
Før en bestemt modell velges, må maskinfamilien være riktig. De tre familiene løser ulike problemer.
| Variabel | Mekanisk presse | Hydraulisk presse | Servopresse |
|---|---|---|---|
| Tving profil | Topper nær nederste dødpunkt | Konstant gjennom hele slaget | Programmerbar hvor som helst i slaget |
| Slag | Festes av mekanismen | Justerbar | Fullt programmerbar |
| Syklushastighet | Rask, vanligvis den raskeste av de tre | Tregest | Rask, og kan optimaliseres per del |
| Energieffektivitet | Svinghjul buffers peak demand from the supply | Kontinuerlig pumpebelastning | Energi brukt hovedsakelig ved forming |
| Passer best til | Blanking, piercing, bøying, generell stempling, kaldsmiing | Dyptegning, tykk plate, lang dvelforming | Dyptrekking, tilbakefjæringskontroll, fleksibel, blandet produksjon |
| Hovedkostnadsdriver | Ramme stiffness, drive type, tonnage | Pumpe og ventilkapasitet, sylinderstørrelse | Motor og drivelektronikk, kontrollprogramvare |
I praksis kjører de fleste stansebutikker med høy volum fortsatt mekaniske presser for alt som involverer klipping eller grunn forming, beholder hydraulikk for de dype, langsomme jobbene og legger til servomaskiner der delblandingen er bred og overgangstiden betyr noe. Feilen å unngå er å kjøpe en servopresse for en jobb som en velspesifisert krankpresse ville gjort for betydelig mindre penger, eller å kjøpe en liten mekanisk presse for en dyptrekkjobb som trenger kraftprofilen bare en hydraulisk eller servomaskin kan levere.
Når familien og tonnasjen er avgjort, kommer forskjellen mellom en maskin som går i femten år og en som kjemper deg i fem ned til en kort liste med kommersielle og tekniske spørsmål.
Ledetid fortjener sin egen linje. En standard maskin med åpen ramme kan sendes om noen måneder, mens en stor lukket ramme eller servopresse bygget etter spesifikasjoner kan ta betydelig lengre tid. Hvis produksjonsrampen er fast, er pressebestillingsdatoen faktisk også fastsatt, og eventuell tilpasning bør avtales skriftlig før innskuddet.
En mekanisk presse er en maskin med lagret energi, og den vil beholde den energien selv når strømmen er av. Alle sikkerhetsfunksjoner på en moderne presse eksisterer på grunn av det faktum: Bremsen må overvåkes slik at en mislykket brems stopper maskinen i stedet for å la sklien falle, og låseprosedyrer må isolere lagret energi, ikke bare den elektriske forsyningen.
Vedlikehold følger også av mekanikken. Clutch- og bremsebelegg slites og må inspiseres etter en tidsplan; gib-klaring må kontrolleres fordi den driver med belastning og temperatur; smørepunkter må mates pålitelig, siden en utsultet gib vil skade glideoverflaten lenge før den ødelegger lageret; og svinghjulslagrene, motvektssylindere og overbelastningsbeskyttelsesanordninger har alle inspeksjonsintervaller som skal registreres i vedlikeholdsloggen fra dag én.
Den mest nyttige vanen en butikk kan ta i bruk er tonnasjeovervåking. En presse som registrerer kraftsignaturen for hvert slag vil flagge en slitt terning, en dobbel blank, en feilmatet del eller et lagerproblem i utvikling uker før den produserer en skrapbeholder full av avviste deler. På en maskin som kjører tusenvis av slag per skift, betaler denne overvåkingen seg raskere enn nesten alle andre alternativer på bestillingsskjemaet.
Mekaniske pressemaskiner er enkle i konseptet og uforsonlige i detaljer. Svinghjulet lagrer energi, clutchen slipper den, og sveiven, giret eller veksleren konverterer det til et fast slag som leverer kraft nær bunnen. Alt som betyr noe kommersielt – rammestivhet, koblingspunkter, off-center lasttoleranse, slag og energi i stedet for tonnasje alene, og kvaliteten på clutchen, guidene og kontrollsystemet – er en direkte konsekvens av denne mekanismen.
Få familien rett først. Tilpass deretter slaglengde, energi og sengestørrelse til delen i stedet for nummeret på brosjyren, kjøp en fornuftig tonnasjemargin, og bekreft hvem som maskinerer rammen og hvem som står bak maskinen etter installasjon. En presse valgt på denne måten trenger ikke være det dyreste alternativet i tilbudet; det må ganske enkelt være den hvis mekanikk samsvarer med arbeidet du faktisk har tenkt å kjøre.


En verktøyingeniør siterer et nytt brakettprogram og spesifiserer en 160-t...
Forstå mekaniske kraftpresser og deres essensielle funksjoner ...
En festefabrikk i Taizhou mottar en forespørsel fra en billeverandør: 8 mi...
Kraftpressemaskiner er klassifisert på to hovedmåter: etter ramme...
Produksjon og metallbearbeiding Et direkte, praktisk blikk på...
Kontakt oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar å begynne?
Get in Touch

Nå!
ZHEJIANG BOLUN

