En festefabrikk i Taizhou mottar en forespørsel fra en billeverandør: 8 millioner hodeskruer i klasse 10.9, levert over fjorten måneder. Anleggets maskineringsvei er for langsom, materialtapene for høye, og kornflytegenskapene til kuttetråder tilfredsstiller ikke utmattingskravene. En uke senere signerer anlegget verktøyordren for en kaldformingspresse.
Den sekvensen gjentas tusenvis av ganger over hele bransjen. Når produksjonsvolumene øker og forholdet mellom materialkostnad og arbeidskraft er høyt, er svaret kaldforming, og maskinen som utfører det, kaldformingspressen, viser seg å være en familie av presser med svært spesifikke mekaniske egenskaper i stedet for en enkelt generisk design.
Kort sagt: en kaldformingspresse er en metallformingsmaskin som former emne- eller trådmateriale ved romtemperatur ved hjelp av et dysesett og høy trykkkraft, og dens mest effektive konfigurasjon for tungt arbeid er den vippedrevne pressen, som multipliserer kraften i bunnen av slaget. Resten av denne artikkelen forklarer hva det betyr, hva de vanlige variantene er, hvordan man sammenligner dem, og hvordan man størrelser én for en ekte del.
En kaldformingspresse er en pressemaskin som påfører metall med trykkkraft ved omgivelsestemperatur, og får materialet til å flyte plastisk inn i et dysehulrom. Prosessen produserer ikke spon, krever ikke oppvarming av arbeidsstykket, og klassifiseres under kaldsmiing når deformasjonen er alvorlig. Ekstrudering, forstyrrelse, mynting og stryking er alle typiske operasjoner. Begrepet kaldformingspresse brukes om hverandre med kaldsmiingspresse i mange utstyrskataloger.
Konklusjonen kommer først: hvis delen din er en bolt, et mutteremne, en lagerring, en kulebolt, en elektrisk kobling eller en hvilken som helst symmetrisk komponent laget i volumer over 50 000 stykker per år, vil kaldforming nesten alltid produsere det raskere, med mindre materialinngang, og med bedre mekaniske egenskaper enn maskinering. Pressen er grunnlaget for den økonomiske logikken.
Tre fakta definerer den økonomiske saken. For det første materialutbytte: kald smiing bruker 20 til 40 prosent mindre materiale enn maskinering for den samme ferdige delen fordi metall forskyves i stedet for å fjernes. For det andre produktivitet: en enkelt kaldformingspresse produserer deler med 20 til 200 slag per minutt, avhengig av delstørrelse og maskintype. For det tredje styrke: fordi kornstrømmen er kontinuerlig langs delens kontur i stedet for å kuttes, forbedres utmattingsytelsen med en målbar margin, ofte 20 til 30 prosent i utmattingstester sammenlignet med maskinerte deler.
Det er også grenseforhold. Kaldforming krever at materialet er formbart nok til å deformeres ved romtemperatur. Lav- og mellomkarbonstål, legeringsstål av glødekvalitet, rustfritt stål i 300-serien, aluminiumslegeringer opp til middels styrke og kobberlegeringer dominerer den praktiske listen. Høykarbon eller sprø materialer er ikke kandidater. Pressekraften må også være høy i forhold til en stansepresse av samme størrelse, og maskinstrukturen må være tilsvarende stiv. Det er derfor kjøperen hører "kaldformingspresse" som en dedikert utstyrskategori i stedet for en generisk presse. For en dypere titt på prosessforholdet, se vårt bransjenotat om hva en kald smipressmaskin gjør før du sammenligner modeller, fordi samme produsent som bygger stemplingspresser kan bygge en egen vekslelinje for kaldt arbeid.
Arbeidsprinsippet til en mekanisk kaldformingspresse er enkelt i konseptet. Et svinghjul lagrer rotasjonsenergi. En clutch kobler den energien til et girtog, og tannhjulene driver en mekanisme som konverterer rotasjon til frem- og tilbakegående bevegelse av et lysbilde. Sliden bærer stansen; matrisen er montert på bolsteret eller sengen. Når pressen går, går stansen inn i dysehulrommet og tvinger emnet til å flyte inn i ønsket form.
Den kjennetegnende variabelen er mekanismen som konverterer rotasjon til glidebevegelse. En standard veivpresse bruker en veivaksel: sleiden beveger seg raskere i midten av slaget og bremser nær bunnens dødpunkt, og den tilgjengelige kraften stiger gradvis til et maksimum veldig nær bunnen. En vippepress bruker et sett med lenker arrangert slik at når sveiven roterer, retter koblingene seg nesten ut i bunnen av slaget. I den siste fasen blir den mekaniske fordelen enorm: en relativt liten kraft fra girtoget multipliseres til en veldig stor kraft ved sklien.
Det mekaniske arrangementet produserer nøyaktig den kraftkurven som kaldformingen trenger. Opprydding, foroverekstrudering og preging krever alle toppkraften i de siste millimeterne av slaget, etter at materialet har fylt formen og arbeidet er herdet. Vippepressen leverer høy tonnasje over den siste delen av slaget samtidig som glidehastigheten holdes lav ved kontaktpunktet. Lav hastighet ved kontakt betyr lengre levetid for matrisen og mer tid for materialet å flyte i stedet for brudd.
En annen fordel er "balansert slag"-karakteristikken som databladene ofte nevner. Fordi vippegeometrien fordeler kontakthastigheten og akselerasjonen jevnt over arbeidssonen, smeller ikke pressen inn i emnet så brått som en sveivpresse med samme tonnasje ville gjort. Dette reduserer hamring i rammen og korrelerer ofte med bedre dimensjonskonsistens over en batch.
Det er også et energiaspekt. Svinghjulet er dimensjonert for å levere formingsenergien uten for stort hastighetsfall. Ved kontinuerlig drift akselererer motoren svinghjulet mellom slagene. Hvis motoren ikke kan gjenvinne nok energi i løpet av den tilgjengelige tiden, stopper pressen med en nominell tonnasje under dens merkeskilt. Dette er grunnen til at en kaldsmiingslinje må evaluere energikapasiteten i joule per slag, ikke bare tonnasje, et punkt vi kommer tilbake til i spesifikasjonsdelen.
Mange butikker begynner med en generell sveivpresse, forsøker en kald ekstruderingsoperasjon og rapporterer brudd på formen, rammehamring eller utilstrekkelig kraft ved slutten av slaget. Forskjellene er ikke subtile.
En veivpresse utvikler kraft som omtrent sinus til veivvinkelen. Sklien når maksimal hastighet ved midtslag og maksimal kraft bare innenfor ca. 15 til 30 grader før nedre dødpunkt. Arbeidsenergien leveres i et kort vindu. En vippepress bruker derimot retteleddene til å produsere høy kraft gjennom den nedre delen av slaget, typisk over 40 til 60 graders sveivrotasjon. Den brukbare formingssonen er lengre, og kraften er tilgjengelig der arbeidet faktisk skjer.
I praksis endrer det enhver prosessbeslutning: verktøydesignet kan bruke en langsommere materialstrøm ved høyt trykk; matrisen belastes mer jevnt; og pressen kan håndtere kontinuerlige kraftige støt ved høyere slaghastigheter uten samme nivå av vibrasjoner. Tabellen nedenfor oppsummerer forskjellene en produksjonsingeniør bør sjekke før han velger en presse for kaldt arbeid.
| Kriterier | Sveivpresse | Veksle trykk | Hydraulisk presse |
|---|---|---|---|
| Kraft nær nedre dødpunkt | Høy bare i de siste 15 til 30 grader | Høy over et lengre nedre slagsegment | Full kraft i enhver glideposisjon |
| Skyvehastighet ved dysekontakt | Relativt høy | Lavt og kontrollert | Justerbar, vanligvis lav |
| Slagfrekvens | Høy (60 til 200 spm for små rammer) | Middels høy (30 til 80 spm for tunge rammer) | Lav (5 til 30 spm for formingsarbeid) |
| Energileveranse | Svinghjul, moderat | Svinghjul, svært effektivt ved nedre dødpunkt | Pumpestrøm, kontinuerlig men langsommere |
| Passer best til | Blanking, bøying, grunt trekk | Opprøring, ekstrudering, mynting, tung kaldsmiing | Dype komponenter, korte løp, variable kraftprofiler |
Kaldforming er en prosessfamilie, så maskinfamilien er også variert. Å velge riktig type er vanligvis et spørsmål om produksjonshastighet, delstørrelse og kraftprofil. De fire konfigurasjonene nedenfor dekker det overveldende flertallet av industrielle installasjoner.
Den mekaniske vippepressen er standard for komponenter i bil- og festeindustrien: kulebolter, ventilfjærholdere, giremner og strukturelle festemidler. Den kombinerer hastigheten til en mekanisk presse med de høye bunnkraftegenskapene beskrevet ovenfor. Kraftområdet som dekker de fleste deler er fra 100 til 1000 tonn, med slaglengder mellom 50 og 200 mm. For deler med stort volum er en enkelt vippepress bemerkelsesverdig effektiv fordi syklustiden er kort og prosessen er helautomatisk når delene er matet.
Hydrauliske presser har en annen fordel: de er ikke begrenset av en fast glidebevegelseskurve. Skyvehastigheten og hviletiden kan programmeres over hele slaget, og full kraft er tilgjengelig i alle posisjoner, ikke bare nær bunnen av dødpunktet. Det betyr noe for lange fremre ekstruderinger og for komponenter med dype egenskaper der deformasjonen starter tidlig i slaget. Prisen er hastighet og energieffektivitet. Hydrauliske presser kjører med en brøkdel av slagene per minutt for en vippepresse, og pumpesystemet bruker elektrisk energi kontinuerlig selv når pressen er inaktiv mellom produksjonskjøringene.
En tommelfingerregel fra ekte siteringspraksis: hvis delen kan produseres innenfor et 50 mm arbeidsslag og årlig volum overstiger omtrent 100 000 stykker, vil en mekanisk vippepresse gi den laveste kostnaden per del. Hydrauliske maskiner gir økonomisk mening når batchstørrelser er små, komponenten er lang, eller verktøy trenger fleksibiliteten til å kjøre forskjellige dyser med forskjellige kraftnivåer på én maskin.
Servopresser erstatter svinghjulet og clutchen med en eller flere store servomotorer koblet til drivverket. Programvaren kontrollerer glidebevegelsen; brukeren kan programmere en rask tilnærming, sakte pressing, en dvel ved nederste dødpunkt og en rask retur. For kaldforming reduserer servokontrollen hastigheten ved kontakt til nær null, noe som gir dysens levetid og deltoleranse enda et forbedringssteg. Servopresser koster mer i utgangspunktet, og det elektriske systemet må takle energitopper både inn og ut av motoren. For presisjonskomponenter er servovippepresser det høyeste ytelsesalternativet, og den samme fabrikken som bygger standard mekaniske presser tilbyr ofte en servoversjon på tvers av produktlinjen. Drivprinsippet gjør også dyseinnstillingen enklere, fordi sleiden kan inches og plasseres uten å sykle hele slaget.
For festemidler er den foretrukne maskinen ikke en enkeltstasjonspresse i det hele tatt, men en multistasjons kaldformer, ofte kalt en kaldhode. Tråd mates fra en spole, rettes ut, kuttes i lengde, overføres gjennom to til seks dyser og støtes til en bolt, skrue, mutteremne eller spesiell form i en serie stasjoner. Produksjonshastigheter når flere hundre deler per minutt for små festemidler. Formingskraften per stasjon er lavere enn ved en enkelt tung støtoperasjon, så høyt årlig volum kan rettferdiggjøre denne maskinen selv ved relativt lav tonnasje per stasjon.
Valglogikken kan angis i én setning: enkeltstasjons vippepresser håndterer store eller komplekse komponenter; multistasjonsformere eier en verden av små, høyvolums festemidler; hydrauliske presser dekker langslags- eller korttidsarbeid; servopresser forbedrer verktøyforholdene og prosessstabiliteten til alle de tidligere typene.
Når et pressesitat lander på bordet, viser det navneskiltets tonnasje, slag, slagfrekvens, bordareal og stengehøyde. For en kaldformingspresse bør kjøperen sjekke et andre sett med parametere som avgjør om maskinen faktisk vil utgjøre delen dag etter dag.
Typeskiltets tonnasje er ikke et enkelt universalnummer. De fleste mekaniske presser vurderer tonnasjen i en posisjon over nedre dødpunkt, typisk 5 mm for mindre presser og 10 til 13 mm for større industrielle rammer, etter de vanlige konvensjonene som brukes i JIS og andre pressestandarder. Kraften nær nedre dødpunkt er høyere enn den nominelle vurderingen, men bare innenfor arbeidsslaget. Når du sammenligner tilbud fra forskjellige leverandører, spør etter kraftkurven: den brukbare tonnasjen ved din dyselukkingshøyde betyr mer enn maksimum ved dødpunkt.
Kaldformingsoperasjoner deler etter slagbehov. Upsetting og preging trenger et kort slag, ofte 30 til 60 mm, fordi deformasjonen er konsentrert i de siste millimeterne. Fremre ekstrudering drar fordel av en lengre tilgjengelig slaglengde, 100 til 200 mm, for å imøtekomme dellengden og stansevandringen. Slagfrekvensen indikerer maksimale kontinuerlige sykluser per minutt. En tung vekselpresse vurdert til 260 til 400 tonn viser vanligvis 25 til 40 spm; en 60 til 110 tonns presse for mindre komponenter kan kjøre fra 40 til 70 spm. Kontroller hastigheten ved den faktiske slaglengden fordi noen spesifikasjoner viser kun verdier ved minimum slaglengde.
Kalddannende kraft er kontinuerlig og alvorlig, i motsetning til blanking, hvor lasten kollapser når materialet sprekker. Rammen må motstå avbøyning i to retninger: vertikal kompresjon og vinkeltipping under belastninger utenfor midten. Presser med lukket ramme har en naturlig høy stivhet; presser med åpen ramme bøyer seg målbart og anbefales kun når formingsbelastningen er liten eller sentrert. En vanlig kvalitetsreferanse er vinkelavbøyning under 1/10000 rad under den nominelle sentrale belastningen målt ved glideflaten. Hvis et dataark ikke inneholder denne verdien, er det rimelig å spørre.
Monterte åttesidige føringer er den vanlige løsningen for presisjonspresser; noen tunge vippepresser bruker bronseforede styreplater som er justerbare for lek. Strammere føring holder stansen på linje med dysen ved hvert slag og blir viktigere når deler har lange ekstruderingssoner eller krever en ejektorstans fra motsatt side. Justerbar dysehøyde er like viktig: kaldformingsdyser slites, og du vil ønske å øke stengehøyden når du omarbeider verktøyet.
Svinghjulsenergien som er tilgjengelig per slag er i mange tilfeller spesifikasjonen som definerer pressen før tonnasje. Deformasjonsenergien for en kald smidd del kan beregnes fra arealet under kraft-forskyvningskurven. For en typisk mellomstor komponent faller tallet mellom 5 og 30 kJ per slag. Pressen må levere minst den mengden, med en driftsmargin på rundt 30 prosent, og motoren må re-akselerere svinghjulet til nesten full hastighet mellom slagene. En enkel metode er å bekrefte tre tall: nominell energi per slag i kN·m, som er lik kJ; det nødvendige arbeidet for din del; og den faktiske kontinuerlige slagfrekvensen.
Kaldformingsverktøy kan sette seg fast når et emne mangler eller et dyseinnlegg sprekker. Hydraulisk overbelastningsbeskyttelse på sleiden stopper pressen før skaden når rammen. På underkonstruksjonssiden skal det angis en knockout eller ejektorkraft for den ferdige delen; en kaldformet komponent kan feste seg i dysen med en kraft tilsvarende 10 til 20 prosent av formingskraften, og uten en sterk ejektor blir ekstraksjonstrinnet flaskehalsen.
Kaldformingspresser er produksjonsmaskiner, og den beste måten å forstå om man passer til planleggingen er å se på delene som er laget på dem. Fellesnevneren er form av plastisk flyt: den ytre formen bestemmes av dysehulrommet, innsiden av stansen.
Bil- og nyttekjøretøy er de største forbrukerne. Kulebolter, trekkstangender, ventilfjærholdere, hjulnavholdere, sikkerhetsbeltekomponenter, lagerløp, giremner og mange av de høystyrke festene i en motorrom er kaldsmidde. Årsaken er ikke bare materialer; det er tretthet. En kaldsmidd kulebolt med kontinuerlig kornstrøm svikter sjeldnere under syklisk belastning enn en maskinert fra samme klasse.
Elektronikk- og elektroindustrien dukker nylig opp på listen. Batteriterminalkoblinger, samleskinner, stikkontakter, relékjerner og tannhjulemner for låsemekanismer er laget på vippepresser eller hydrauliske presser. Applikasjonen for forming av batteriskall er en spesifikk variant: sylindriske skall for batterihus trekkes og strykes på høytonnasjepresser, med presisjonsforskjellene synlige i jevnheten til veggtykkelsen.
Festemidler forblir det mest synlige segmentet. Bolter fra M4 til M36, hylsterskruer, sekskantmuttere, flensmuttere, nagler, skruer for tre og plast, og tilpassede gjengede deler er formet i multistasjonshoder for små størrelser og på enkeltvippepresser for større størrelser enn standard. Tabellen nedenfor viser de typiske kraftvinduene en butikk møter når de siterer kaldformede komponenter.
| Delkategori | Typisk materiale | Ca. kraftområde (tonn) | Typisk maskintype |
|---|---|---|---|
| M4 til M10 små fester | 1022, 10B21, 304 | 10 til 60 | Overskrift for flere stasjoner |
| M12 til M24 bolter og muttere | 1035, 1045, 4140 | 60 til 250 | Veksle eller overskrift |
| Kulebolter og styredeler | SAE 1541, 4140 | 100 til 400 | Veksle trykk |
| Lagerløp og giremner | 52100, 8620 | 200 til 600 | Veksle trykk |
| Batteriskall, tykkveggede rør | Aluminium, stållist | 250 til 800 | Lukket ramme hydraulisk eller vippe |
Ingen produsent vil velge en presse fra en tabell alene, men et første estimat holder samtalen ærlig. Utgangspunktet er den opprivende modellen. For en enkel forstyrrende operasjon er den nødvendige kraften omtrentlig arealet av det ferdige hodet multiplisert med strømningsspenningen til materialet ved slutten av deformasjonen, multiplisert med en faktor som står for friksjon og form. Koeffisienten ligger typisk mellom to og fire for kaldarbeid.
Her er et eksempel fra et ekte sitat. En kunde danner et sekskantet hode med en bredde over flater på 20 mm på et 12 mm diameter emne av AISI 1045 stål, glødet. Arealet av sekskanten er omtrent 346 mm². Strømningsspenningen på 1045 etter moderat kaldt arbeid er omtrent 800 MPa. En konservativ koeffisient på 2,5 gir en formingskraft på 346 mm² multiplisert med 800 MPa multiplisert med 2,5, som tilsvarer omtrent 690 kN. Det vil si 70 tonn ved nedre dødpunkt. Ved å legge til en sikkerhetsmargin på 30 prosent og ta høyde for friksjon, er den anbefalte pressstørrelsen 100 til 110 tonn. En 110-tonns vippepresse med åpen ramme er et komfortabelt valg; en 60-tonns presse vil vise marginal ytelse.
Fremre ekstrudering estimeres annerledes. Kraften avhenger av reduksjonsforholdet. En stang med 25 mm diameter ekstrudert til 18 mm gir en arealreduksjon på ca. 48 prosent. Ekvivalent tøyning beregnes ut fra arealforholdet, og for middels karbonstål faller trykket ved stansen, inkludert friksjon, mellom 1200 og 1800 MPa. Multiplisere stansetrykket med det opprinnelige tverrsnittsarealet på 491 mm² gir 590 til 880 kN, eller 60 til 90 tonn. Med margin er en 130 til 160 tonns maskin et rimelig førstevalg. Hvis profilen er lang, må slaglengden og energiklassifiseringen kontrolleres separat.
De høyeste presisjonsdelene legger til en ekstra begrensning. Når deltoleransen er under 0,05 mm, blir pressstivheten, glideføringen og temperaturstabiliteten til maskinen mer relevant enn tonnasjeberegningen. En lukket ramme med lav nedbøyning med åttesidig føring koster mer, men holder toleransen mye lenger over verktøyets levetid.
En praktisk regel for å sitere er å følge denne sekvensen:
Hvis den resulterende tonnasjen lander innenfor 20 prosent av en pressemodells vurdering, gå opp til neste modell. En kaldformingspresse som presses til 95 prosent av sin brukbare kapasitet vil miste energimargin, og problemer med stall vil dukke opp i varmen av ettermiddagsproduksjonen.
Når pressespesifikasjonen er klar, gjenstår spørsmålet om hvem som bygger den og i hvilken konfigurasjon. Følgende punkter kommer fra sammenligning av flere tilbud og fra problemene som dukker opp etter installasjon.
For enhver kaldformingsbelastning over 100 tonn, foretrekk en lukket rammestruktur når budsjettet tillater det. Lukkede rammer er formstabile under sidebelastninger og tillater høyere presisjon over tid. Hvis en åpen ramme er nødvendig for verktøytilgjengelighet, kontroller at rammen er avlastet og at sengen og sleiden er maskinert samtidig for å beholde innrettingsreferansen. Spør om leverandøren selger samme rammedesign i en standard stemplingsversjon og en kaldsmiingsversjon; forskjellen ligger ofte i en lengre glideføring, tyngre gibs og en forsterket seng.
Kalddannelse gir et kraftig sjokk på stasjonen. En våt flerplateclutch genererer mer varmekapasitet og er det vanlige valget for høy kontinuerlig belastning; en tørr clutch er akseptabel for mindre press og korte kjøringer. Bekreft at pressen kan produsere nominell tonnasje kontinuerlig med slaghastigheten du planlegger å kjøre, ikke bare i enkelttaktstester.
Moderne pressekjøpere forventer en programmerbar logikkkontroller med fargeberøringsskjerm, lagring for stanseparametere og en lastmonitor som registrerer den faktiske tonnasjen ved hvert slag. Lastmonitoren er ikke en luksus: den beskytter verktøyet og forteller operatøren når dysen er slitt. Bekreft også at kontrolleren støtter typen fôringssystem, enten det er en spolemater, stangmater, overføringssystem eller robotisk pick-and-place celle, og at leverandøren kan integrere automatiseringsgrensesnittet under igangkjøring.
Nedetid for kaldforming domineres av dyseforandringer. Et raskt formskiftesystem, et godt designet ejektorsett og en presseseng med tilstrekkelige T-spor reduserer oppsetttiden med en betydelig margin. Hvis delen er produsert med olje eller med et vannløselig smøremiddel, må pressen ha avløp, sump og valgfri tåkeavsugstilkobling som er nødvendig for en ren cellelayout.
For en maskin som skal gå to skift i mange år, betyr leverandøren like mye som spesifikasjonen. Se etter en produsent med integrert produksjon: rammen til husets støping, maskinering, samlebånd og et serviceteam som svarer på tekniske spørsmål under forhåndssalg. En nyttig sjekk på stedet er om leverandøren kontrollerer presisjonsbearbeidingen av sleiden og sengen på samme maskinverktøy, siden dette bestemmer parallellitetstoleransene som varer i hele pressens levetid. En kompetent leverandør vil også dokumentere sitt produksjonsstyringssystem og kvalitetssertifiseringer, så be om både sertifikatet og siste revisjonsrapport under forhandlinger.
Kaldformingspresser kjører hardt, og forskjellen mellom godt vedlikeholdt og forsømt maskineri viser seg i formens levetid og delens konsistens innen seks måneder.
Daglige kontroller gjelder smøresystemet: oljenivå, sirkulasjonstrykk og filtertilstand. Vippelenkene bærer ekstremt høye pinnetrykk, og et smøreavbrudd på noen få minutter kan føre til permanent skåre på linkpinnenes overflater. En praktisk vedlikeholdskalender ser slik ut:
Den vanligste feilen ved kaldforming er ikke rammebrudd, men termisk drift. Lange produksjonsserier genererer varme i vippelagrene, som utvider rammen og endrer stengehøyden. Maskiner konstruert for kontinuerlig kaldt arbeid kompenserer med en automatisk smørestrøm som også fører varme bort, og kontrollsystemet overvåker temperaturen på rammen. Diskuter termisk stabilitet med produsenten før kjøp, spesielt hvis butikkgulvet ikke er temperaturkontrollert.
Sikkerhet er en del av driften: tohånds anti-repetisjonskontroller, en lysgardin eller fast skjerm og en mekanisk bremsesperre er grunnleggende krav. Kaldformende dyser kaster ut materiale med høy hastighet, og chiplees betyr ikke sponfri; sikring mot flygende wirestykker eller smøretåke tilhører samme sikkerhetskonsept som selve sklien.
Det første svaret på kostnadsspørsmålet er: kaldformingspresser koster mer, for samme nominelle tonnasje, enn vanlige stansepresser, fordi rammen, føringen og drivverket er tyngre. Det andre svaret er at økonomien vanligvis bestemmes av materiale og hastighet, ikke av presseprisen.
En typisk kaldformingspresse med mellomtonnasje i området 160 til 400 tonn krever et innledende kapitalutlegg av samme størrelsesorden som andre industripresser i den klassen, og tilbakebetalingsberegningen bør inkludere verktøy, installasjon, opplæring og det første settet med reservedeler. Driftskostnaden per del faller imidlertid dramatisk med volumet fordi materialutnyttelsen stiger fra 40 til 60 prosent ved maskinering til 75 til 95 prosent ved kaldforming.
En enkel modell: en maskinbearbeidet del mister 50 prosent av startstanglageret som sjetonger. Hvis stålet koster en meningsfull andel av salgsprisen, og anlegget produserer 500 000 stykker per år, kan det gjenvunne materialet alene rettferdiggjøre presseforskjellen innen to år, før syklustid telles. I virkeligheten på butikkgulvet inkluderer beslutningen også å montere pressen i den eksisterende produksjonslinjen. Derfor er en ansvarlig kostnadsanalyse alltid basert på den spesifikke delen i stedet for en generell uttalelse.
Kapitalbudsjett og plassplanlegging bør også vurdere fôringsutstyret: spiralholder, rettetang, fôring, skraptransportør og et delehåndteringssystem. Disse perifere systemene representerer ofte 20 til 35 prosent av presseinvesteringen, og de er usynlige på tilbudsstadiet. Kjøpere som hopper over dette trinnet ender opp med en presse som kjører ett skift fordi operatørene ikke kan holde den matet.
En praktisk måte å forankre diskusjonen på er å se på en ekte produktfamilie bygget spesielt for kaldsmiing. Bolun High-Precision Machinery produserer BLKP-serien med kraftpresser av kaldsmiing, som dekker nominelle kapasiteter på 260, 400, 650 og 850 tonn. Serien er et direkte eksempel på designprioriteringene beskrevet ovenfor: en vippedrift for høy deformasjonskraft, et balansert slag for kontrollert glidebevegelse, og kraftig rammekonstruksjon for industriell kontinuerlig drift.
BLKP260 er inngangsmodellen i den tunge serien. Den er posisjonert for forstyrrende og lite ekstruderingsarbeid, der den smidige presisjonen og stabiliteten til vippesystemet tillater tett dimensjonskontroll på komponenter med høyt volum. Anlegg som produserer mellomstore festeemner, små lagerløp og elektriske koblingsdeler starter vanligvis sin kaldsmiingslinje med denne kapasiteten.
 BLKP-260 Agile presisjonskaldsmiing-vippepress Denne 2600 kN vippepressen passer til høyhastighets presisjonsforming av små deler. Den reduserte glidehastigheten nær bunnen av dødpunktet støtter kontrollert deformasjon, ideell for opprørende og små ekstruderingsarbeid som er beskrevet her. Se produkt →
BLKP400 legger til et balansert slag, noe som betyr noe når materialet må bevege seg gjennom et lengre dysehulrom: glidekraften forblir på delen gjennom hele formingssonen, slik at dysen fylles helt uten å sprekke hjørnene. Det er et vanlig valg for kulebolter, trekkstangender og bremse- og styrekomponenter til biler.
 BLKP-400 Balansert-slag kaldsmiing vippepress Med en kapasitet på 4000 kN og knoke-ledd-mekanisme, forbedrer denne modellen materialflyten for forstyrrelse, preging og dimensjonering. Det balanserte slaget hjelper til med å fylle lengre dysehulrom fullt ut, en viktig fordel for kulebolter og styrekomponenter. Se produkt →
I den øvre enden er BLKP650 og BLKP850 industrielle maskiner for store profiler, tunge giremner og tykkveggede deler. Den høye deformasjonsevnen og forsterkede rammen absorberer den gjentatte belastningen av store tverrsnittsreduksjoner ved kontinuerlige slaghastigheter. Den komplette BLKP-serien er dokumentert på Boluns produktsider, og salgsingeniørteamet kan kartlegge din spesifikke del til en modell etter å ha gjennomgått tegningen.
 BLKP-650 Heavy Duty High-Deformation Cold Smide Press Denne 6500 kN maskinen håndterer kraftig kompresjon og dyp kaldsmiing med 8 mm trykkslag og integrert ejektor. Den forsterkede rammen og sikkerhetssystemet for lastdeteksjon passer til store profiler og tykke vegger i industrielle operasjoner. Se produkt →
Boluns bakgrunn støtter påstanden: Selskapet har produsert metallformingsutstyr i over to tiår, driver en full produksjonskjede fra design og bearbeiding av kjernekomponenter til sluttmontering, og opprettholder en bred katalog av presser av åpen type, lukket type og spesialformål. Den fullstendige katalogen, tilgjengelig på selskapets nettsted, er viktig for en kjøper fordi den samme fabrikken kan levere ikke bare kaldsmiingspressen, men også stansepressene og servopressene for de tilstøtende operasjonene i samme anlegg.
Kaldformingspressen er ikke en nisjemaskin; det er den mest økonomiske produksjonsprosessen for en bred liste av komponenter hvis form er symmetrisk, hvis volum er høyt, og hvis materialer er tilstrekkelig formbare. Den tekniske kjernen er vekslingsmekanismen: den plasserer tonnasjen nøyaktig der formingsarbeidet skjer, beskytter dysene ved å bremse glidningen ved kontakt, og gir verktøydesigneren et forutsigbart kraftvindu. Utvelgelsesprosessen starter med et kraftestimat, går over til en transparent sammenligning av tonnasjedefinisjoner, slag, stivhet, energi og veiledning, og ender med et partnerskap med en produsent hvis rammeproduksjon og kvalitetssystem du har verifisert.
Bolun BLKP-serien viser hvordan en moderne vekslende kaldformingspresse ser ut i området 260 til 850 tonn, og selskapets bredere katalog dekker stanse-, servo- og dyptrekkingsmaskiner som vanligvis omgir en kaldformingscelle. Når en deltegning kommer og volumet rettferdiggjør prosessen, er det mest praktiske neste trinnet å sende tegningen og driftsforholdene til fabrikken for en syklus-tid og tonnasjeanalyse. Det er slik et pressekjøp blir en produksjonsbeslutning, og en produksjonsbeslutning blir en konkurransedyktig kostnadsposisjon.
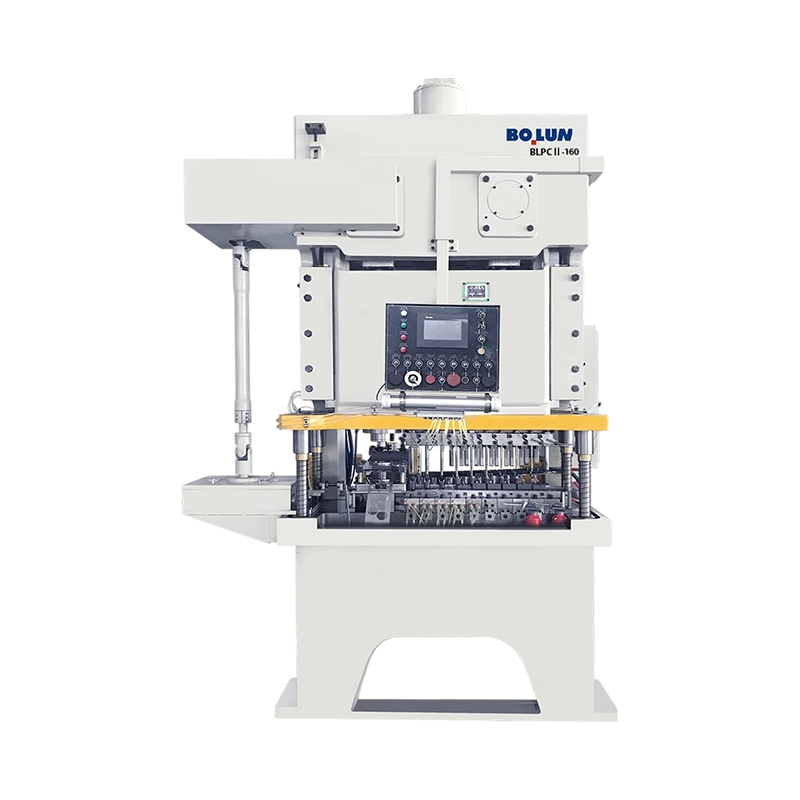


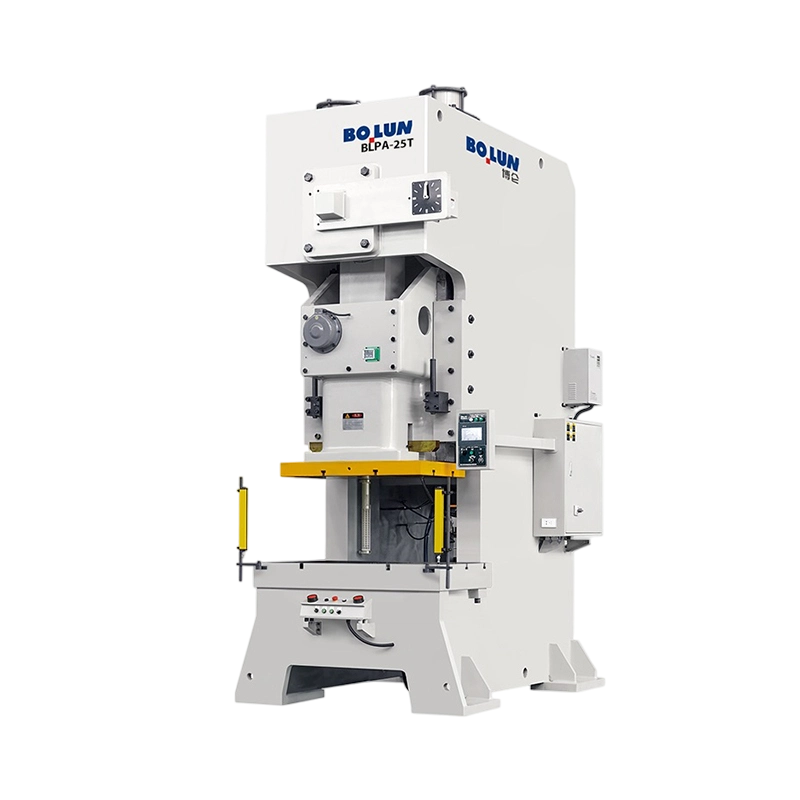
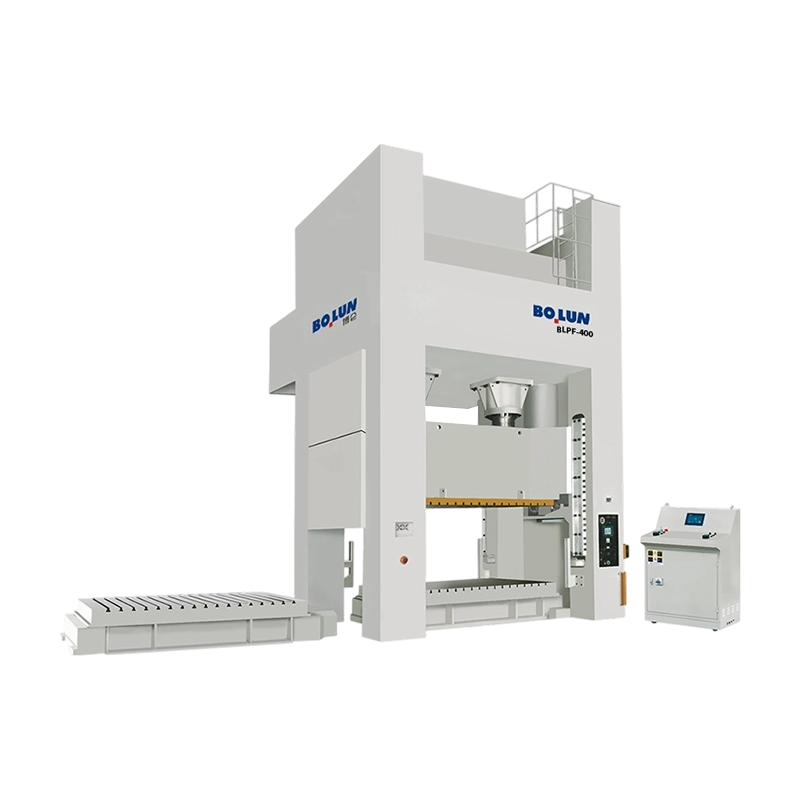
Sett en 160-tonns press med åpen ramme og en 160-tonns presse med lukket r...
En verktøyingeniør siterer et nytt brakettprogram og spesifiserer en 160-t...
En produksjonsleder ved en mellomstor metallkomponentfabrikk sto nylig ove...
En mellomstor festeprodusent sto nylig overfor et kjent problem: CNC dreie...
Det korte svaret: Hvilken rammetype passer til arbeidet ditt An ...
Kontakt oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar å begynne?
Get in Touch

Nå!
ZHEJIANG BOLUN

