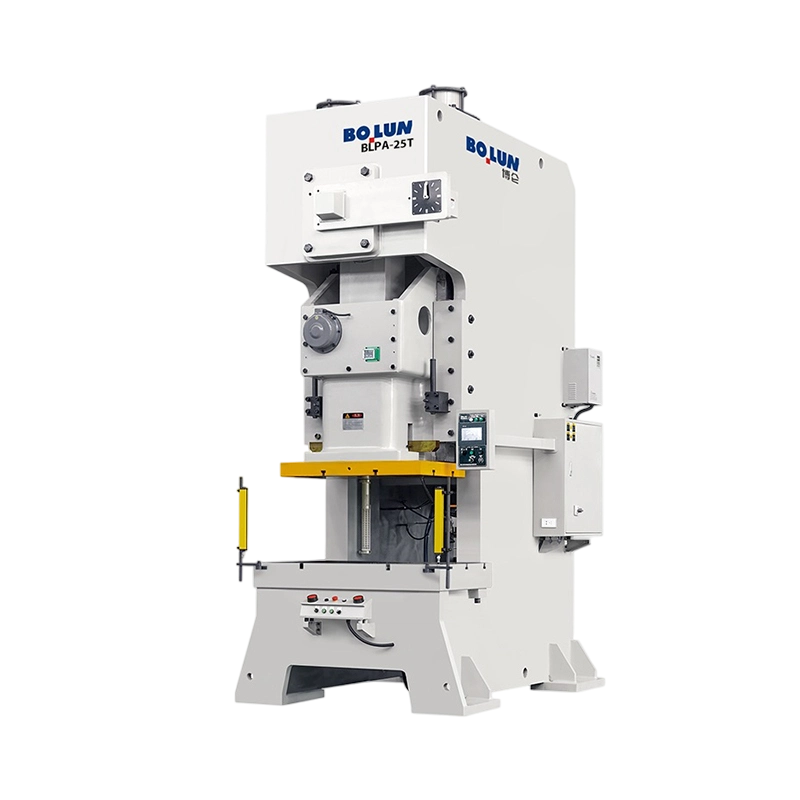
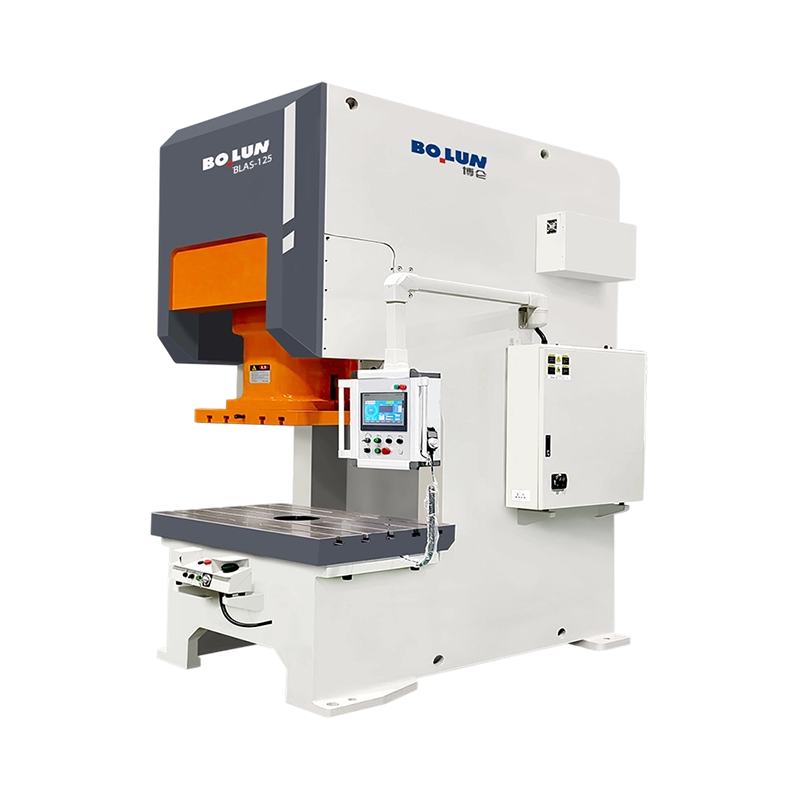
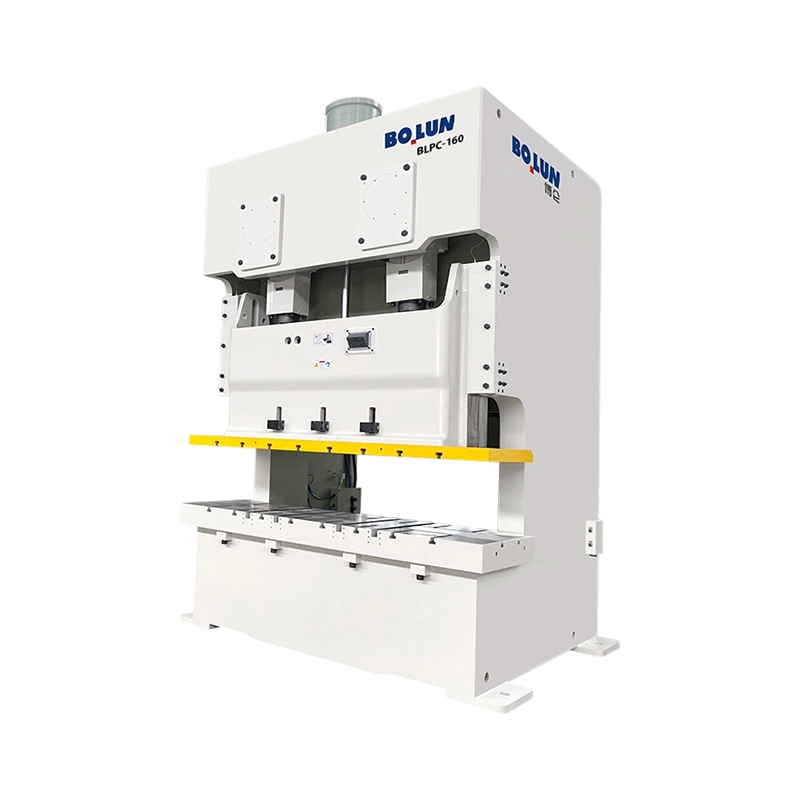
En enkelt-punkts kraftpresse av åpen type driver sleiden fra én tilkobling i midten, noe som holder maskinen enkel og økonomisk for lett arbeid, mens en åpen type dobbeltpunkts kraftpresse driver sleiden fra to koblinger fordelt på tvers av bredden, noe som forbedrer lastbalansen, parallelliteten og toleransen på bredere dyser. . Enkeltpunktspresser velges vanligvis for liten blanking, piercing og lysforming opp til ca. 100 tonn, mens dobbeltpunktpresser vanligvis er spesifisert for større deler og krefter fra ca. 100 tonn opp til ca. 300 tonn. .
For kjøpere og anleggsingeniører hviler den praktiske avgjørelsen på tre spørsmål: hvor stor dysen er, hvor langt kraften er fra midten av lysbildet, og hvor streng toleransen må være. En enkeltpunktpress er ofte det riktige valget når delene er små og sentrerte, mens en dobbelpunktpress er sikrere og mer nøyaktig når terningen vokser bred eller arbeidet er utenfor sentrum.
Sentraldrift, lavere kostnad, kun sentrerte laster
To stasjoner, bedre balanse og nøyaktighet
Begge bruker åpne C eller gap rammer
Eksentrisk belastning forårsaker tilt og slitasje
An kraftpressemaskin av åpen type bruker en C-formet ramme åpen på tre sider, noe som gir enkel tilgang til formområdet, og både enkeltpunkts- og dobbelpunktversjoner deler denne rammefilosofien mens de er forskjellige i hvordan sleiden drives .
Den åpne halsen lar operatører og fôringsutstyr nå dysen fra forsiden og sidene. Dette er verdifullt i jobbbutikker og mellomstore planter hvor formbytte er hyppige. Avveiningen er at rammen bøyer seg mer under belastning enn et lukket design, så drivarrangementet og måten kraften påføres blir spesielt viktig.
I begge designene konverterer en veivaksel eller eksentrisk rotasjonen av svinghjulet til opp og ned bevegelse av sleiden gjennom en eller flere koblingsstenger. Antall tilkoblingspunkter bestemmer hvordan formingskraften når sleiden, og den enkelte faktoren former ytelsen, kostnaden og egnetheten til hver maskin.
Den en-punkts kraftpresse av åpen type overfører hele sin formingskraft gjennom ett koblingspunkt, vanligvis nær senterlinjen til sleiden, så dysen må justeres nøyaktig med det punktet for å unngå ujevn belastning .
Fordi det bare er én drivforbindelse, har enkeltpunktsdesignet færre bevegelige deler, en enklere veivaksel eller eksentrisk arrangement og lavere produksjonskostnader. Vedlikeholdsoppgavene er færre, noe som passer mindre anlegg og butikker med begrenset teknisk bemanning.
Enkeltpunktpresser håndterer små, sentrerte deler som elektriske terminaler, små braketter, skiver, klips og enkelt piercingarbeid. Når kraften er konsentrert nær midten av sleiden og dysen er kompakt, leverer maskinen konsistente resultater til en konkurransedyktig pris.
Når arbeidskraften sitter vekk fra enkeltkoblingspunktet, har sleiden en tendens til å vippe, og denne tilten øker med avstanden mellom kraften og drivsenteret . Arbeid utenfor midten kan derfor forårsake ujevn slitasje på gibs og føringer og produsere deler som varierer i dimensjon eller flathet. Designere reduserer denne effekten ved å holde formen sentrert, bruke større gibs og begrense det eksentriske øyeblikket pressen blir bedt om å bære.
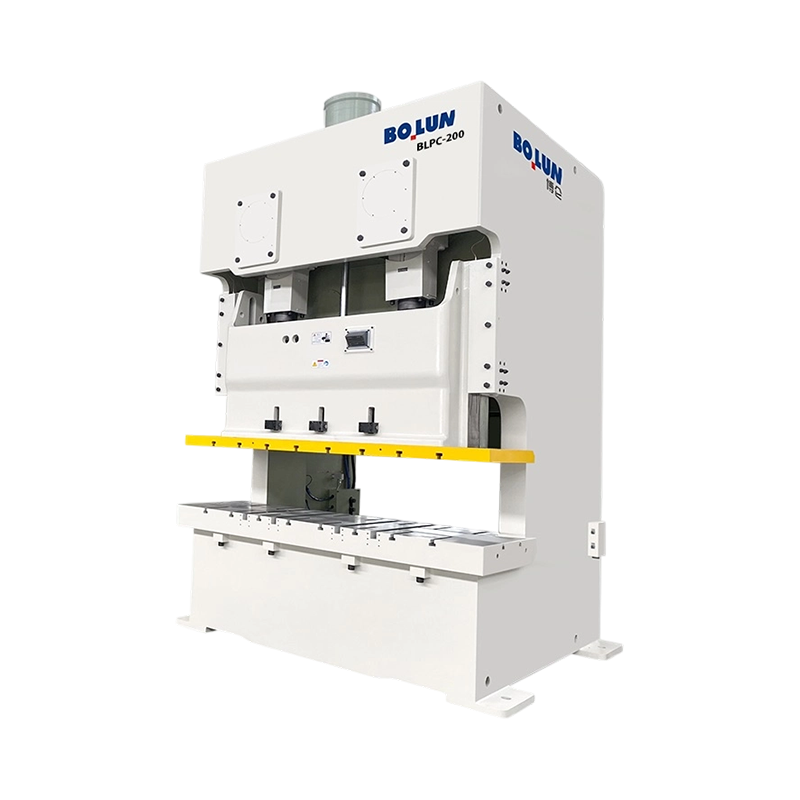
Den topunkts kraftpresse av åpen type driver sleiden fra to tilkoblingspunkter fordelt på tvers av bredden, slik at kraften deles mellom dem og sleiden forblir jevnere under belastning .
To koblingspunkter, ofte drevet av en felles veivaksel eller to eksentriske aksler, fordeler belastningen over glidebredden. Dette arrangementet reduserer tilting når terningen er bred eller når kraften ikke er perfekt sentrert. Det forbedrer også parallelliteten mellom sleiden og sengen, noe som støtter strammere deltoleranse.
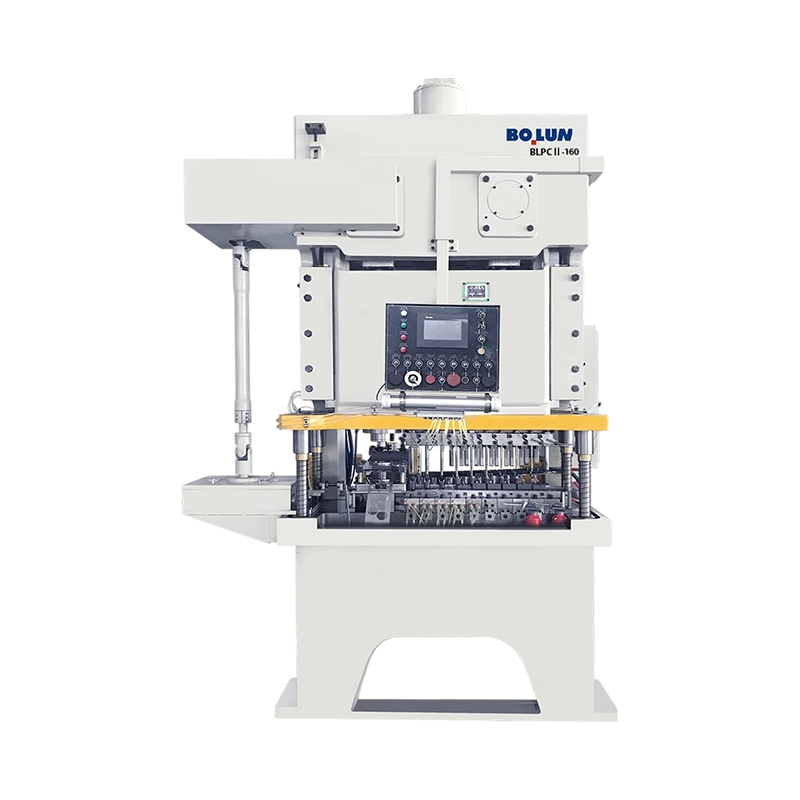
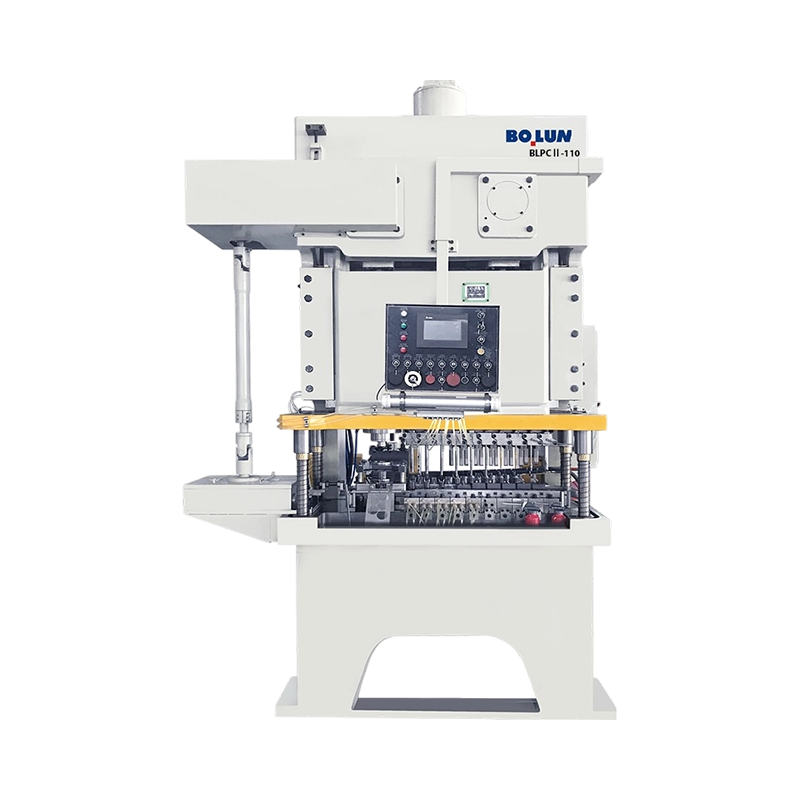
Dobbelpunktpresser passer til bredere dyser, lengre blankingslinjer, progressive dyser med flere stasjoner og formingsoperasjoner som plasserer kraft over et bredere område. Bilbraketter, apparatdeler og elektrisk stempling med flere funksjoner kjører ofte mer pålitelig på en dobbeltpunktsmaskin.
Den andre drivtilkoblingen legger til komponenter, innrettingskrav og vedlikeholdspunkter. Startkostnaden er høyere, og oppsettet krever oppmerksomhet til begge tilkoblingspunktene slik at lysbildet forblir balansert. Fordelen er større stabilitet og en bredere arbeidskonvolutt.
Den comparison below highlights the trade offs that matter most when choosing a drive configuration for an open frame press .
| Karakteristisk | Ett-punkts trykk | Dobbeltpunktstrykk |
|---|---|---|
| Drive-tilkoblinger | En sentral forbindelse | To koblinger over hele bredden |
| Typisk kapasitetsbånd | Opp til ca 100 tonn | Omtrent 100 til 300 tonn |
| Toleranse for belastninger utenfor midten | Lavt, vipper med eksentrisk kraft | Bra, deler last over lysbildet |
| Parallellitet under belastning | Krever forsiktig formsentrering | Bedre vedlikeholdt på tvers av bredere matriser |
| Relativ kjøpskostnad | Lavere | Høyere |
| Vedlikeholdspunkter | Færre drivkomponenter | Flere lagre og koblinger å sjekke |
| Typiske deler | Små sentrerte emner og terminaler | Brede braketter og progressive dies |
Den location of the working force relative to the drive connection determines whether the slide stays level, so understanding load position is the foundation for choosing between the two designs .
Når dysekraften er sentrert over koblingspunktet, oppfører enkeltpunktpressen seg nesten som en ideell maskin, med jevn slitasje og stabile deldimensjoner. Små dyser plassert forsiktig ved senterlinjen er det perfekte stedet for dette designet.
En eksentrisk last skaper et øyeblikk som prøver å vippe sklien. For eksempel kan en dyse hvis skjærekanter sitter 50 millimeter fra drivsenteret på en enkeltpunktspress produsere en merkbar tilt som vises som grader på den ene siden av delen. Dobbeltpunktpress reduserer dette momentet ved å dele kraften mellom to koblinger, slik at den samme matrisen ofte kjører med mindre forvrengning.
Planlegg dyselayouten slik at det kombinerte tyngdepunktet til skjærekraften sitter så nært drivsenteret som mulig. Hvis tyngdepunktet ikke kan flyttes til midten, bør designet skifte mot en dobbeltpunktsmaskin eller legge til veiledende funksjoner som tyngre gibs og balanserte dyseelementer.
Valget bør være basert på delene, formen og toleransekravene i stedet for på prisen alene, fordi en feilaktig stasjonskonfigurasjon forårsaker gjentatte problemer som koster mer enn de opprinnelige besparelsene .
Mål dysebredden og spredningen av skjære- eller formingsstasjoner. Smale, sentrerte dyser er kompatible med enkeltpunktmaskiner, mens brede dyser og multistasjons progressive verktøy vanligvis trenger dobbeltpunktstøtte.
Beregn blankings- eller formingskraften fra omkretsen, materialtykkelse og skjærstyrke. Hold en margin på omtrent 20 prosent under nominell tonnasje for normal drift. Hvis toppkraften er nær enkeltpunktkapasiteten, gir en dobbelpunktpress mer rom for variasjon.
Høyvolumsdeler med stramme toleranser drar nytte av stabiliteten til en dobbeltpunktpresse, fordi parallelliteten opprettholdes lenger mellom kontrollene. Lavvolum prototype eller kortvarig arbeid kan ofte håndteres økonomisk på en enkeltpunktsmaskin.
Tonnasjen beskriver bare en del av en presse, så kjøpere bør vurdere slag, stengehøyde, sengstørrelse og energikapasitet sammen med drivkonfigurasjonen .
Produsenter vurderer tonnasje i en spesifisert avstand før nedre dødpunkt. Formingsarbeid som trenger maksimal kraft ved et annet slagpunkt kan overskride den sikre kapasiteten, så vurderingspunktet bør samsvare med prosesskravet.
Slaglengden skal romme den lengste delen og fôringsutstyret, mens stengehøyden må inkludere dysesetthøyden og eventuell stabling av deler. Dobbeltpunktpresser med større rammer kan tilby flere lukkehøydealternativer for progressiv verktøy.
| Spesifikasjon | Hvorfor det betyr noe | Spørsmål å stille leverandøren |
|---|---|---|
| Nominell tonnasje og ratingpoeng | Stiller inn maksimal sikker kraft | Ved hvilken slagavstand er vurderingen gyldig? |
| Tillatt eksentrisk belastning | Begrenser arbeid utenfor sentrum | Hva er det maksimale øyeblikket for denne rammen? |
| Parallellitetsspesifikasjon for lysbilde | Kontrollerer delens nøyaktighet | Hvilken toleranse er garantert ved full last? |
| Slag per minutt | Produksjonskapasitet | Gjelder denne raten for den nominelle tonnasjen? |
| Senge- og bolstermål | Dynes størrelse og monteringsrom | Hvilke dysesettstørrelser passer uten modifikasjoner? |
Dysedesign og drivkonfigurasjon må vurderes sammen, fordi en dyse som fungerer godt på en maskin kan produsere dårlige deler på en annen .
Plasser dysen slik at den kombinerte skjærekraften faller nær drivsenteret. Styresøyler og bøssinger bør være dimensjonert for forventet sidebelastning, og dyseskoen bør være bred nok til å holde stansen og dysen på linje under gliden.
Progressive dies sprer kraft over flere stasjoner. På en dobbeltpunktpress ordner du stasjonene slik at belastningen fordeles jevnt mellom de to koblingspunktene. Ujevn stasjonsbelastning kan fortsatt gi momenteffekter, så kraftberegninger bør kontrolleres for hver stasjon.
Tyngre styresystemer og herdede sliteflater hjelper til med å kontrollere feiljustering på begge designene. Regelmessig inspeksjon av styresøyler, bøssinger og gib-overflater holder dysen i bevegelse jevnt og beskytter delens kvalitet over lange løp.
Oppsettnøyaktighet avgjør om noen av konfigurasjonene oppnår designytelsen, og innrettingssjekker bør bygges inn i hver formendring .
Rengjør bolsteret og dyseskoen, plasser dysen ved senterlinjemerkene, og klem den jevnt med spesifisert dreiemoment. Still inn stengehøyde til dysespesifikasjonen og bekreft lukking med en følemåler før du kjører med produksjonshastighet.
Sjekk parallelliteten mellom lysbildet og sengen ved å bruke måleklokker på flere punkter på tvers av sengen. Dobbeltpunktpresser skal vise konsistente avlesninger over hele bredden, mens enkeltpunktpress kan vise større variasjon hvis terningen er utenfor midten. Registrer avlesninger for å identifisere drift over tid.
På en dobbeltpunktpress må begge tilkoblingspunktene kobles konsekvent inn. Kontroller koblingsstangens lengde, bøssingens tilstand og drivtiming slik at sleiden ikke vrir seg under slaget. Inkonsekvent timing viser seg som ujevne deler og unormal støy.
Vedlikeholdskravene øker med antall drivforbindelser, så dobbeltpunktpresser krever mer planlagt inspeksjon enn enkeltpunktsmaskiner .
Fokuser på det sentrale koblingslageret, gib-klaring, clutch- og bremsetilstand, og smøring av hovedveivakselen. Fordi belastningen er konsentrert, bør gib-slitasje og føringsslitasje kontrolleres ofte når du kjører fra senterdysene.
Inspiser begge koblingslagrene, begge koblingsstangenhetene og begge settene med gibs. Kontroller at smøringen når hvert punkt og at de to sidene slites med samme hastighet. Ujevn slitasje mellom sidene er et tidlig varseltegn på at innretting eller dysebelastning trenger oppmerksomhet.
Åpne rammepresser skaper fortsatt alvorlig klem- og sammenfiltringsfare, og sikkerhetssystemet må samsvare med drivkonfigurasjonen og matemetoden .
Bruk faste verner, låste verner, lysgardiner eller tilstedeværelsessensorer som hindrer håndinntrengning under slaget. Den åpne halsen må håndteres forsiktig fordi den gir tilgang til farer fra flere retninger.
To håndkontroller holder begge hendene unna terningen under slaget. Mål stopplengde og stopptid regelmessig, siden bremseslitasje endrer disse verdiene. En presse som overskrider kan skade verktøy og sette operatører i fare.
Operatører og vedlikeholdspersonell trenger opplæring i håndtering av matriser, oppsettsprosedyrer og lockout-tagout før internt arbeid. Følg kravene til maskinvern som gjelder i ditt land, for eksempel OSHA-regler i USA eller relevante europeiske direktiver.
Virkelige applikasjoner viser hvordan de to konfigurasjonene brukes i daglig produksjon, og eksemplene nedenfor gjenspeiler vanlig praksis i stedet for spesifikke maskinmodeller .
En liten enkeltpunktspress som kjører en sentrert blanking kan produsere terminaler med høye slaghastigheter. Fordi delene er små og kraften er godt sentrert, gir enkeltpunktdesignet pålitelig utgang til en lavere utstyrskostnad.
Bredere braketter med flere piercings- og formingsfunksjoner kjøres ofte på dobbeltpunktpresser. Den delte lasten og bedre parallellitet hjelper til med å holde hullposisjon og flathet over lange produksjonsserier.
Apparatdeler som kombinerer blanking og bøying på et bredt dyseområde drar ofte nytte av dobbeltpunktsmaskiner. Konsekvent kraftfordeling reduserer tilbakefjæringsvariasjon og forbedrer monteringspassformen.
Kjøpsprisen er bare en del av beslutningen, og de totale eierkostnadene inkluderer skraphastighet, matrisens levetid, vedlikeholdsarbeid og nedetid .
For sentrerte små deler kan en enkeltpunktspresse gi den laveste totalkostnaden, fordi dens enklere drift og lavere kapitalpris passer kortsiktig og lav kompleksitetsarbeid. Besparelser forsvinner raskt hvis matriser utenfor midten forårsaker hyppig skrot eller tidlig slitasje på verktøyet.
En dobbeltpunktpresse betaler seg ofte tilbake gjennom lavere skrap, lengre levetid for matrisen og færre nøyaktighetsklager på deler med store eller store volum. Den høyere innkjøpsprisen er berettiget når produksjonen er lang og toleransekravene er strenge.
De fleste kjørerelaterte problemer viser seg som ujevne deler, unormal slitasje eller støy, og en strukturert sjekk finner årsaken raskere enn prøving og feiling .
Ensidige grader indikerer ofte tilt forårsaket av belastning utenfor midten på en enkeltpunktspress, eller ujevn parallellitet på en dobbeltpunktpress. Sjekk dysens sentrering først, og kontroller deretter parallellitet og gib-klaringer.
Sterkere slitasje på en gib indikerer eksentrisk belastning eller feiljustering. Juster dyseposisjonen, tilbakestill klaringer og inspiser styreoverflatene. Å bytte ut slitte gibs før de skader sleiden forhindrer kostbare reparasjoner.
Banking kan komme fra slitte koblingsbøssinger, løse fester eller tidsforskjeller mellom koblingspunktene. Stopp pressen, inspiser hver tilkobling og bekreft klaringer på bøssinger før produksjonen gjenopptas.
Spørsmål: Hva er en enkelt-punkts kraftpresse av åpen type?
Det er en åpen C-rammepresse som driver sleiden fra ett koblingspunkt nær sentrum, og tilbyr enkel konstruksjon og lave kostnader for sentrert, lett arbeid .
Spørsmål: Hva er en åpen-type dobbeltpunkts kraftpresse?
Det er en åpen rammepresse som driver sleiden fra to koblingspunkter på tvers av bredden, deler belastningen og forbedrer parallelliteten på bredere dyser.
Spørsmål: Hvorfor forårsaker lasting utenfor midten problemer ved enkeltpunktspress?
Kraft utenfor midten skaper et øyeblikk som vipper sleiden, noe som forårsaker ujevn akselslitasje, grader på den ene siden av delene og dimensjonsvariasjoner .
Spørsmål: Hvilken kapasitet dekker enkeltpunktspresser vanligvis?
Enkeltpunktpresser brukes vanligvis opp til ca. 100 tonn, avhengig av rammestørrelse og design, med den nøyaktige vurderingen definert av produsenten.
Spørsmål: Når bør en dobbeltpunktpress velges?
Velg en dobbelpunktpress for brede dyser, progressive verktøy, off-center krefter og stramme toleransedeler produsert i lange opplag .
Spørsmål: Hvordan påvirker den åpne rammen nøyaktigheten?
En åpen ramme bøyer seg mer under belastning enn en lukket ramme, så drivkonfigurasjon, dysentrering og parallellitetskontroller blir spesielt viktige for nøyaktigheten.
Spørsmål: Hvordan beregner jeg kraften som trengs for en blankingoperasjon?
Multipliser den kuttede omkretsen med materialtykkelse og skjærstyrke, og legg deretter til formingskrav og en sikkerhetsmargin på omtrent 20 prosent under nominell kapasitet .
Spørsmål: Hvilket vedlikehold er annerledes på dobbeltpunktpresser?
Dobbeltpunktpresser krever kontroller på begge koblingslagrene, begge koblingsstengene og begge settene med gibs, pluss bekreftelse på at de to sidene slites med samme hastighet.
Spørsmål: Hva forårsaker ensidige grader på en stemplet del?
Ensidige grader peker vanligvis mot tilt fra belastning utenfor midten eller ujevn parallellitet, og fiksingen starter med å sjekke stansesentrering og gib-klaringer.
Spørsmål: Er en enkeltpunktspress billigere å eie?
For sentrerte små deler med forsiktig formutforming har en enkeltpunktspress ofte lavere totalkostnad, men arbeid utenfor midten kan slette denne fordelen gjennom skrot og verktøyslitasje .


En festefabrikk i Taizhou mottar en forespørsel fra en billeverandør: 8 mi...
Det korte svaret: Hvilken rammetype passer til arbeidet ditt An ...
Kraftpressemaskiner er klassifisert på to hovedmåter: etter ramme...
Forstå mekaniske kraftpresser og deres essensielle funksjoner ...
En presse er ikke én maskinkategori. Det er en familie av metallformende m...
En kjøper som sammenligner en 45-tonns åpen presse for en brakettlinje mot...
Kontakt oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar å begynne?
Get in Touch

Nå!
ZHEJIANG BOLUN

