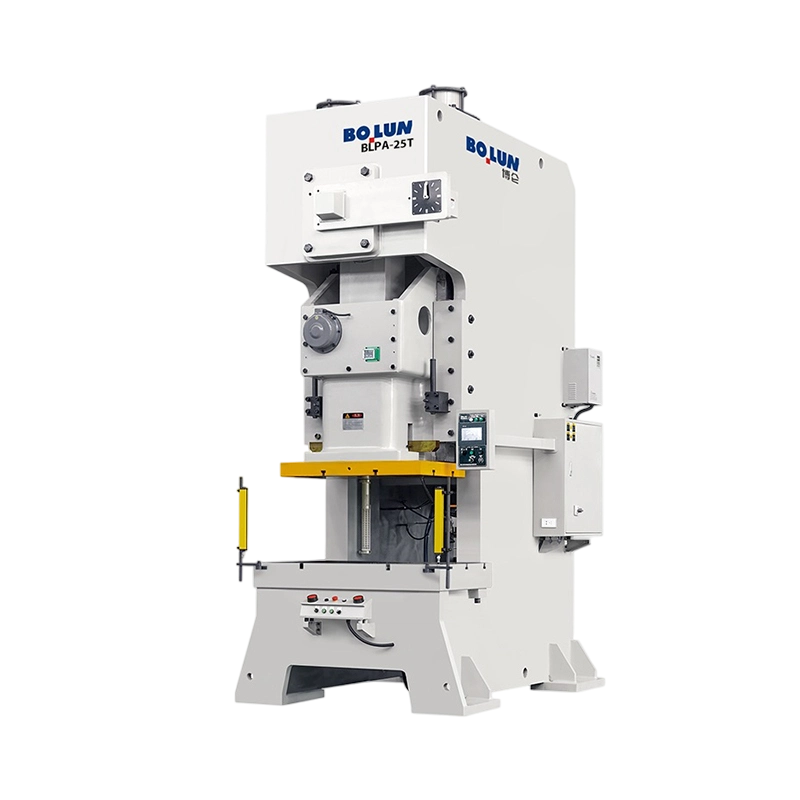
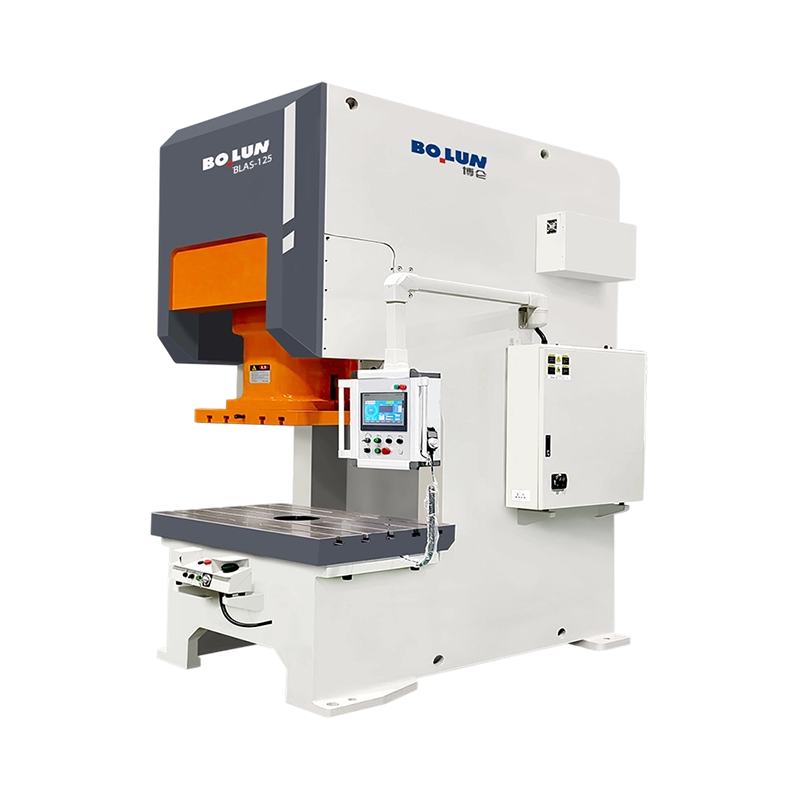
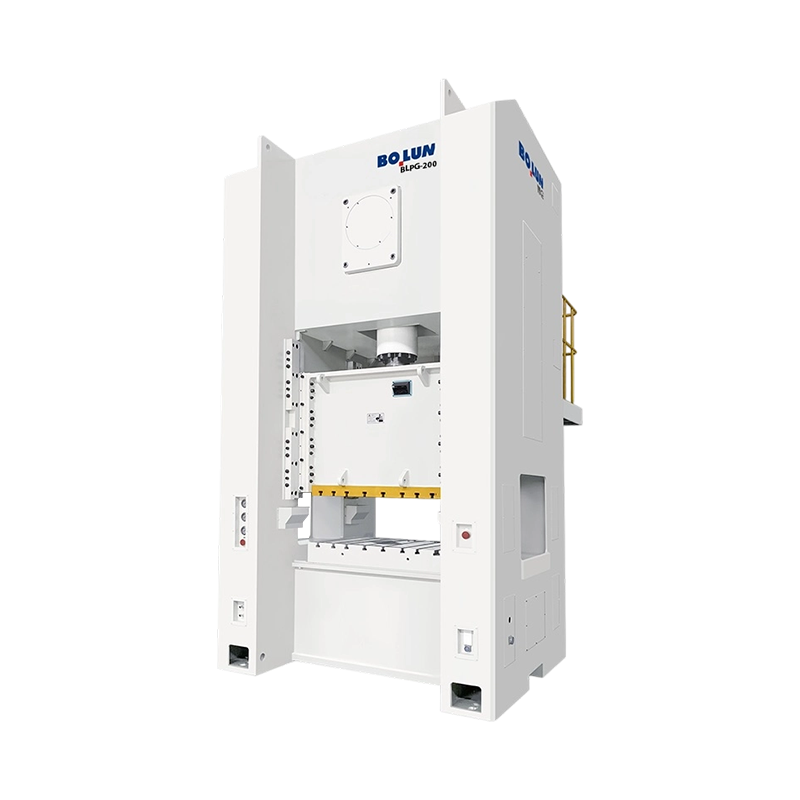
An kraftpressemaskin av åpen type bruker en C-formet eller gapramme som gjør tre sider av arbeidsområdet tilgjengelige, noe som gjør det enkelt å laste dyser og mate deler, mens en lukket type kraftpressemaskin bruker en rett side eller husramme som omslutter dyseområdet for maksimal stivhet og nøyaktighet under tung belastning . Åpne presser passer vanligvis lett til middels blanking, stansing og formingsarbeid opp til omtrent 300 tonn, mens lukkede presser velges for tung stempling, dyptrekking og høypresisjonsdeler som ofte er vurdert godt over 500 tonn .
For anleggsledere og kjøpere som sammenligner maskiner, er den praktiske konklusjonen at rammetypen bør følge delstørrelse, formingskraft, nødvendig parallellitet og hvor ofte formene endres. Å velge feil ramme sløser med penger enten gjennom for tidlig slitasje og unøyaktige deler på en underdimensjonert åpen presse, eller gjennom unødvendige kapitalkostnader og gulvplass på en overdimensjonert lukket presse.
Tre sider tilgjengelig for lasting og fôring
Lukket ramme for stivhet og høy tonnasje
Svinghjulsenergien lagres og frigjøres hvert slag
Rammeavbøyning og parallellitet under belastning
A mekanisk kraftpresse konverterer rotasjonen av en elektrisk motor til den lineære bevegelsen til en sleide som driver en dyse til metallplate, ved hjelp av et svinghjul for å lagre energi mellom slag og en clutch og brems for å starte og stoppe hver syklus . Denne energilagringstilnærmingen tillater høye slaghastigheter og konsistent delproduksjon, og det er grunnen til at mekaniske presser forblir arbeidshesten til høyvolumspresseanlegg.
Motoren driver et belte koblet til svinghjulet, som spinner fritt på veivakselen til clutchen går i inngrep. Når den er koblet inn, overfører clutchen lagret energi til veivakselen eller eksentrikken, som beveger koblingsstangen og glir opp og ned. Bremsen stopper veivakselen på et definert punkt i syklusen, typisk ved øvre dødpunkt, slik at pressen er klar for neste slag.
Den kraftpressemaskin av åpen type , ofte kalt en gap frame eller C frame press, har en ramme formet som bokstaven C, med halsen åpen foran og på begge sider slik at operatører og automatiseringsutstyr kan nå dysen fra flere retninger .
Den åpne halsen gjør det enkelt å plassere emner, fjerne ferdige deler og installere eller bytte dyser. Oppsettmannskaper kan jobbe forfra og fra siden, og transportører eller mateutstyr kan nærme seg fra mer enn én vinkel. Denne tilgjengeligheten er en av grunnene til at åpne presser er populære i jobbbutikker og mellomstore anlegg hvor formbytte skjer ofte.
Åpne presser håndterer blanking, piercing, lysforming, preging, bøying og montering av deler som braketter, elektriske kontakter, apparatkomponenter og små strukturelle deler. Kapasiteten deres varierer vanligvis fra rundt 25 tonn til rundt 300 tonn, med slaghastigheter som varierer med størrelse og drivdesign.
Fordi rammen er åpen på sidene, bøyer den seg mer under tunge formingsbelastninger, noe som kan redusere parallelliteten mellom sleiden og sengen og forårsake ujevn slitasje eller delvariasjoner . Operatører bør ikke kjøre en åpen presse i nærheten av den nominelle tonnasjen i lengre perioder, og de bør bruke tonnasjeovervåking der det er tilgjengelig for å unngå overbelastning.
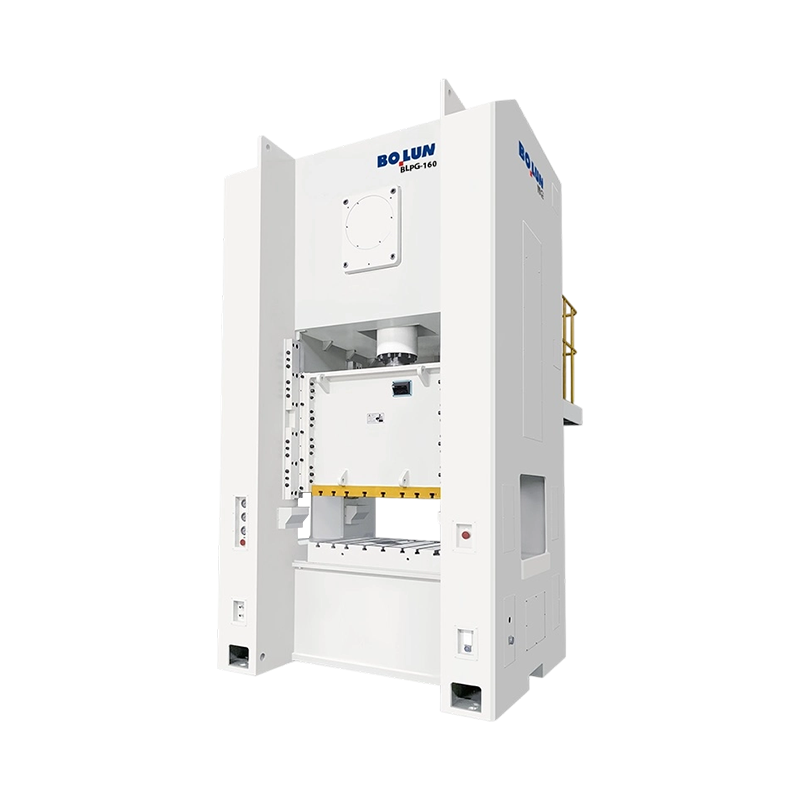
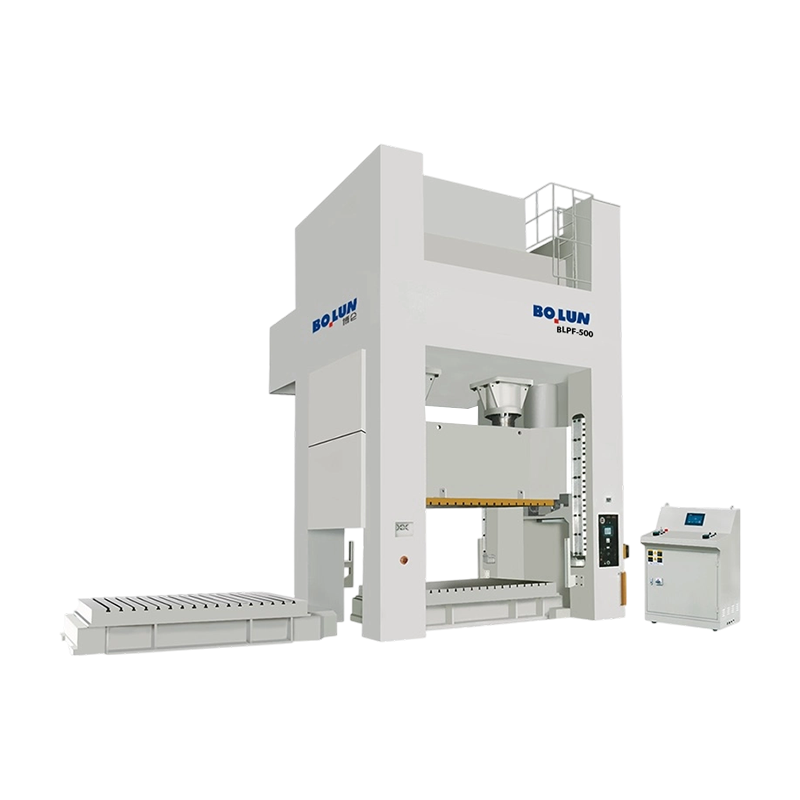
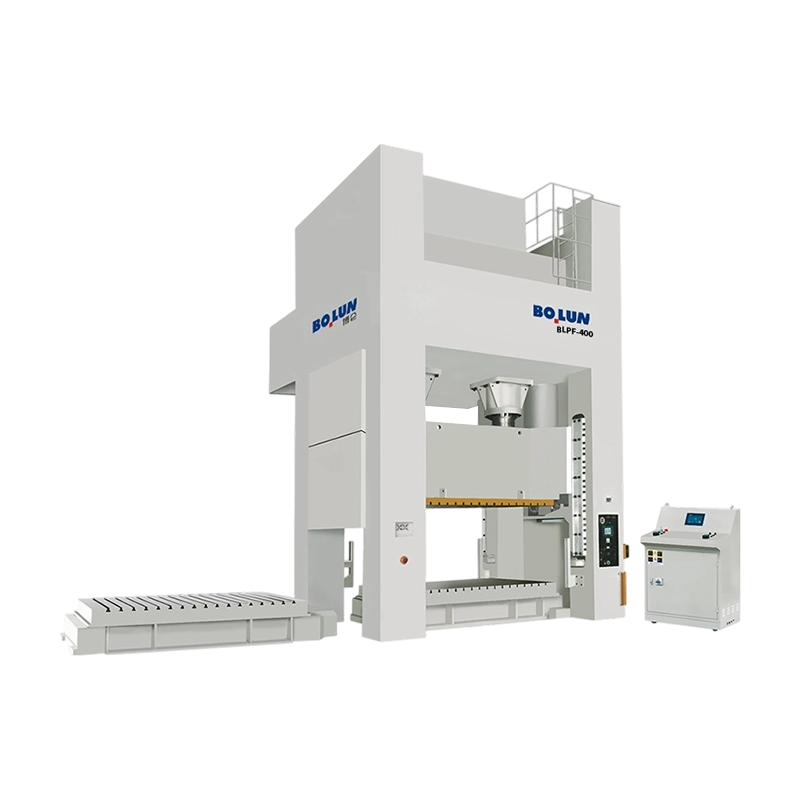
Den closed type power press machine uses a straight side or housing frame with two uprights connected at the top and bottom, creating a rigid enclosure around the working area that resists deflection under extreme loads .
Den medfølgende rammen holder sleiden og sengen parallelt under belastning, noe som er kritisk når du danner dype deler eller holder små toleranser. Konsekvent parallellitet reduserer matrisslitasjen, forlenger verktøyets levetid og holder dimensjonsvariasjonen lav over lange produksjonsserier. Lukkede presser er derfor standardvalget når presisjon og repeterbarhet betyr mer enn tilgang.
Lukkede presser er mye brukt i karosseripaneler, apparathus, store strukturelle komponenter og dyptrukne deler. Kapasiteten starter vanligvis i hundrevis av tonn og strekker seg til tusenvis for veldig store overførings- og tandemlinjer. Deres stive design støtter også større bolster og større dyseområder.
Den lukkede rammen begrenser tilgangen, slik at lasting og bytte av matriser kan ta lengre tid og trenger ofte kraner, automatiserte matere eller robotlasting. Den høyere strukturelle massen og større fotavtrykket øker også kapitalkostnadene, krav til fundamentering og behov for gulvplass.
En direkte sammenligning gjør rammevalget klarere, fordi hvert design tilbyr en annen balanse mellom tilgang, stivhet, kapasitet og kostnad .
| Funksjon | Åpne Type Power Press | Lukket type Power Press |
|---|---|---|
| Rammeform | C-formet eller gapramme | Rett side eller husramme |
| Typisk kapasitetsområde | Omtrent 25 til 300 tonn | Vanligvis 200 tonn opp til flere tusen tonn |
| Tilgang til dørområdet | Foran og begge sider åpne | Begrenset, vanligvis kun foran og bak |
| Rammestivhet | Lavere, mer nedbøyning under belastning | Høy, utmerket parallellitet |
| Døbyttetid | Generelt raskere | Generelt tregere, ofte kranassistert |
| Typiske bruksområder | Blanking, piercing, lysforming, montering | Dyptegning, kraftig stempling, store paneler |
| Relativ kapitalkostnad | Lavere for sammenlignbar lett bruk | Høyere, med større fundament og fotavtrykk |
Tonnasje alene beskriver ikke en presse, fordi slaglengde, stengehøyde, sengstørrelse og energikapasitet begrenser hvilke deler som kan lages sikkert og nøyaktig .
Nominell tonnasje er den maksimale kraften pressen kan levere, men produsenter spesifiserer den i en bestemt avstand før bunnen av dødpunktet, vanligvis noen få millimeter. Formingsoperasjoner som trenger kraft på et annet punkt i slaget kan overstige det pressen trygt kan levere, så vurderingspunktet må kontrolleres mot prosessen.
Slaglengden bestemmer hvor langt sleiden beveger seg, som styrer hvor dypt en del kan trekkes og om fôringsutstyr kan rydde terningen. Stengehøyde er avstanden fra sengen til sleiden ved nedre dødpunkt med slaget justert, og den må tilpasses den kombinerte høyden på dysesettene og delene som kjøres.
Sengen og bolsteren må være store nok til å støtte dysesettet med klare marginer for montering av bolter og mateutstyr. Overdimensjonerte dyser på underdimensjonerte senger forårsaker nedbøyning og ujevn belastning, noe som skader både verktøy og pressen.
| Spesifikasjon | Hva den kontrollerer | Typisk vurdering |
|---|---|---|
| Nominell tonnasje | Maksimal formingskraft | Bekreft vurderingspunktet i streken |
| Slaglengde | Dybde av trekk og mateklaring | Match til lengste del og matrishøyde |
| Lukkehøyde | Plass til dysesett | Inkluder dysesett og delers høyde |
| Slag per minutt | Produksjonsutgang | Balanser hastighet mot fôr- og sikkerhetsgrenser |
| Svinghjulsenergi | Energi tilgjengelig per slag | Kritisk for tung blanking og tegning |
| Parallellisme | Jevn belastning over formflaten | Sjekk mot toleranse for delen |
Utvalget bør starte fra delene, ikke fra pressekatalogen, fordi formingskraften, delstørrelsen, toleransen og produksjonsvolumet bestemmer hvilken ramme som vil fungere pålitelig .
Bruk prosessdataene for blankingsomkrets, materialtykkelse, skjærstyrke og formingskrav for å estimere nødvendig kraft. Legg til en sikkerhetsmargin, vanligvis minst rundt 20 prosent, for å ta hensyn til materialvariasjoner og matrisslitasje. Hvis estimatet nærmer seg den nominelle kapasiteten til en åpen presse, er en lukket presse ofte det tryggere valget.
Deler med tette toleranser, spesielt de som krever jevn flathet eller dybde, drar nytte av stivheten til en lukket ramme. For løsere toleransestansing og stansing kan en åpen presse levere tilstrekkelig nøyaktighet til lavere pris, forutsatt at parallelliteten er verifisert og vedlikeholdt.
Høyblandingsplanter med hyppige dyseskift drar nytte av den åpne tilgangen til en gaprammepresse. Linjer dedikert til noen få store deler kan rettferdiggjøre en lukket presse med automatisert overføring eller robotlasting, der tilgangsgrenser betyr mindre.
Lukkede presser krever vanligvis tyngre fundamenter, større klaringssoner og noen ganger overliggende håndteringsutstyr. Planter med begrenset gulvplass eller svake gulv kan finne åpne presser lettere å installere og flytte.
Konsekvente oppsettsprosedyrer holder deler innenfor toleranse, reduserer skrot og forhindrer skade på matriser og selve pressen .
Rengjør bolsteret og dyseskoen før installasjon, og klem dysen jevnt for å unngå ujevn belastning. Still inn stengehøyde til dysespesifikasjonen og kontroller det med en føler eller høydemåler. Prøveslag med lav hastighet skal bekrefte at dysen lukkes helt og at deler er riktig utformet før produksjonshastigheten påføres.
Kontroller parallelliteten mellom lysbildet og sengen med jevne mellomrom ved å bruke måleskiver eller shim-målere. Spesielt åpne presser bør kontrolleres regelmessig, siden nedbøyning og slitasje kan endre innretting over tid. Registrer avlesninger slik at trender blir synlige før deler går ut av toleranse.
Gibs styrer sleiden, og klaringen deres påvirker både nøyaktighet og slitasje. For mye klaring lar sklien vingle, mens for lite forårsaker binding og varme. Følg smøreskjemaet for lagre, gibs og veivakselen, og bruk smøremiddelkvalitetene spesifisert av produsenten.
Clutchfriksjonsbelegg og bremseklosser slites med hver syklus, og tilstanden deres avgjør hvor pålitelig sklien stopper på riktig punkt. Mål stopplengde og inspiser foringer i henhold til vedlikeholdsplanen. Slitte bremser øker risikoen for overkjøring og skader.
Mekaniske presser kan forårsake alvorlige skader i løpet av en brøkdel av et sekund, så sikring må utformes, installeres og verifiseres som et komplett system i stedet for å behandles som et valgfritt tilbehør .
Faste verner, låste verner, lysgardiner og tilstedeværelsessensorer beskytter betjeningspunktet. Valget avhenger av jobb, fôringsmetode og tilgangsbehov. Vakter må hindre håndinntrengning mens sklien beveger seg og må stoppe pressen hvis den avbrytes.
To håndkontroller krever at begge hendene er på aktuatorene før sleiden beveger seg, og holder dem borte fra dysen. Nødstoppenheter bør være innen rekkevidde og testes regelmessig. Stopptid og stopplengde bør måles og dokumenteres for hvert trykk.
Anlegg bør følge maskinvernstandardene som gjelder i deres land, for eksempel OSHA-regler i USA eller relevante europeiske maskindirektiver og standarder. Operatører trenger opplæring i sikker oppsett, håndtering av dyse, lockout-tagout og nødberedskap. Regelmessige inspeksjoner bekrefter at verner og kontroller fortsatt fungerer etter hensikten.
Et planlagt vedlikeholdsprogram reduserer ikke-planlagt nedetid og holder pressens nøyaktighet innenfor spesifikasjonene over mange års drift .
Daglige kontroller bør dekke sikkerhetsinnretninger, oljenivåer, uvanlige lyder og formens tilstand. Ukentlige kontroller kan omfatte måling av gib-klaring, beltestramming og inspeksjon av festemidler og monteringsbolter på sengen og rammen.
Store overhalinger tar vanligvis for seg utskifting av clutch og bremse, lagerinspeksjon, veivakseljustering og rammekontroller. Intervaller avhenger av driftssyklus og driftsforhold, men mange anlegg planlegger overhalinger med noen års mellomrom for tungt belastede presser.
Startpris er bare ett element av kostnaden. Energibruk, vedlikeholdsarbeid, tilgjengelighet av reservedeler, matrisens levetid og skraphastigheter bidrar alle til totalkostnaden. En velvalgt og godt vedlikeholdt presse gir ofte lavere kostnad per del enn en billigere maskin som går dårlig.
De fleste presseproblemer viser tidlige varseltegn som dimensjonsdrift, uvanlig støy eller ujevn slitasje, og en systematisk sjekk identifiserer vanligvis årsaken før alvorlig skade oppstår .
Når delens dimensjoner avviker gradvis, sjekk dysens slitasje, stengehøydeinnstillinger og parallellitet. På åpne presser kan nedbøyning under belastning endre resultatene når tonnasjen øker, så overvåk trenden på tvers av produksjonskjøringer.
Hvis sleiden stopper av posisjon eller overskrider, inspiser bremsen, kontroller luft- eller hydraulikktilførselen der det er aktuelt, og verifiser kontrolllogikken. Stoppeproblemer bør fikses før produksjonen kjøres, fordi overløp skaper både sikkerhets- og verktøyrisiko.
Banking eller rasling peker ofte på slitte gibs, løse bolter eller lagerslitasje. Vibrasjoner som øker med hastigheten kan indikere problemer med svinghjul eller drivremmer. Tidlig undersøkelse unngår dyrere veivaksel- eller rammeskader senere.
Spørsmål: Hva er hovedforskjellen mellom en åpen type og en lukket type kraftpresse?
En åpen type presse har en C-ramme som er tilgjengelig fra tre sider for enkel lasting og bytte av dyse, mens en lukket type presse har en lukket ramme som gir større stivhet og høyere tonnasje .
Spørsmål: Hvilket kapasitetsområde dekker åpne presser vanligvis?
Åpne presser varierer vanligvis fra rundt 25 tonn til rundt 300 tonn, avhengig av rammestørrelse, drivdesign og tiltenkt bruk.
Spørsmål: Når bør en lukket presse velges i stedet for en åpen presse?
Lukkede presser passer til dyptrekking, kraftig stempling, store paneler og tett toleransearbeid der rammeavbøyning ville kompromittere delens nøyaktighet .
Spørsmål: Hvordan hjelper et svinghjul en mekanisk kraftpresse?
Den flywheel stores rotational energy between strokes, smoothing the load on the motor and providing the energy needed for each forming operation.
Spørsmål: Hvorfor har det nominelle tonnasjepunktet i slaget betydning?
Produsenter vurderer tonnasje i en bestemt avstand før nedre dødpunkt, så formingsoperasjoner som trenger full kraft ved andre slagposisjoner kan overskride sikker kapasitet .
Spørsmål: Hvor ofte bør parallellitet kontrolleres?
Parallellitet bør kontrolleres i henhold til en tidsplan definert av anlegget, med hyppigere kontroller på åpne presser og på presser som kjører nær nominell belastning eller produserer deler med stram toleranse.
Spørsmål: Hvilke sikkerhetsinnretninger brukes vanligvis på mekaniske presser?
Vanlige enheter inkluderer faste og låste verner, lysgardiner, tilstedeværelsessensorsystemer, tohåndskontroller og nødstoppknapper .
Spørsmål: Hvilke komponenter slites raskest på en mekanisk presse?
Clutchfriksjonsbelegg, bremseklosser, gibs og drivremmer slites vanligvis raskest, så de bør inspiseres regelmessig og holdes på lager som reservedeler.
Spørsmål: Kan en åpen presse brukes til tungt formingsarbeid?
Åpne presser kan håndtere moderat forming hvis kraften holder seg godt innenfor nominell kapasitet og parallellitet opprettholdes, men tung eller dyp forming krever vanligvis en lukket ramme.
Spørsmål: Hvordan estimerer jeg kraften som trengs for en stemplingsoperasjon?
Estimer kraften fra kuttperimeteren, materialtykkelse og skjærstyrke for blanking, og legg deretter til formingskrav og en sikkerhetsmargin på omtrent 20 prosent .


Hva er en Power Press? A kraftpresse - også kalt en stansepres...
En kjøper som sammenligner en 45-tonns åpen presse for en brakettlinje mot...
En mellomstor festeprodusent sto nylig overfor et kjent problem: CNC dreie...
En presse er ikke én maskinkategori. Det er en familie av metallformende m...
En verktøyingeniør siterer et nytt brakettprogram og spesifiserer en 160-t...
Kontakt oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar å begynne?
Get in Touch

Nå!
ZHEJIANG BOLUN

