En mellomstor festeprodusent sto nylig overfor et kjent problem: CNC dreiebenkene deres tygget gjennom stanglager i et forhold på nesten tre kilo stål forbrukt for hvert kilo bolter som ble sendt. Anlegget byttet sin mest populære M6-sekskantskrue til en kaldkursmaskin, og økonomien endret seg raskt. Materialutnyttelsen hoppet over 95 prosent, produksjonen gikk fra rundt ti deler per minutt til flere hundre, og de ferdige boltene ble sterkere fordi kaldformingen arbeidsherdet hodet og skaftet.
Det er kjerneargumentet for å bruke en kaldhodemaskin: den omformer metall i stedet for å kutte det bort, og det gjør det uten varme, med høy hastighet og med utmerket repeterbarhet. Cold heading-maskiner produserer skruer, bolter, nagler, pinner, terminaler og et bredt spekter av små konstruerte komponenter for bil-, elektro-, apparat- og byggemarkeder. Hvis du vurderer om en slik maskin hører hjemme på fabrikkgulvet, dekker denne veiledningen det grunnleggende om prosessen, maskinkonfigurasjonene, spesifikasjonsbeslutningene som betyr noe, og anskaffelsesfellene som avgjør om investeringen faktisk lønner seg.
En kaldhodemaskin er en metalldannende presse som former ståltråd til faste deler ved romtemperatur. Maskinen trekker tråd fra en spole, retter den ut, mater en nøyaktig lengde, kutter av et emne, og driver deretter emnet inn i dyser med en eller flere stanser. Hver dysestasjon forstyrrer eller ekstruderer materialet til emnet når sin ferdige geometri. Ordet "overskrift" kommer fra den opprinnelige applikasjonen: å forstyrre enden av en spiker eller skruemne for å danne et hode. Moderne maskiner gjør det fortsatt, men de trimmer, mynter, ekstruderer interne stikkontakter, reduserer skafter og lager komplekse deler gjennom flere stasjoner i en syklus.
Cold heading er en underkategori av kald smiing. Kaldsmiing dekker enhver plastisk deformasjon av metall under rekrystalliseringstemperaturen; kald overskrift refererer spesifikt til høyhastighets, multistasjonsforming av tråd eller stang til små, for det meste aksesymmetriske deler. Rent praktisk er en kaldhodemaskin for solide komponenter det en stansepresse er for metallplater: den er det dedikerte, høyeffektive produksjonsverktøyet for jobben.
Maskiner kommer i to brede familier. Horisontale kaldhoder, kjent fra spiker- og skrueproduksjon, mater tråd langs en horisontal akse og er ekstremt raske. Vertikale kaldformingspresser, ofte bygget som vippedrevne presser, håndterer tyngre wire, større emner og deler som trenger mer formingsenergi. Begge familier deformerer materiale ved mekanisk trykk og stoler på de samme metallurgiske prinsippene.
Uavhengig av merke eller konfigurasjon, følger hver kald kursoperasjon samme sekvens:
En typisk sekskantskrue i størrelse M6 begynner som 5,5 mm ledning. Emnet kuttes i lengde, og skjæres deretter opp i tre dyser: den første forformer hodet, den andre forstørrer den nærmere den endelige diameteren, og den tredje mynter sekskanten og en avfasning mens en stanse danner den innvendige holderen ved ekstrudering bakover. Hele sekvensen tar noen tideler av et sekund. Moderne maskiner produserer mellom 100 og 700 deler per minutt, med lettere deler som kjører i den høyere enden.
Den begrensende faktoren er deformasjon, ikke syklustid. Hver stasjon kan øke tverrsnittsarealet til emnet bare så langt før materialet spenner seg eller herder utover dets duktilitet. Derfor avhenger maskinvalget mer av den totale nødvendige deformasjonen og formingskraften enn av den annonserte maksimalhastigheten.
Cold heading er avhengig av to deformasjonsmekanismer som ofte virker sammen i samme del.
Opprørende compresses the length of the blank and increases its diameter. It is the mechanism that forms a nail head, a rivet head, or a bolt head. The practical limit of upsetting in a single station is governed by buckling: an unsupported column of wire whose unsupported length is more than about 2.5 times its diameter tends to bend before it upsets. For longer upset lengths, the machine must support the blank inside a smaller die first, use several stations, or perform a cone pre-form before the final head shape is coined.
Ekstrudering moves material through a die opening. Forward extrusion reduces the cross-section of the blank and is used for shank reductions and tapered features. Backward extrusion forces material to flow backwards around a punch, forming cavities such as hex sockets, blind holes, and cup shapes. Backward extrusion generates some of the highest forming loads in cold heading because the material is restrained on nearly every side.
Arbeidsherding styrer hvor langt prosessen kan gå. Hver økning av plastisk deformasjon øker flytegrensen og hardheten til metallet. I lavkarbonstål kan total reduksjon nå 75 til 80 prosent før gløding er nødvendig. I rustfritt eller høylegert materiale er grensen mye lavere. God praksis med kald kurs holder belastningen per stasjon under materialets tilgjengelige duktilitet, og den behandler den endelige hardheten som et designelement snarere enn en ulykke. For gjengede festemidler er den ekstra styrken ofte akkurat det trykket krever.
Den fysiske utformingen av en kaldstyremaskin bestemmer utvalget av deler den kan kjøre økonomisk.
Horisontale topper er de klassiske maskinene i festeindustrien. Ledningsbanen er rett og horisontal, styrestempelet beveger seg horisontalt, og avskjærings- og overføringsmekanismene fungerer med svært høye hastigheter. De utmerker seg med små deler: spiker, skruer, nagler, korte pinner og lignende geometrier. Begrensningen deres er delstørrelse og masse, fordi store emner blir vanskelige å styre og håndtere horisontalt i hastighet.
Vertikale presser behandler tyngre tråd og større deler. Stammen beveger seg vertikalt i samme geometri som en konvensjonell presse. Fordi rammen absorberer reaksjonskrefter symmetrisk, oppnår vertikale maskiner bedre punch-to-die-justering og er lettere å integrere med roboter, automatiske matere og tungt verktøy. Den lukkede rammekonstruksjonen, noen ganger kalt en O-ramme, motstår avbøyning bedre enn en åpen C-ramme og er foretrukket for kaldformingsarbeid med høy tonnasje.
Drivsystemet betyr like mye som oppsettet. Veivdrevne maskiner er enkle, raske og effektive, med en glidehastighet som følger en sinuskurve og når en topp nær midten av slaget. Vekseldrevne maskiner bruker en kobling som multipliserer kraften når sklien nærmer seg nedre dødpunkt. En vippepress produserer enorm kraft ved lav glidehastighet gjennom formingssonen, noe som forbedrer dysefyllingen og reduserer slagbelastningen. Det er grunnen til at vippepresser dominerer vertikale kaldsmiingsapplikasjoner: deres kraftslagskurve samsvarer med kravet om høydeformasjon og høyenergi kaldforming.
Servodrevne presser erstatter svinghjulet og clutchen med direktedrevne servomotorer. Skyvebevegelsen blir programmerbar, slik at maskinen kan ligge i bunnen, endre hastighet midt i slaget og følge en tilpasset formingskurve. Servoteknologien sprer seg til kaldforming fordi den forkorter syklustidene for flertrinnsdeler og beskytter dyre matriser mot støtbelastninger.
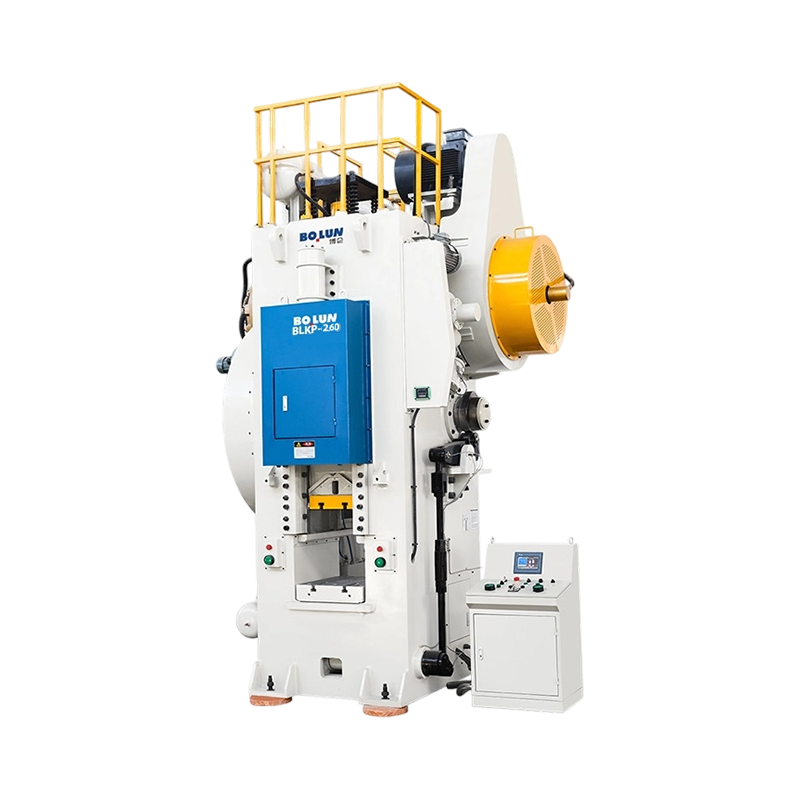
Du kan lese mer om hva en kald smipressmaskin er i våre bransjenotater. Blant industrielle kaldsmiingspresslinjer, bruker BLKP kaldsmiingstoggle-type vekslingstransmisjon for et balansert slag og høy deformasjonsevne, en design som passer til deler som krever vedvarende kraft gjennom en lang formingsavstand.
 BLKP-400 kaldsmipress med 4000 kN kapasitet Denne 4000 kN knokeleddpressen tilbyr 160 eller 180 mm slagalternativer og en elektrisk glidejustering med hydraulisk låsing, noe som gjør den egnet for støt, preging og dimensjonering der balansert kraft over lange formingsavstander betyr noe. Se produkt →
Materialvalg er det første som er riktig i et prosjekt med kald kurs, fordi det bestemmer dannelsesbelastninger, verktøylevetid og om deler sprekker eller folder.
De fleste kaldhodede delene er laget av lavkarbonståltråd i kvaliteter som SAE 1008, 1010 og 1018. Disse kvalitetene har lav strømningsspenning, høy duktilitet og er enkle å forme i flerstasjonsdyser. Medium-karbonkvaliteter som 1035 og 1045 øker styrken til ferdige deler, men krever merkbart høyere formingskrefter. Legert stål, inkludert 4037 og borbehandlede kvaliteter som 10B21 og 10B33, er spesifisert der festeegenskapsklassene 8.8, 9.8 eller 10.9 kreves. Rustfrie stål som 304, 316 og 410 former seg godt, men herder aggressivt, så de trenger flere formingsstasjoner og mer robust smøring. Ikke-jernholdig ledning, inkludert aluminiumslegeringer 6061 og 5056, messing, kobber og berylliumkobber, er vanlig for elektriske komponenter, terminaler og korrosjonsbestandig maskinvare.
Materialegenskaper bestemmer også maskinstørrelsen. Når karboninnholdet, legeringsinnholdet eller den totale tøyningen øker, øker den nødvendige formingskraften raskt. Hvis du planlegger å kjøre flere materialfamilier på én maskin, dimensjoner maskinen for det sterkeste og hardeste materialet i blandingen, ikke bare den gjeldende produksjonsplanen.
Hvorfor investerer produsenter i maskiner med kald styring når de allerede eier dreiebenker og maskineringssentre? Fem målbare fordeler forklarer valget.
For det første er materialutnyttelsen ekstremt høy. Forming fortrenger materiale i stedet for å kutte det bort, så et festemiddel som en gang forbrukte flere ganger sin ferdige vekt i stanglager, kan nå lages med mindre enn fem prosent prosesstap fra spolen. Over millioner av deler rettferdiggjør bare besparelsene på råstål utstyret.
For det andre er utgangshastigheten uovertruffen for solide deler. Single-blow headers kjører godt over 400 deler per minutt, og multistasjonsmaskiner produserer fortsatt hundrevis av deler per minutt for mange produktfamilier. Ingen sponfremstillingsprosess kommer i nærheten av den hastigheten for en solid metallkomponent.
For det tredje forbedrer arbeidsherding de mekaniske egenskapene. Materialet er sterkest akkurat der det har flytet mest, og det er der festene trenger motstand: i hodefileten, muffeveggen og skaftet. Kaldforming lar ofte produsenter bruke en billigere stålkvalitet fordi kaldarbeidet tilfører styrke som ellers ville kreve varmebehandling.
For det fjerde kommer dimensjonal konsistens fra en stiv maskin og repeterbart verktøy. Når terningene er slått inn, holder løpene i hundre tusen stykker stramme dimensjoner med lite drift og svært få avslag.
For det femte er overflatekvaliteten god. Dysehulrommet imponerer en jevn finish på delen, og eliminerer ofte sekundære slipe- og poleringsoperasjoner. Avveiningen er forhåndskostnaden for dies og oppsett; prosessen blir først økonomisk når volumene er høye nok til å amortisere det verktøyet.
Maskinering er det vanligste alternativet for små solide deler, så det er den første prosessen kjøpere sammenligner med kald hodebehandling. Hver har en klar økonomisk sone.
| Kriterium | Maskin for kald kurs | CNC maskinering |
|---|---|---|
| Materialutnyttelse | 90-98 prosent | 40-70 prosent typisk |
| Syklus tid | 0,1 til 10 sekunder per del | 5 sekunder til flere minutter |
| Delstyrke | Økes ved arbeidsherding | Avhengig av barbeholdning; kutteflater er ikke forsterket |
| Typisk toleranse | /- 0,05 mm på formede trekk | /- 0,01 mm eller bedre |
| Oppsett og verktøykostnad | Høy; dies er tilpassede og delspesifikke | Moderat; programendringer er raske |
| Fleksibilitet | Lav; dedikert verktøy per del | Høy; enkle designendringer |
| Økonomisk volum | Typisk over 100 000 stykker per år | Økonomisk fra engang og oppover |
Maskinering vinner når mengdene er små, geometrien endres ofte eller toleransene er ekstremt trange. Cold heading vinner når delen har en stabil design, høyt årlig volum og nok symmetri til å dannes i dyser. Mange anlegg bruker både: kald overskrift for det vanlige produktet og CNC-maskiner for spesialiteter, prototyper og varianter med lavt volum.
En vanlig hybridflyt er kald kurs etterfulgt av trådrulling, deretter en lett peking eller avfaseoperasjon. Gjengepunktene og drivfunksjonene er ofte lettere å kontrollere med et raskt sekundærpass enn ved å forme dem alene, og kombinasjonen koster fortsatt langt mindre per del enn full maskinering.
Varmsmiing varmer opp metallet for å redusere strømningsspenningen, noe som tillater store deler og alvorlig deformasjon med maskiner med beskjeden tonnasje. Kald kurs erstatter ovnen med kraft: Maskinen må overvinne materialets fulle romtemperatur flytegrense ved hvert slag.
For små deler har kald heading avgjørende fordeler. Det er ingen avleiring, ingen oksidasjonstap, ingen termisk krymping og ingen ovnsenergi. Toleransene er strammere fordi formen definerer den endelige formen uten krymping, og overflaten er jevn nok til å løpe direkte inn i trådrulling. Fordi kaldbearbeiding styrker materialet, møter mange deler sine mekaniske egenskaper med redusert varmebehandling eller ingen i det hele tatt.
Varmsmiing er fortsatt det beste valget når delen er stor, når total deformasjon overstiger det materialet kan absorbere kulde, eller når svært høyfaste stål med lav romtemperatur duktilitet er spesifisert. Det er også foretrukket for deler med tykke seksjoner som vil kreve en upraktisk stor kaldpresse. Som en grov veiledning blir deler som veier over ett kilo vanligvis dirigert til varm eller varm smiing i stedet for kald kurs, selv om overgangspunktet avhenger av geometri, materiale og volum.
Stempling former for metall; kald overskrift danner tråd. De to prosessene er mer komplementære enn konkurrerende. Et batterihus er for eksempel en stemplet og dypttrukket arkdel, mens batteripolene og kontaktstolpene inne i det vanligvis er kaldhodede.
Stempling produserer tynnveggede, flensede og åpne former fra flatt ark. Cold heading produserer solide kropper, hoder, skafter og innvendig formede hulrom fra rund ledning. Når en komponent er aksesymmetrisk og solid, er kald kurs raskere og mer materialeffektiv. Når delen er en plate, brakett eller skall, er stempling den naturlige prosessen.
Mange produktsammenstillinger inneholder begge typer deler. Et festemiddel med et flenshode er laget av overskrift; holdeklemmen ved siden av er stemplet. Det er derfor pressbyggere, inkludert de som fokuserer på kaldsmiingsutstyr, vanligvis tilbyr begge pressefamiliene slik at plantene kan dekke hele materialet.
Støping skaper deler ved å størkne flytende metall i en form, som tillater kompleks indre geometri, men introduserer porøsitetsrisiko, variasjon i mekaniske egenskaper og behovet for betydelig maskinering på funksjonelle overflater. Cold heading er en solid-state prosess: den opprinnelige kornstrukturen til tråden er bevart, og kornstrømmen følger delens kontur.
Som et resultat har en kaldhodedel overlegen styrke, seighet og tretthetsmotstand sammenlignet med en støpt del av samme materiale og størrelse. Avveiningen er geometrisk frihet. Avstøpninger kan være kronglete, hule og svært detaljerte. Deler med hode er i hovedsak variasjoner av en sylinder: hoder, skafter, fatninger, flenser og drivformer. For små høyvolumsdeler som terminaler, pinner, innsatser og socketemner, slår kald overskrift nesten alltid støping på kostnad per stykke, konsistens og mekanisk ytelse.
Cold heading-maskiner produserer det store flertallet av verdens festemidler, pluss en lang liste med konstruerte komponenter som de fleste forbrukere aldri ser.
Større bil- og industrideler, som kraftige stendere, ankerbolter og rørfittings, kjører på vertikale kaldsmiingsvippepresser som gir stivheten og tonnasjen som kreves for bakoverekstrudering og kraftig støt. Hvis produktmiksen din inkluderer både små festemidler og større formede komponenter, er det vanlig å kjøre flere maskiner parallelt i stedet for å tvinge alle delene gjennom en overdimensjonert linje. En 400-tonns vippepress kan lage opphengsbolter om morgenen og tunge terminalemner om ettermiddagen, men bare når dyseplass, slag og matevindu dekker begge familier.
 BLKP-850 Kraftig vippepress for kaldsmiing med høy belastning Vurdert til 8500 kN med en ultrastiv ramme og 180 mm bolster, opprettholder denne maskinen stabil ytelse under kontinuerlig kraftig drift, ideell for bil- og tunge maskinerikomponenter som krever baklengs ekstrudering og kraftig støt. Se produkt →
Å velge riktig maskin er en balansegang mellom nødvendig kraft, delgeometri, materiale, hastighet og budsjett. Start med delfamilien, ikke med brosjyren, og svar på disse spørsmålene:
Rammestruktur er også en beslutningsfaktor. Åpen type C-rammepresser er tilgjengelige og rimelige for lettere arbeid. O-rammepresser av lukket type har en stiv, symmetrisk struktur som motstår nedbøyning og vipping, noe som er avgjørende for høy tonnasje og kaldforming med nær toleranse. For svært høy deformasjon fordeler en lukket topunkts- eller eksentrisk-gir kraften jevnt over sleiden og beskytter både verktøy og ramme mot eksentriske belastninger.
Store prosjekter krever også et langt slag. Hvis en del må kastes ut fra dype dyser, eller hvis ekstruderingslengden er lang, blir slagrekkevidde og stengehøyde begrensende faktorer. Ikke dimensjoner en maskin etter tonnasje alene; sjekk at dyserommet, glideslaget og matevinduet passer til hele delfamilien din, inkludert fremtidige varianter.
Tonnasje er det mest oppgitte tallet på en kaldstyremaskin, men det er også det hyppigste feilanvendelse. Den nødvendige formingskraften er produktet av det projiserte deformasjonsområdet og materialets strømningsspenning, modifisert av friksjon og geometrisk redundans.
For å forstyrre et hode på lavkarbonstål, er strømningsspenningen ved moderat tøyning i området 800 til 1200 MPa. For baklengs ekstrudering, eller for legert stål, kan det overstige 1800 MPa. Som et enkelt eksempel, gir oppstuving av et hode med en diameter på 20 mm fra 10 mm tråd et endelig hodeareal på omtrent 314 kvadratmillimeter. Ved en strømningsspenning på 1000 MPa krever det omtrent 314 kN kraft, eller omtrent 32 metriske tonn. Det samme hodet med en dyp sokkel dannet ved bakoverekstrudering, eller laget i legert stål, kan kreve to til tre ganger så mye kraft.
Tabellen nedenfor gir veiledende tråddiameterområder kontra maskinklasse for karbonstål; faktiske verdier avhenger av delens kompleksitet, materialtilstand og smøring.
| Maskinklasse | Typisk tråddiameterområde | Typisk bruk |
|---|---|---|
| 25-60 t | 1-6 mm | Spiker, små skruer, nagler |
| 60-160 t | 4-12 mm | Maskinskruer, bolter, pinner |
| 160-400 t | 8-20 mm | Kraftige bolter, pigger, bilkomponenter |
| 400-850 t | 15-35 mm | Store festemidler, smidde emner, høydeformasjonsarbeid |
For en mellomstor vertikal kaldsmiingspresse er BLKP650-klassen, vurdert til 6500 kN, et vanlig valg når formingsdybden er lang og slaget må forbli balansert under tung belastning. Dimensjonering over dine nåværende behov er vanligvis lurt fordi produktfamilier har en tendens til å vokse mot større ledningsdiametre over tid.
 BLKP-650 Toggle Press for dyp kald smiing og stabilt slag Med en kapasitet på 6500 kN og et 8 mm trykkslag, leverer denne pressen kontrollert forming for tykke deler, med et integrert ejektorsystem og lastdeteksjon for pålitelig drift i dypkompresjonsapplikasjoner. Se produkt →
Verktøy bestemmer den reelle kostnaden per del i kald overskrift. Dysesettet inkluderer innsatser, stanser, hylsehus, pinner og strippere. For høyvolums ståloverskrifter er wolframkarbidinnsatser standardvalget, støttet i krympemonterte stålkasser. Karbidinnsatser varer vanligvis 500 000 til 2 000 000 stykker per hulrom mellom sliping for lavkarbonståldeler. Stanser slites raskere, spesielt ved bakoverekstrudering, hvor kontakttrykket er ekstremt; mange stanser har titan eller keramiske belegg for å forlenge levetiden.
Smøring er ikke valgfritt. Industristandarden for stål er et sinkfosfatkonverteringsbelegg etterfulgt av et stearatsmøremiddel. Vanlige oljefilmer kan ikke overleve kontakttrykkene ved kald ekstrudering, og resultatet av undersmøring blir gnaging og tar seg opp på dysene i løpet av minutter. Rustfritt stål krever oksalat eller lignende konverteringsbelegg, mens aluminium og messing kan kjøres med lettere oljer.
Alle disse feilene går tilbake til innretting og maskinstivhet. Stangen og dysen må forbli konsentriske innen noen få mikron, og sleiden må ikke vippe under belastning. En stiv ramme, nøyaktig gibbing og et godt designet formskiftesystem er like mye verdt som den nominelle tonnasjen.
Fordi en kald kursmaskin kjører med høy hastighet, må kvalitetskontrollen være kontinuerlig og automatisk. Å vente på et off-line prøvetakingsresultat kan produsere titusenvis av defekte deler før problemet blir sett.
Den første forsvarslinjen er maskinens lastovervåkingssystem. Moderne kaldformingspresser sporer glidebelastningen ved hvert slag ved hjelp av strekkmålere montert på rammen. Når lastkurven avviker utenfor et definert vindu, stopper maskinen automatisk. Dette fanger opp et manglende stempel, en feilmatet ledning eller en ødelagt dyse i løpet av en eller to sykluser, noe som forhindrer en kaskade av skrot.
Dimensjonssjekker kjører både offline og in-line. Off-line måler inspektører hodediameter, hodehøyde, skaftlengde, hylsedybde og gjengeløp på prøvebasis. In-line, optiske målesystemer kan sjekke 100 prosent av delene med flere hundre deler per minutt, og avvise de utenfor toleransen uten å bremse linjen.
Hardhetstesting er viktig for deler hvis endelige styrke avhenger av arbeidsherding. De kaldformede sonene bør oppfylle minimumskravene til hardhet eller strekk, og testplanen bør målrettes spesifikt mot disse sonene. For bilindustri og regulert industri forventes prosesskapasitetsstudier med Cp og Cpk. Cold heading gir høy kapasitet når dysene er ferske og maskinen er stabil, men evnen eroderer når dysene slites, så intervaller for verktøybytte bør baseres på målt drift i stedet for vane.
Bærekraft i metallforming diskuteres vanligvis i form av ovnsenergi og klimagassutslipp. Cold heading unngår oppvarming helt, som er dens sterkeste miljømessige karakter.
Per del bruker kald overskrift kun den mekaniske energien til pressen, en brøkdel av energien som kreves for å varme et emne i varm smiing eller for å rotere en maskinspindel i minutter. Materialeffektivitet legger til en annen dimensjon: ved å fortrenge metall i stedet for å kutte det bort, reduserer kald overskrift både utslippene av kjøpt råmateriale og kostnadene ved håndtering og resirkulering av spåner.
Et anlegg som bytter en høyvolumsfeste fra maskinering til kald kurs, ser vanligvis disse resultatene:
Disse fordelene er reelle og målbare, men de følger av godt prosessvalg snarere enn fra markedsføringspåstander. For en produsent med stort feste- eller komponentvolum er kaldhodemaskinen et av de mest energieffektive metallformingsalternativene som finnes.
Kapitalkostnaden er bare den synlige delen av en investering med kalde overskrifter. De totale eierkostnadene inkluderer maskinen, verktøy, installasjon, verktøy, vedlikehold, overgangstid og kostnadene for kvalitetssvikt. En realistisk budsjettmodell dekker dem alle.
Verktøy er en evigvarende kostnad som skalerer med volum og materialhardhet. Det er klokt å budsjettere 5 til 15 prosent av maskinprisen per år for innsatser, stanser og omsliping, med den høyere delen av dette området knyttet til rustfritt stål eller kraftig ekstruderte deler. Vedlikeholdet er beskjedent, men ikke ubetydelig: smøresystemer, filtre, gibs og tetninger trenger planlagt oppmerksomhet, og en presse som kjører tjuefire timer i døgnet med høy hastighet, vil forbruke slitedeler hvert år.
Tilbakebetalingsberegningen fokuserer vanligvis på enhetskostnad. Tenk på en bolt som koster $0,05 å produsere ved maskinering og $0,02 på en kald kurslinje. Med ti millioner stykker per år betaler den årlige besparelsen på 300 000 dollar for en mellomstor maskin innen få år. Hvis produktmiksen inkluderer flere størrelser på tvers av maskinens utvalg, blir utnyttelsen driveren for resultatet. En maskin som kjører kun ett skift med tretti prosent utnyttelse er vanskeligere å rettferdiggjøre enn en som kjører tre skift med åtti prosent.
Byttekostnad er den minst synlige artikkelen. Et dyseskifte som tar to timer på en maskin som kjører hundrevis av slag i minuttet er dyrt i tapt produksjon. Maskiner designet for raskt formskifte, med hydraulisk klemme og forhåndsinnstilte verktøykassetter, gjenvinner premien raskt når partistørrelsene er små.
Maskinen er bare så god som selskapet som designer, bygger og støtter den. Teknisk due diligence bør dekke fire områder før du signerer en ordre.
Zhejiang Bolun High-Precision Machinery, for eksempel, har brukt to tiår på å bygge metallformingsutstyr og driver en full produksjonskjede fra design og bearbeiding av kjernekomponenter til sluttmontering. Selskapet publiserer sin komplett produktlinje åpent, og produktnavnene beskriver den tiltenkte applikasjonen i stedet for å skjule den. En gjennomsiktig maskinbygger vil vise deg fabrikken, testrapportene og kvalitetssystemet uten å bli spurt.
Flere trender endrer hva kjøpere bør forvente av en kaldhodemaskin i dag.
Servodrevet forming er den største endringen. En servopresse bruker ikke svinghjul og clutch; i stedet driver servomotorer sleiden direkte, eller gjennom en kobling, med programvarekontrollert bevegelse. Formingsprogrammet kan inkludere langsom kontakt, rask tilnærming, opphold ved bunnen av dødpunktet og kontrollert ekstraksjon. For flertrinns kaldforming reduserer dette vibrasjoner, forlenger matrisens levetid og forkorter ikke-formingstiden. Flere pressbyggere kombinerer nå en servodrift med en vippemekanisme for å oppnå både programmerbarhet og den høye kraften nær bunnens dødpunkt som kaldsmiing krever.
Digital overvåking sprer seg fra stempling til kaldforming. Maskiner genererer en komplett last-slag-kurve for hver del, og programvare lærer seg normalkurven, og flagger deretter avvik i sanntid. Denne egenskapen er i ferd med å bli standardkvalitetsmekanismen på automatiske høyhastighetslinjer fordi den fanger opp verktøyslitasje før produktene faller utenfor toleransen.
Automatiseringen går fremover på materialhåndteringsnivå. Spolelastere, trådretter med lukket sløyfe, automatiske dysevekslere og end-of-line emballasje er vanligvis integrert i komplette celler. En robot kan nå overføre varme eller kalde emner mellom en tung smipresse og en trimpresse uten operatørinvolvering.
For kjøpere er den praktiske konklusjonen at en ny kaldhodemaskin bør være digitalt klar. Belastningsovervåking, fjerndiagnostikk og lagrede parametersett gir direkte færre defekter, raskere omstillinger og lavere driftskostnader over maskinens levetid.
Cold heading-maskinen er et av de mest effektive produksjonsverktøyene i produksjonen. Den gjør kveilet ledning til ferdige festemidler og konstruerte komponenter med høy hastighet, med lite avfall, økt styrke og utmerket repeterbarhet. Men økonomien avhenger av volum, riktig tonnasjedimensjonering, riktig verktøy og en dyktig maskinbygger bak utstyret.
Før du kjøper, definer delfamilien nøyaktig, beregn de nødvendige formingskreftene, budsjett for verktøy som en løpende kostnad, og besøk produsenten for å se kvalitetskontroll i praksis. En velvalgt kald styringsmaskin går i flere tiår og blir den billigste stasjonen på produksjonsgulvet ditt. En dårlig valgt er en dyr påminnelse om en savnet spesifikasjon. Forskjellen er i forberedelsen.


En verktøyingeniør siterer et nytt brakettprogram og spesifiserer en 160-t...
En produksjonsleder ved en mellomstor metallkomponentfabrikk sto nylig ove...
En festefabrikk i Taizhou mottar en forespørsel fra en billeverandør: 8 mi...
To presser kan både bære et 200 tonns navneskilt og produsere svært forskj...
Sett en 160-tonns press med åpen ramme og en 160-tonns presse med lukket r...
En kald smimatris kunngjør sjelden at den feiler på forhånd. En dag går pr...
Kontakt oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar å begynne?
Get in Touch

Nå!
ZHEJIANG BOLUN

