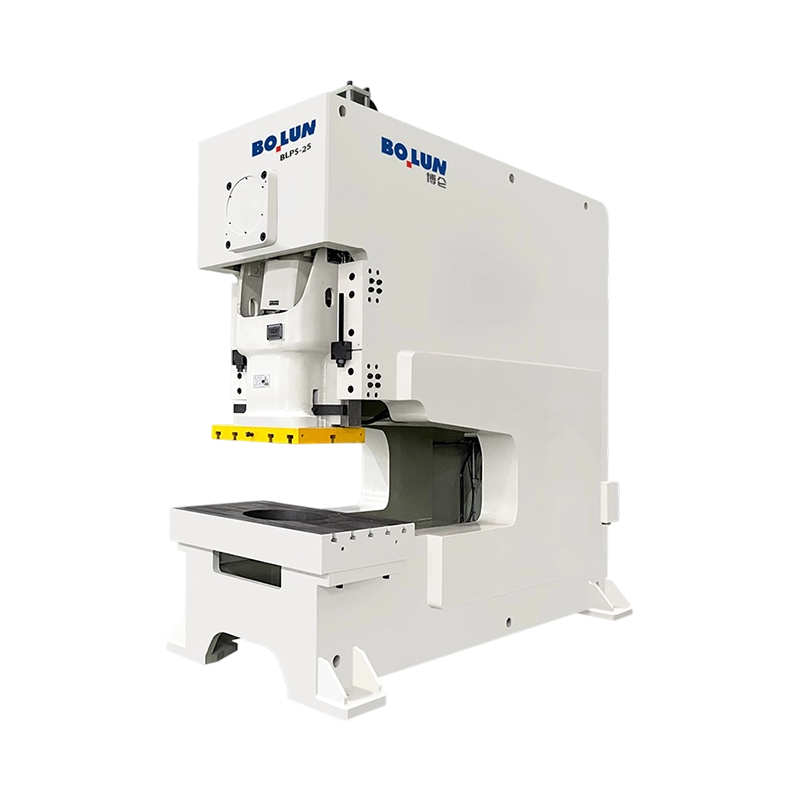


BLPS-25 Compact Precision Open-Gap Deep-Throat Power Press er en smidig og plasseffektiv maskin spesielt ut...
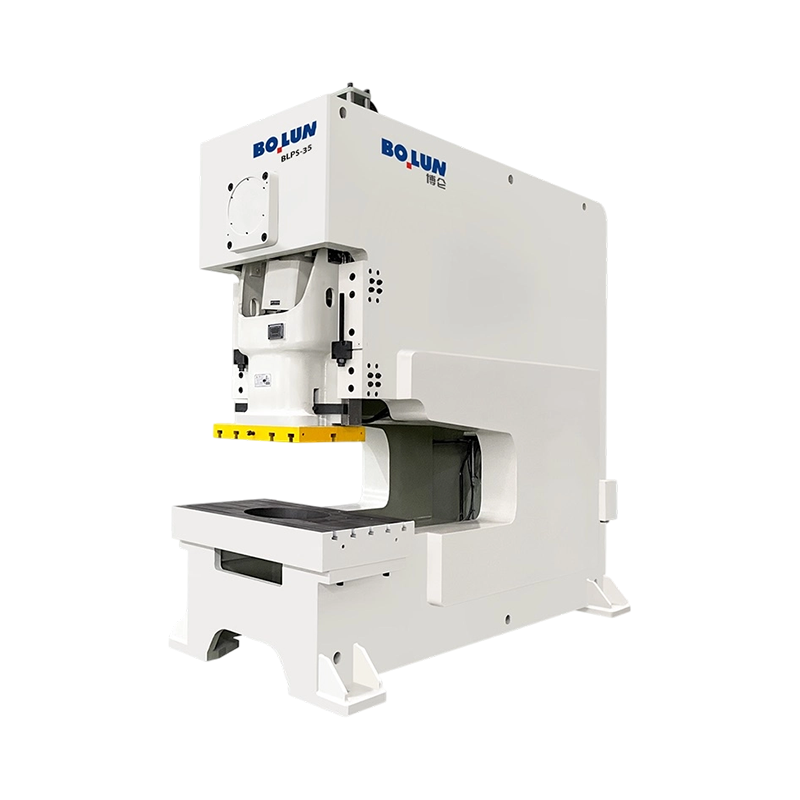
BLPS-35 Allsidig høystabilitet med åpent deep-throat kraftpresse gir en økt nominell kraft på 350 kN. Den e...
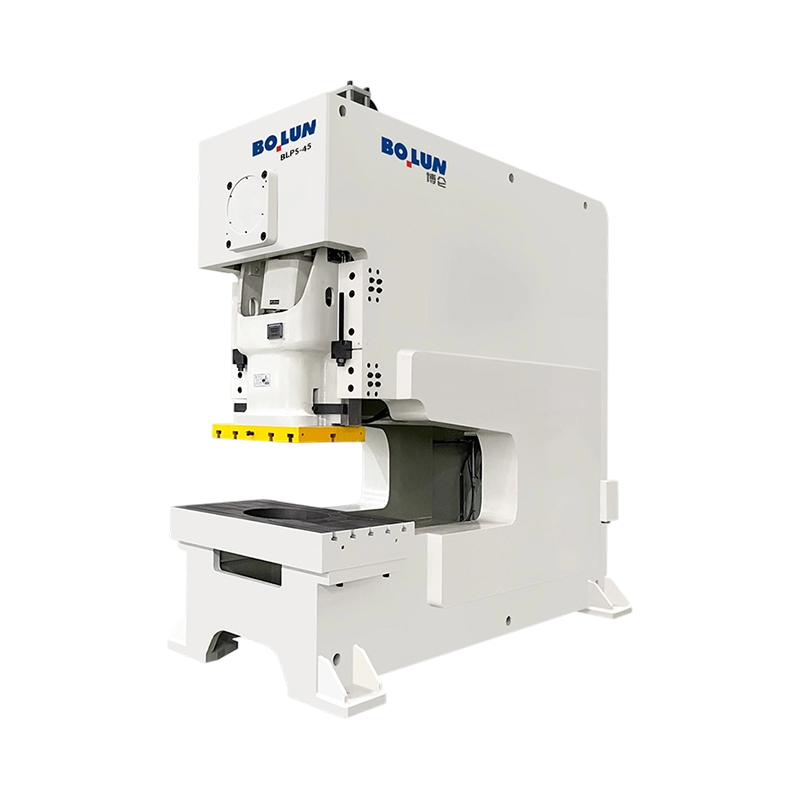
BLPS-45 Robust, åpen og dyp-halspresse med stor kapasitet er konstruert for industrielle applikasjoner med ...
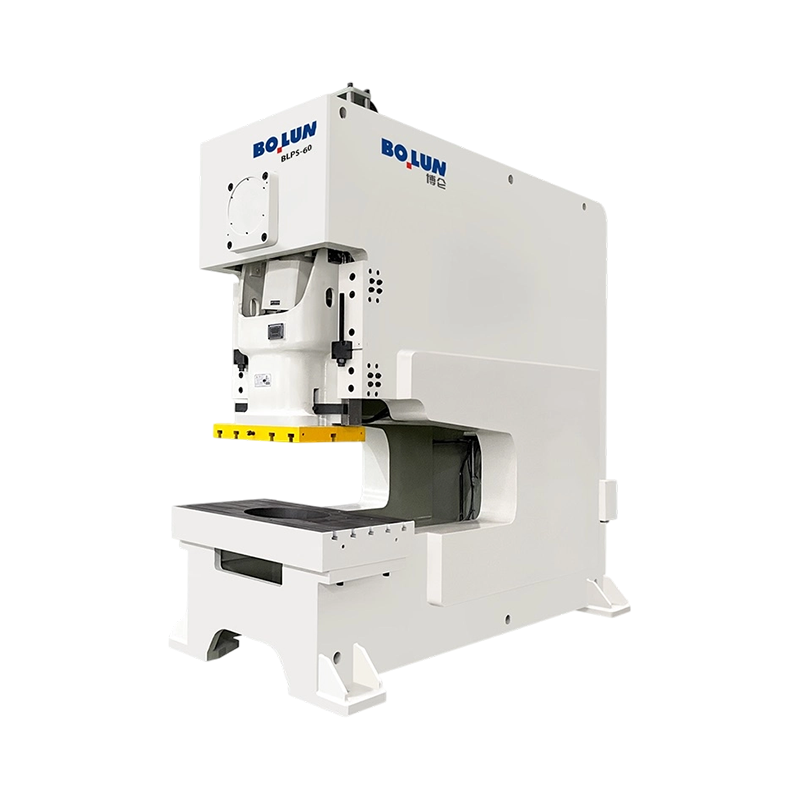
BLPS-60 Deep-Access Open-Gap Deep-Throat Power Press er designet for høybelastningsstempling av metallplate...
Bolun deep throat-serien er en spesialisert ingeniørløsning designet spesielt for bearbeiding av storformatplater der standard C-rammerekkevidde er utilstrekkelig. Den definerende egenskapen til denne serien er dens betydelig utvidede halsdybde, som gir den nødvendige klaringen til å behandle store arbeidsstykker langt fra materialkantene. Dette gjør det til en uunnværlig ressurs for bransjer som storskala skilting, HVAC-kanaler og arkitektonisk metallarbeid.
Konstruksjonskvalitet er avgjørende i deep-throat design. I motsetning til standardpresser, bruker serien vår en ultraforsterket stålplatesveiset ramme med høy strekkfasthet som gjennomgår en streng varmebehandlingsprosess for maksimal stressavlastning. Dette sikrer at rammen opprettholder overlegen stivhet selv med den dypere halsen, og eliminerer effektivt risikoen for "vinkelåpning" eller avbøyning under sammenstøt med høy tonnasje. Slik strukturell integritet er avgjørende for å bevare dyseinnrettingen og forlenge levetiden til kostbart verktøy.
Når det gjelder ytelse, er den utstyrt med en pneumatisk friksjonsclutch med høyt dreiemoment og en presisjonsbremseenhet, som gir rask respons og pålitelige enkelt- eller kontinuerlige slag. Sikkerhet er integrert på alle nivåer, med en dobbel solenoid sikkerhetsventil for å forhindre utilsiktede slag og et hydraulisk overbelastningsbeskyttelsessystem som beskytter maskinen mot tonnasjetopper.
Den interne girkassen er avhengig av en smidd 42CrMo-legert stålveivaksel og premium CuSn12 tinnbronsebøssinger, som sikrer langsiktig holdbarhet og jevn kraftlevering. Videre sørger det PLS-baserte smarte kontrollsystemet for sømløs «handshaking» med NC servomatere og automatiseringsroboter. Med sin utvidede rekkevidde og ultrastive konstruksjon er Bolun-serien vår den ultimate løsningen for produsenter som ønsker å overvinne begrensningene til standard pressegeometri uten å gå på akkord med presisjon eller kraft.
Som Kina Produsenter av åpne kraftpresser med dyp hals og Leverandører av kraftpresser med dyp hals, Zhejiang Bolun High-Precision Machinery Co., Ltd. ligger i Zhejiang, hjertet av Kinas presisjonsproduksjon. Med to tiår med dyp forankring i maskinproduksjonsindustrien har selskapet utnyttet dyp bransjeerfaring og tekniske gjennombrudd for å utvikle seg til en moderne, ledende virksomhet innen høypresisjonsformingsutstyr. Vi integrerer forskning og utvikling, design, produksjon, salg og service. Fra våre tidlige dager med å overvinne utfordringer til vår nåværende ledende posisjon innen smi- og støpemaskineri, har Bolun Machinery etablert et profesjonelt, modent og effektivt produksjonsstyringssystem. Vi er dedikert til å tilby globale kunder overlegne løsninger for industrielle verktøymaskiner.
 Mer om oss
BOLUN

0+
år
Bransjeerfaring

0+
Enheter produsert (forrige år)

0+
Antall ansatte

0+
$
Millioner i årlig produksjonsverdi

Enkelt poeng Design Én drivtilkobling ved lysbildesenteret Dobbeltpunktdesign To drivforbindelser spredt over sleiden Det korte svaret: Enkeltpunkt versus dobbeltpunkt for åpne presser En enkelt-punkts kraftp...
Det korte svaret: Hvilken rammetype passer til arbeidet ditt An kraftpressemaskin av åpen type bruker en C-formet eller gapramme som gjør tre sider av arbeidsområdet tilgjengelige, noe som gjør det enkelt å laste dyser og mate deler, mens en lukket type kraftpressemaskin bruker en rett si...
En presse er ikke én maskinkategori. Det er en familie av metallformende maskiner definert av ramme, drivverk, ramkoblingspunkter og tiltenkt prosess. Det er grunnen til at to maskiner med samme tonnasje kan oppføre seg veldig forskjellig på samme dyse: en kan holde et bredt panel flatt, en annen kan nå inn i en ...
I metallproduksjon krever behandling av overdimensjonerte paneler spesialiserte utstyrskonfigurasjoner som avviker fra standard stemplingsoppsett. Kraftpressen med åpent gap er spesielt konstruert for å håndtere brede ark med materiale, slik som de som brukes i store elektriske skap, ventilasjonspaneler og karosserikomponenter. For å konfigurere dette maskineriet på en vellykket måte, må tre primære variabler holdes i likevekt: den nødvendige blankekraften til applikasjonen, den fysiske halsdybden som trengs for å rydde arbeidsstykket, og den totale maskintonnasjekapasiteten. Disse tre elementene kan ikke vurderes isolert. En endring i strupedybden endrer direkte den strukturelle innflytelsen til rammen, som igjen dikterer den nødvendige rammevekten og tonnasjen som er nødvendig for å begrense fysisk avbøyning under stemplingsslaget. Å balansere disse faktorene er en grunnleggende utfordring for metallformingsteknikk.
Ved blanking av metall bestemmes kraften som kreves av kuttets omkrets, arktykkelsen og skjærstyrken til materialet. Denne blankekraften skaper en konsentrert støtbelastning som må absorberes fullstendig av pressrammen. I en konfigurasjon med åpent gap betyr mangelen på strekkstenger eller søyler foran at alle reaksjonskrefter overføres gjennom den buede bakre halsen på maskinen. Avstanden fra midten av sleiden til den bakre rammeveggen fungerer som en løftearm, og forstørrer bøyemomentet som stålplatene opplever. Å velge en maskinspesifikasjon krever å forstå hvordan denne innflytelsen skaleres med konfigurasjoner med dypere hals.
Det første trinnet i pressintegrasjon er å bestemme grunnlinjestansekraften til de spesifikke metalldelene. Formelen som brukes til å beregne denne kraften multipliserer den totale skjærlengden med materialtykkelsen og den endelige skjærstyrken. Denne beregnede verdien representerer den teoretiske statiske kraften som trengs for å bryte metallet. I produksjonsmiljøer må imidlertid ytterligere sikkerhetsmarginer brukes for å ta hensyn til verktøyslitasje, variasjoner i materialtykkelse og motstanden til dyseputer eller stripperplater. Hvis en presse drives for nær den nominelle kapasiteten, vil de gjentatte slagsyklusene føre til for tidlig tretthet i drivakselen og lagrene.
Videre introduserer materialets oppførsel under bruddfasen dynamiske variabler. Materialer med høy strekkfasthet eller lav duktilitet frigjør lagret tøyningsenergi raskt i øyeblikket av skjæringen, og produserer en voldsom omvendt belastning. Denne gjennomslagskraften kan forårsake kraftige vibrasjoner i drivverket. Ingeniører må sikre at den angitte maskintonnasjen ikke bare overstiger den statiske blankekraften, men at den er robust nok til å dempe disse dynamiske støtene uten å forårsake strukturelle feiljusteringer eller mikrobrudd i sveisene over langvarig drift.
Halsdybden avgjør hvor dypt et metallplateemne kan trenge inn i pressesengen før den berører den bakre rammen. Mens en dypere hals gir større allsidighet for behandling av brede ark, introduserer den en betydelig strukturell straff. I henhold til prinsippene for bjelkemekanikk, øker vinkelavbøyningen, eller åpningsfenomenet, av en C-rammestruktur proporsjonalt med kuben til halsdybden. Dette betyr at dobling av strupedybden kan føre til en åttedobling av rammenedbøyningen dersom platetykkelsen og armeringsstrukturene forblir uendret.
Denne avbøyningen fører til at den øvre sleiden og den nedre støtteplaten mister parallellitet under skjæresyklusen, og forskyver stansen i forhold til dysen. Den resulterende feiljusteringen forårsaker ujevne verktøyklaringer, noe som fører til grader på de stemplede delene og rask slitasje på skjærekantene. For å opprettholde vertikal nøyaktighet, en åpen-gap deep-throat kraftpress må ha en kraftig forsterket ramme. Denne armeringen krever tykkere stålplater, større bokssveisede strukturer og innvendig ribbe for å absorbere bøyemomentene. Dermed øker det å kreve en større halsdybde direkte den fysiske massen og kostnadene til maskinrammen, selv om den nødvendige blankekraften forblir konstant.
For å lykkes med å kombinere disse variablene, må designere bruke en strukturert skaleringsmetode. Tabellen nedenfor illustrerer de typiske strukturelle dimensjonene og vektegenskapene som kreves for å opprettholde rammestivhet på tvers av ulike tonnasje- og halsdybdekonfigurasjoner i moderne produksjonsmiljøer.
| Maskinvurdering (tonn) | Standard halsdybde (mm) | Standard rammevekt (kg) | Deep-Throat Rating (mm) | Deep-throat rammevekt (kg) | Tillatt nedbøyning under full belastning (mm/m) |
|---|---|---|---|---|---|
| 25 tonn | 180 til 220 | 1600 | 500 til 600 | 2.800 | Under 0,12 |
| 40 tonn | 220 til 260 | 2.900 | 600 til 700 | 4600 | Under 0,12 |
| 80 tonn | 280 til 320 | 5800 | 800 til 900 | 9200 | Under 0,10 |
| 125 tonn | 340 til 380 | 9.800 | 900 til 1000 | 15.500 | Under 0,08 |
For å forhindre at rammen til en kraftpresse med åpent gap åpner seg under blanking med høy tonnasje, brukes avanserte designmetodikker på sveisene. Zhejiang Bolun High-Precision Machinery Co., Ltd. analyserer disse spenningskonsentrasjonene ved hjelp av finite element-modellering for å plassere forsterkningsplater nøyaktig der spenningen er høyest. Stålplater med høy strekkfasthet er sveiset inn i et lukket boks-tverrsnitt langs den bakre søylen, noe som øker treghetsmomentet betraktelig uten å legge til unødvendig egenvekt foran på maskinen. Dette sikrer at avbøyningen holdes innenfor strenge toleranser for å sikre verktøyinnretting.
En annen tilnærming til å kontrollere avbøyning er integreringen av kraftige, flerpunkts glideføringssystemer. Ved å bruke ekstra lange åttepunkts gibs, er sleiden fysisk begrenset mot vipping, selv om hovedrammen opplever mindre elastisk avbøyning under toppbelastninger. Dette styresystemet absorberer de horisontale skyvekreftene som genereres under formingssyklusen, og overfører dem tilbake til hovedstrukturen i stedet for å tillate dem å forskyve stansen. Denne kombinasjonen av strukturell forsterkning og presisjonsføring gjør at deep-throat-maskiner kan levere konsistente delgeometrier over millioner av sykluser.
Selve verktøyet kan optimaliseres for å redusere belastningen på pressrammen. Ved utforming av dyser for deep-throat-applikasjoner, kan ingeniører inkorporere skjærvinkler på stansene eller dysestålet. Ved å vinkle skjærekantene, skjæres materialet gradvis i stedet for alt på en gang. Denne enkle modifikasjonen reduserer den maksimale blankekraften med opptil førti prosent, reduserer den øyeblikkelige tonnasjen som kreves fra pressen og reduserer det resulterende snap-through-sjokket.
I tillegg er det viktig å sentrere dysesettets trykksenter med senterlinjen til pressstempelet. Hvis verktøyet er installert med en offset, introduserer det en eksentrisk belastning som forsterker vinkelåpningen til C-rammen. I situasjoner der asymmetriske deler umuliggjør perfekt sentrering, er balanseblokker eller fjærbelastede puter designet inn i blankingverktøyet for å fordele reaksjonskreftene jevnt over sengen, noe som sikrer en balansert lastfordeling og beskytter både presseføringene og matrisene mot for tidlig slitasje.
Spørsmål: Hvordan håndterer en kraftpresse med åpen åpning rammeavbøyning ved prosessering av tungmetallplater?
A: Deep-throat-designet øker naturlig strukturell innflytelse, noe som kan forsterke bøyemomentene under belastning. For å kontrollere denne oppførselen bruker Zhejiang Bolun High-Precision Machinery Co., Ltd. ekstra tykke, stressavlastede stålplater og tunge baksøyler av bokstype. Denne forsterkede rammedesignen begrenser vinkelavbøyning, og holder verktøyinnrettingen stabil under sykluser med høy kraft.
Spørsmål: Er disse dyphalspressene kompatible med automatiserte spole- eller arkmatingssystemer?
A: Ja, konfigurasjonen med åpent gap gir brede sideklaringer som er ideelle for automatisering. Bolun Machinery strukturerer de elektriske kontrollsystemene med grensesnitt med åpen arkitektur, slik at utstyret kan synkroniseres jevnt med progressive rullematere, robotbaserte arklastere og skrapavfallsenheter.
Spørsmål: Hvilke designfunksjoner forhindrer ujevn verktøyslitasje når du arbeider med asymmetriske deler på en kraftpresse med åpent gap?
A: Belastninger utenfor midten kan utøve alvorlige sidekrefter på glideføringsskinnene. Våre presser har lange, presisjonsmaskinerte styregibs med tette klaringer for å begrense glidebevegelse langs en strengt vertikal akse. Denne styremekanismen forhindrer sklien i å vippe, og holder stansen og dysen parallelle for å beskytte skjærekantene mot ujevn slitasje.
Spørsmål: Hvordan absorberes det plutselige gjennomslagsstøtet ved blanking med høy tonnasje for å beskytte drivverket?
A: Maskineriet har integrerte pneumatiske balanseringssylindre som opprettholder konstant spenning oppover på sleiden. Denne utformingen fjerner mekanisk tilbakeslag fra koblingspinnene og veivaksellagrene, mens en kraftig pneumatisk clutch-bremseenhet demper reversstøt for å beskytte innvendige gir mot støtskader.
Spørsmål: Kan Zhejiang Bolun High-Precision Machinery Co., Ltd. tilpasse halsdybden og sengstørrelsen for spesifikke produksjonskrav?
A: Vi tilbyr komplette FoU- og designtjenester for å tilpasse halsdybder, støttedimensjoner og slaglengder til tilpassede gulvoppsett. Vårt ingeniørteam utfører individuelle strukturelle analyser for å sikre at eventuelle tilpassede rammemodifikasjoner opprettholder de stive toleransene som kreves for dine spesifikke metallplater.
Kontakt oss

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar til å begynne?
Ta kontakt

nå!
ZHEJIANG BOLUN
