En presse er ikke én maskinkategori. Det er en familie av metallformende maskiner definert av ramme, drivverk, ramkoblingspunkter og tiltenkt prosess. Det er grunnen til at to maskiner med samme tonnasje kan oppføre seg veldig forskjellig på samme dyse: en kan holde et bredt panel flatt, en annen kan nå inn i en dyp hals, og en tredje kan levere et sakte, kontrollert trekk uten sjokk. For en kjøper er det nyttige spørsmålet ikke bare "hva er de forskjellige typene presser?" men "hvilken trykktype matcher delen, terningen og produksjonsrytmen?"
Det korte svaret: velg mekanisk sveiv- eller eksentriske girpresser for stabil stempling med høyt volum, servopresser når rambevegelsen må være programmerbar, vippepresser for kaldsmiing og dimensjonering med høy kraft, og konstruksjon med åpen ramme eller lukket ramme i henhold til delstørrelse, sengebredde og belastning utenfor midten. Hydrauliske og pneumatiske presser fyller andre nisjer. Avsnittene nedenfor forklarer hva som endres mellom typer og hvor spesifikasjonsrisikoen sitter.
De fleste industripressevalg starter med det kraftgenererende prinsippet. Tabellen nedenfor gir arbeidssammenligningen; resten av artikkelen forklarer detaljene som påvirker formdesign, fotavtrykk og driftskostnader.
| Trykk type | Kraftprinsipp | Typisk passform | Hovedavveining |
|---|---|---|---|
| Mekanisk sveivpresse | Svinghjul og clutch driver en veivaksel med fast slagbevegelse | Blanking, piercing, grunn forming, generell stempling | Raskt og enkelt, men slagprofilen er fast |
| Eksentrisk girpress | Girdrev og eksentrisk aksel gir høyt dreiemoment over et lengre slag | Kraftig stempling, dype partier, brede senger, arbeid med høy tonnasje | Mer kraft og stivhet, med større masse og kostnad |
| Veksle trykk | Knokekobling multipliserer kraften nær bunnen av slaget | Kaldsmiing, mynting, dimensjonering, høytrykks kortslagsarbeid | Høy mekanisk fordel, men ikke ideell for lange trekninger |
| Servopresse | Servomotor kontrollerer ramposisjon, hastighet og hvile | Dyptrekking, flertrinns forming, materialer med høy styrke | Fleksibel bevegelse, med mer kontrollkompleksitet |
| Hydraulisk presse | Hydraulisk sylinder gir kraft med kontrollerbart trykk og slag | Lange trekk, lavhastighetsforming, presseoperasjoner | Kraft over langt slag, med langsommere sykluser og væskevedlikehold |
| Pneumatisk presse | Luftsylinder gir lavkraftaktivering | Lett montering, merking, små trimarbeid | Lav kostnad, men begrenset tonnasje og konsistens |
Tabellen er bevisst bred. I praksis kan en mekanisk presse være åpen eller lukket, enkelt- eller dobbeltpunkts, og sveiv- eller eksentrisk girdrevet. Disse kombinasjonene betyr like mye som drivfamilien. En 160-tonns åpen presse og en 160-tonns lukket presse er ikke utskiftbare når dysen er bred eller lasten er utenfor midten.
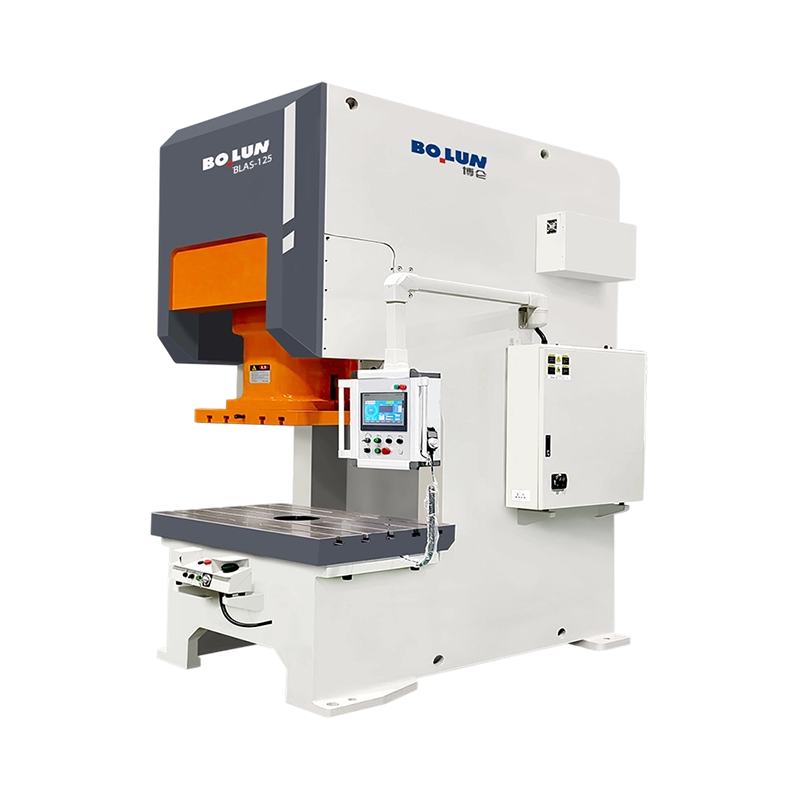
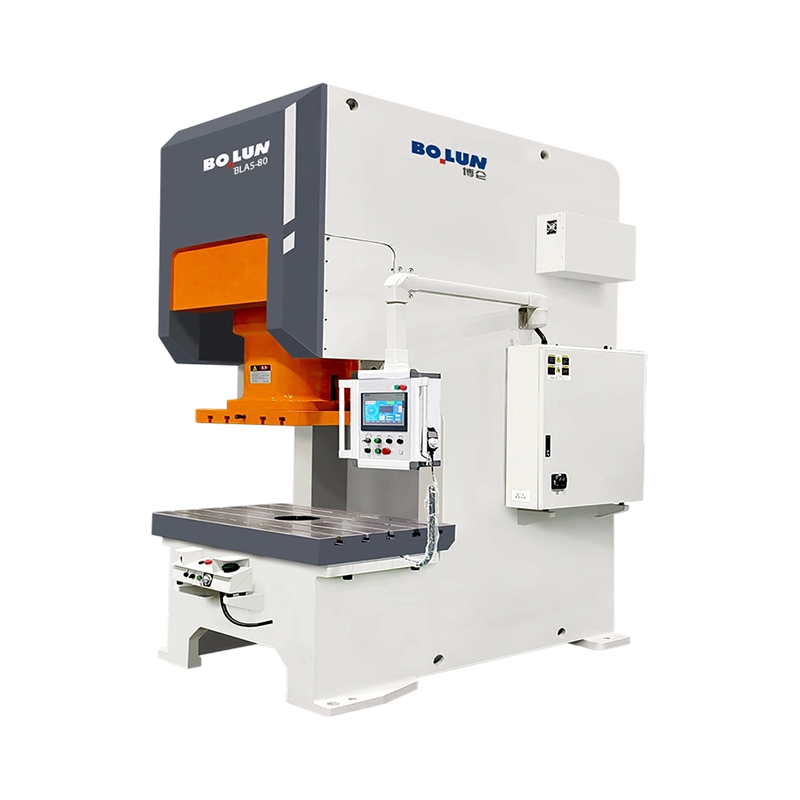
Rammen bestemmer tilgang, stivhet og hvor mye avbøyning matrisen må tåle. En åpen presse, ofte kalt en C-ramme, lar fronten og de to sidene være åpne. Det gjør manuell lasting, verktøyskift og sidetilgang enklere. Avveiningen er strukturell: under belastning kan gapet lukkes litt, slik at ram og seng kan miste parallellitet. For smale deler, sentrerte dyser og moderat tonnasje er det ofte akseptabelt. For brede progressive matriser blir avbøyningen et problem med kvalitet og levetid.
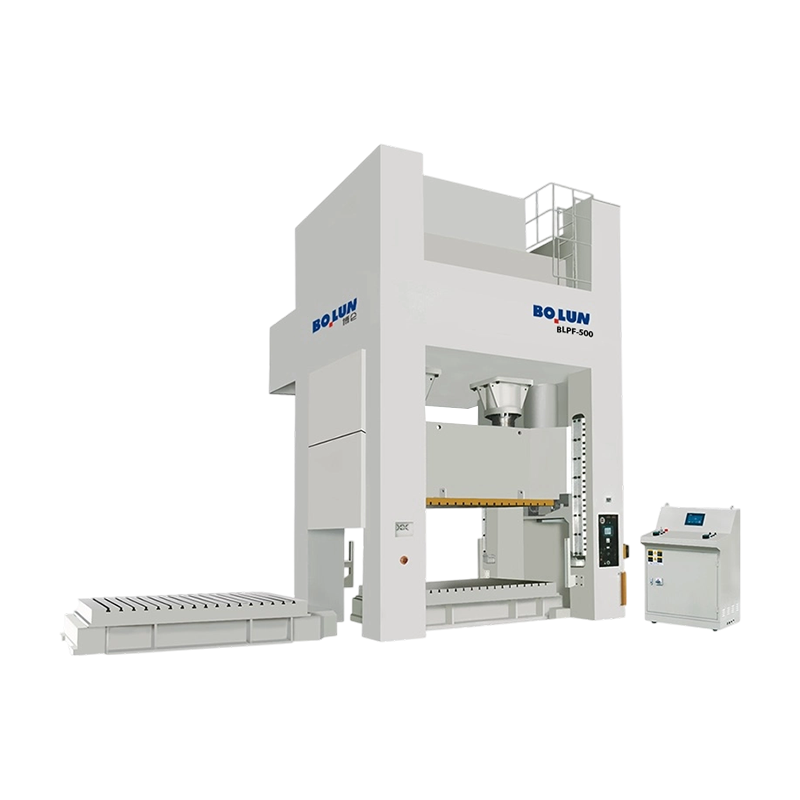
En lukket presse binder stenderne sammen på toppen, vanligvis med en krone og seng som danner en mer stiv portal. Den håndterer høyere tonnasje og bredere senger med mindre vinkelavbøyning, og det er grunnen til at det er vanlig for paneler i bilskala, flerstasjonsdyser og kraftig stempling. Tilgangen er mer begrenset, så lasteautomatisering eller sideåpninger må planlegges tidlig. Halvlukkede design ligger mellom de to: mer stivhet enn en vanlig C-ramme, mer tilgang enn en fullstendig lukket ramme.
Halsdybde er en egen variabel. En dyp-hals åpen presse lar operatøren nå lenger inn i et stort panel eller arbeide på en asymmetrisk del uten å snu den. Men en lengre hals er et lengre strukturelt spenn, så maskinen må være stivere for samme karakter. Kjøpere bør sammenligne svelgdybde, sengstørrelse og nedbøyningsdata sammen, ikke behandle svelgdybde som en gratis bonus. For generelt arbeid med åpen ramme, en kraftpresse av åpen type er det naturlige utgangspunktet. For en sammenligning på designnivå av rammeatferd, dette oversikt over trykkdesign av åpen type versus lukket type er nyttig.
Punkttelling refererer til hvor mange tilkoblingspunkter som overfører kraft fra drevet til sleiden. En enkeltpunktspresse bruker én koblingsstang eller ett sentralt drivpunkt. Den er enklere, ofte mer kompakt, og fungerer godt når dysebelastningen er sentrert. En dobbeltpunktspress bruker to koblingspunkter, vanligvis venstre og høyre, slik at sleiden drives jevnere over bredden. Forskjellen viser seg i ramtilt, sengeavbøyning og matrisslitasje.
På en bred seng kan en enkeltpunktsmaskin fortsatt lage gode deler hvis dysen er sentrert og lasten er balansert. Det oppstår problemer med belastninger utenfor midten, lange progressive dyser eller stasjoner som ikke alle kutter i samme øyeblikk. Sleiden ønsker å vippe, dyseklaringene endres side til side, og stempelslitasjen blir ujevn. Et dobbeltpunktspress sprer belastningen og reduserer risikoen. Den har også en tendens til å passe bredt spiralmatet arbeid og store paneler. Avveiningen er kostnad, større maskinmasse og et større fotavtrykk.
En praktisk sjekk er lastdiagrammet. Spør hvor hver stasjon sitter på sengen og om den kombinerte lasten er sentrert. Hvis terningen har en tung stasjon i den ene enden, kan en enkeltpunktsramme trenge en større vurdering eller en annen ramme; å legge til tonnasje alene korrigerer ikke et vippemoment.
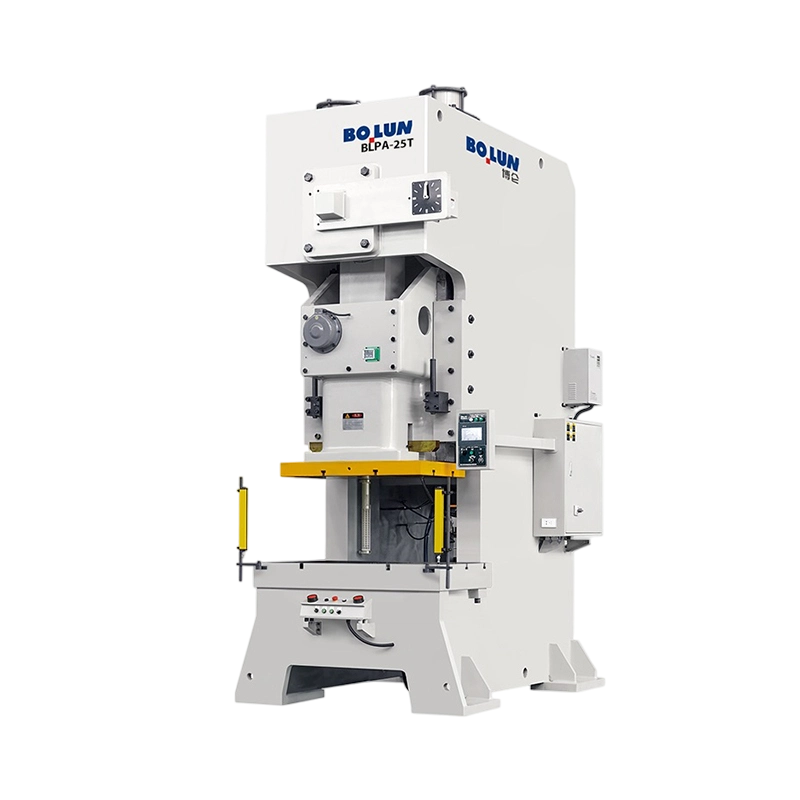
Drivverket bestemmer kraftkurven gjennom slaget. En konvensjonell veivpresse bruker et svinghjul og clutch for å rotere en veivaksel; lysbildet følger en fast sinusformet bevegelse. Den er rask, mekanisk enkel og godt egnet til blanking, piercing og grunn forming der samme slagprofil passer til enhver jobb. Begrensningen er fleksibilitet: slag, hastighet og opphold er innebygd i kinematikken.
En eksentrisk girpress legger til et girdrev og en eksentrisk aksel for å levere høyt dreiemoment over en lengre del av slaget. Det hjelper når formingsarbeidet er dypt eller når høy tonnasje er nødvendig over et bredt lag. Maskinen er tyngre og dyrere, men den kan holde kraft lenger ned i slaget enn en enkel sveiv. For arbeid med høy tonnasje og dype slag er dette ofte det mer stabile valget enn å presse en lettere sveivpress til det ytterste.
En servopresse erstatter den faste svinghjulsbevegelsen med en servomotor som kan programmere ramposisjon, hastighet og hvile. Den praktiske fordelen er en bevegelsesprofil som er skreddersydd for delen: langsom kontakt for å unngå støt, en kontrollert opphold for mynting, eller et omvendt trekktrinn for vanskelige former. Servopresser passer godt til dyptrekking, høystyrkematerialer og flertrinnsforming der en fast sveivkurve forårsaker riving eller rynker. De tillater også lavere tomgangsenergibruk i enkelte driftssykluser, men kontrollsystemet og vedlikeholdsferdighetene som kreves er mer avanserte. For en stabil seng med lukket ramme med dobbeltpunkt servoplattform, er BLES250 posisjonert for høyenergiarbeid med stabil seng.
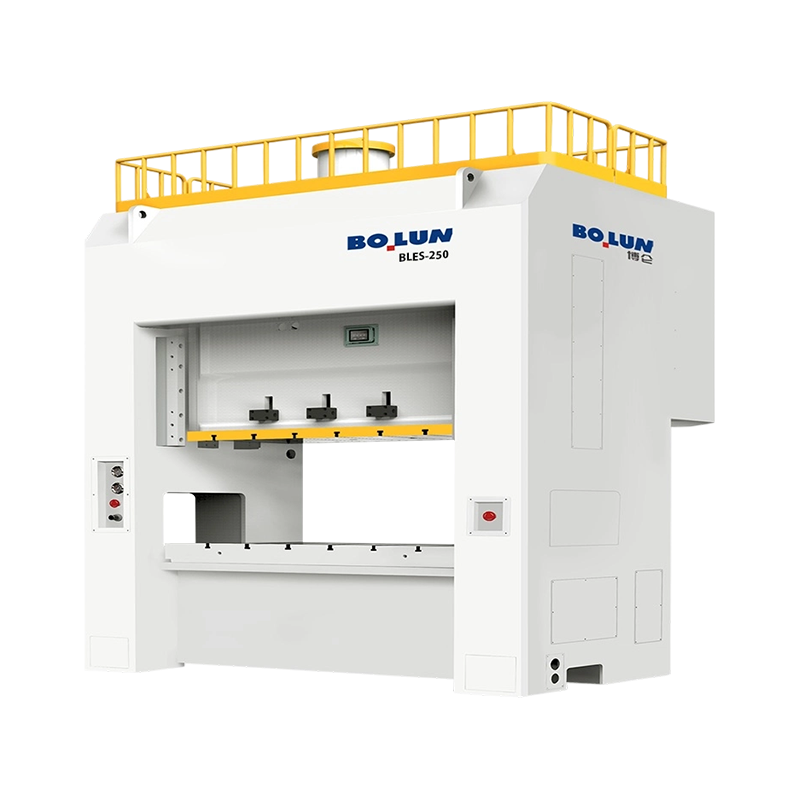 BLES-250 Closed-Frame Double-Point Servo Power Press En 2500 kN servopresse for dyptrekking og stor presisjonsstempling, med lukket ramme dobbeltpunktsstabilitet og programmerbar servobevegelse. Se produkt →
En vippepress bruker en knokekobling for å multiplisere kraften nær bunnen av slaget. Kraftkurven er bratt: høy mekanisk fordel i dannelsesøyeblikket, mindre kraft tidligere i slaget. Det gjør vippepresser effektive for kaldsmiing, mynting, dimensjonering og andre operasjoner som krever høyt trykk over kort avstand. De er ikke førstevalget for lange trekninger; koblingen jobber mot deg når slaglengden og kraften må være konstant. For robust kaldsmiing med høy deformasjon er BLKP650 en representativ modell av vippetype.
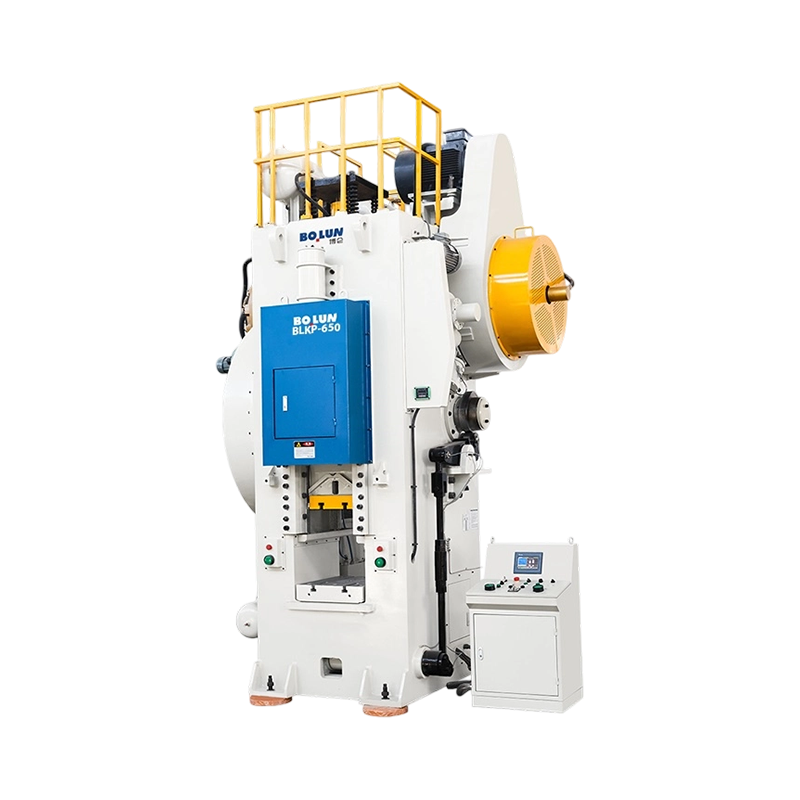 BLKP-650 kaldsmiingskraftpresse av vippetype En 6500 kN vippepresse for kraftig kompresjon og dyp kaldsmiing, med en ramme med høy stivhet og integrert utkaster for stabil forming av tykkspor. Se produkt →
Den samme pressekategorien kan være riktig for en del og feil for en annen. Følgende bruksmønstre er et praktisk filter før spesifikasjonsarket.
Batteri-skallproduksjon kombinerer tynt materiale, høy nøyaktighet og repeterbarhet på tvers av mange størrelser. Pressen trenger en stiv ramme, presis glideføring og en seng som støtter en kompakt dyse uten overdreven avbøyning. En åpen topunktspresse kan fungere her fordi den sprer belastningen over skalldysen og fortsatt gir tilgang. For arbeid med høyt tonnasje batteri, er BLPC2160 en batterispesifikk dobbelpunktsmodell med åpen type.
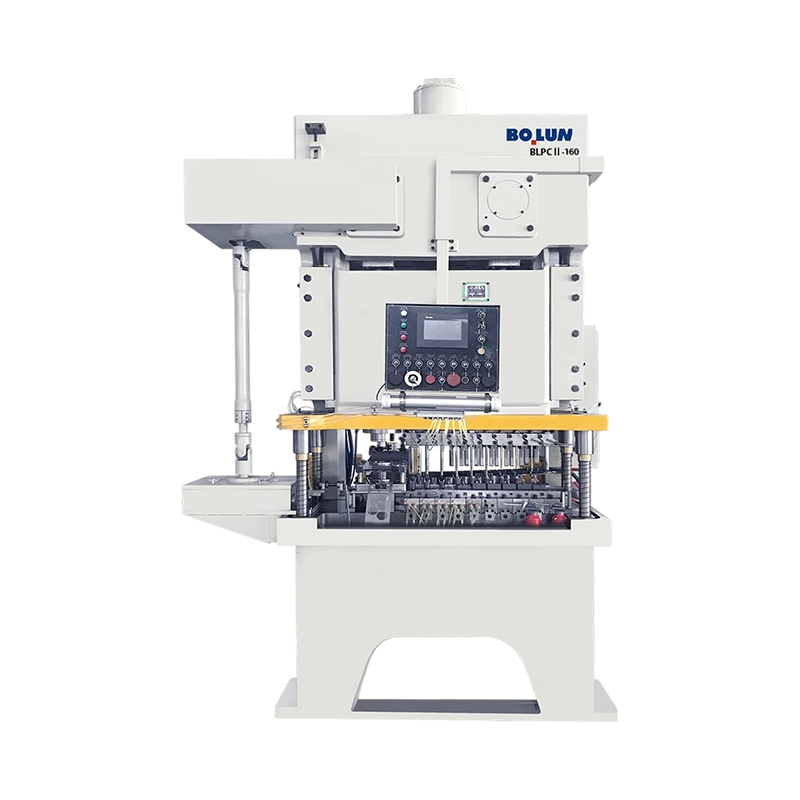 BLPC2-160 Battery Shell Open-Type Double-Point Power Press En åpen type dobbeltpunktspresse beregnet for produksjon av batteriskall, som bruker balansert lastfordeling og fotoelektrisk sikkerhet for stabil forming. Se produkt →
Dyptrekking handler mindre om topptonnasje enn om kontroll av materialflyt. En fast sveivkurve kan trekke for fort ved første kontakt og deretter slippe for raskt. Servokontroll, dyseputekontroll og konsekvent smøring betyr mer. En servopresse med programmerbar dwell og revers draw kan redusere prøving og feiling i dysen. Den samme logikken gjelder for høyfast stål og aluminiumslegeringer som er følsomme for formingshastighet.
Når delen er bredere enn dysevinduet eller spolen går over en lang seng, blir rammestivhet og dobbeltpunkts belastningsfordeling hovedproblemene. Presser med lukket ramme med brede senger og eksentriske girdrev er den vanlige ruten for store paneler, apparatskinn og strukturelle stemplinger. Kjøperen bør be om grenser for beddefleksjon, ramparallellitet og lastkurven ved den faktiske arbeidsvinkelen, ikke bare den nominelle tonnasjen ved nedre dødpunkt.
Kaldsmiing er en annen prosess enn arkstempling. Emnet flyter i tre dimensjoner, verktøyet ser høyt trykk, og pressen må levere kraft nær bunnen av slaget uten overdreven elastisk gjenvinning. Toggle og kraftige sveivpresser er vanlige. Verktøyveiledning, ejektorsystemer og rammestivhet fortjener like mye oppmerksomhet som tonnasje. En presse som er klassifisert for stempling har kanskje ikke den styrende stivheten eller energikapasiteten for en smidyse.
Et pressetilbud er bare nyttig når det er knyttet til en prosess. Før du sammenligner tilbud, legg disse elementene på ett ark:
En leverandør som ber om deltegning, formoppsett og produksjonsmål er lettere å stole på enn en som kun oppgir et tonnasjenummer. Delen og formen definerer pressen; pressen definerer ikke delen.
De forskjellige typene presser er enklest å forstå som en kjede av beslutninger: kraftprinsipp, ramme, poengtelling, drivkraft og applikasjon. En mekanisk sveivpresse er den generelle arbeidshesten; en eksentrisk girpress gir dreiemoment og rekkevidde for tungt arbeid; en servopresse bytter mekanisk enkelhet for bevegelseskontroll; en vippepress konverterer koblingen til høy kraft nær bunnen; og åpne, lukkede og halvlukkede rammer setter tilgangs- og stivhetskonvolutten. Hydrauliske og pneumatiske presser forblir gyldige for andre kraft- og sykluskrav. Det riktige valget er kombinasjonen som holder dysebelastningen sentrert, matcher slagkurven til materialet og gir nok stivhet til toleransen du har tenkt å holde.


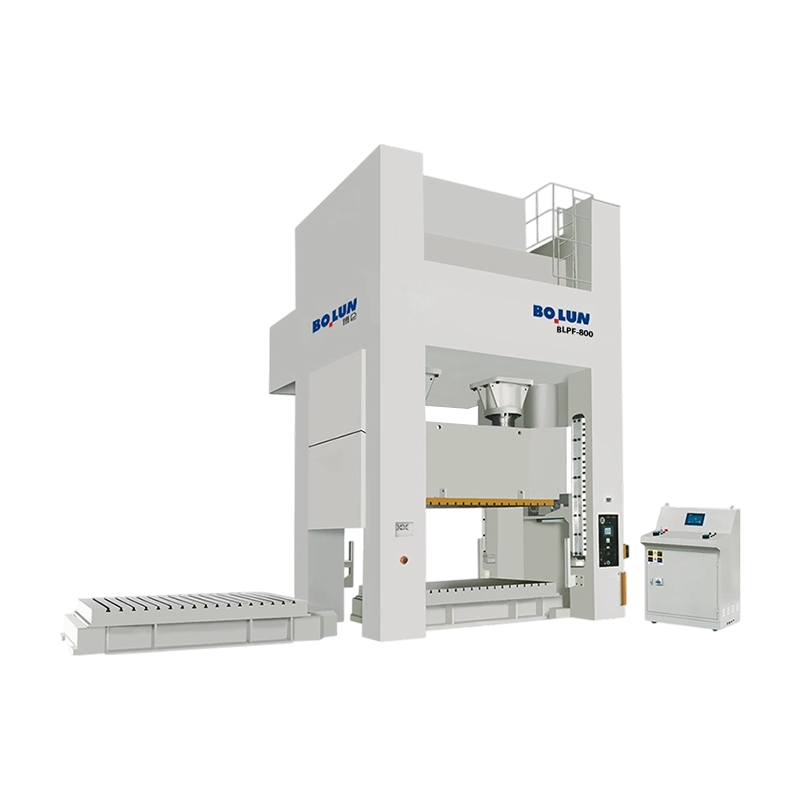
Kraftpressemaskiner er klassifisert på to hovedmåter: etter ramme...
En produksjonsleder går inn i et ingeniørmøte med en stabel med tegninger ...
Produksjon og metallbearbeiding Et direkte, praktisk blikk på...
Forstå mekaniske kraftpresser og deres essensielle funksjoner ...
Sett en 160-tonns press med åpen ramme og en 160-tonns presse med lukket r...
En mellomstor festeprodusent sto nylig overfor et kjent problem: CNC dreie...
Kontakt oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar å begynne?
Get in Touch

Nå!
ZHEJIANG BOLUN

