En kjøper som sammenligner en 45-tonns åpen presse for en brakettlinje mottar ofte to tilbud som ser nesten identiske ut på papiret: samme tonnasjeklasse, lik sengestørrelse, lik pris. Forskjellen viser seg senere – under stansing, off-center piercing, eller en dyptrekking jobb som trenger kraft høyere i slaget enn pressen kan levere. Derfor bør valget av en kraftpressemaskin av åpen type starte med formingsoperasjonen, ikke med en katalogside.
Konklusjon først: en kraftpressemaskin av åpen type er vanligvis det bedre valget når jobben trenger rask dysetilgang, kort omstilling og et moderat tonnasjevindu. En presse med lukket ramme blir det tryggere valget når belastninger utenfor midten, dyptrekking eller nøyaktighet på lang sikt dominerer. Den virkelige avgjørelsen hviler på kraft ved arbeidsslaget, rammeavbøyning, stengehøyde, sengstørrelse og kontrollstrategi – ikke på tonnasje alene.
En åpen type presse, ofte kalt en åpen-gap eller C-ramme presse, lar fronten og ofte baksiden og sidene være åpne for verktøytilgang. Det oppsettet er praktisk for stempling, piercing, bøying, trimming, grunne tegninger og blandet produksjonsarbeid der formene skiftes flere ganger om dagen. Den åpne halsen gjør det også lettere for en operatør eller robot å nå dyseområdet enn på en maskin med lukket ramme.
Avveiningen er stivhet. Rammen er i hovedsak en C-form, så den bøyer seg under belastning. Det gjør det ikke dårligere; det gjør den egnet for en annen jobbprofil. En presse med lukket ramme omgir lastbanen med stendere og er generelt stivere, noe som hjelper med tett dyseklaring, tunge belastninger utenfor midten og prosesser som krever konsekvent ram-til-seng parallellitet. Den praktiske sammenligningen ser slik ut:
| Hensyn | Åpne type trykk | Lukket type presse | Praktisk effekt |
|---|---|---|---|
| Die tilgang | Tresidig tilgang er vanlig | Tilgangen er begrenset av stendere | Åpen type favoriserer hyppig veksling og manuell fôring |
| Rammestivhet | Lavere enn en lukket ramme med tilsvarende tonnasje | Høyere og mer symmetrisk | Tett klaring og off-center arbeid trenger mer gransking på åpen type |
| Seng og hals | Brede senger er tilgjengelige; halsdybde begrenser en del konvolutt | Store senger og lange slag er vanlig | Store paneler kan kreve en dyphals eller lukket rammedesign |
| Typisk arbeid | Piercing, bøying, trimming, grunn tegning, batteri-skallstempling | Tung tegning, presisjonsforming, høytonnasjestempling | Tonnasjekurven og dyselastprofilen avgjør den siste kampen |
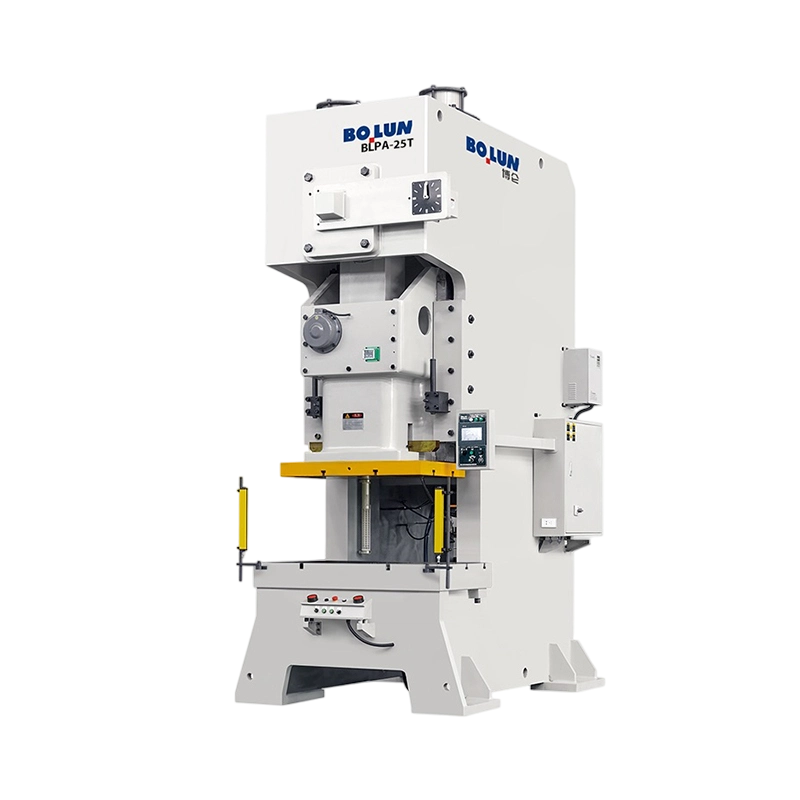
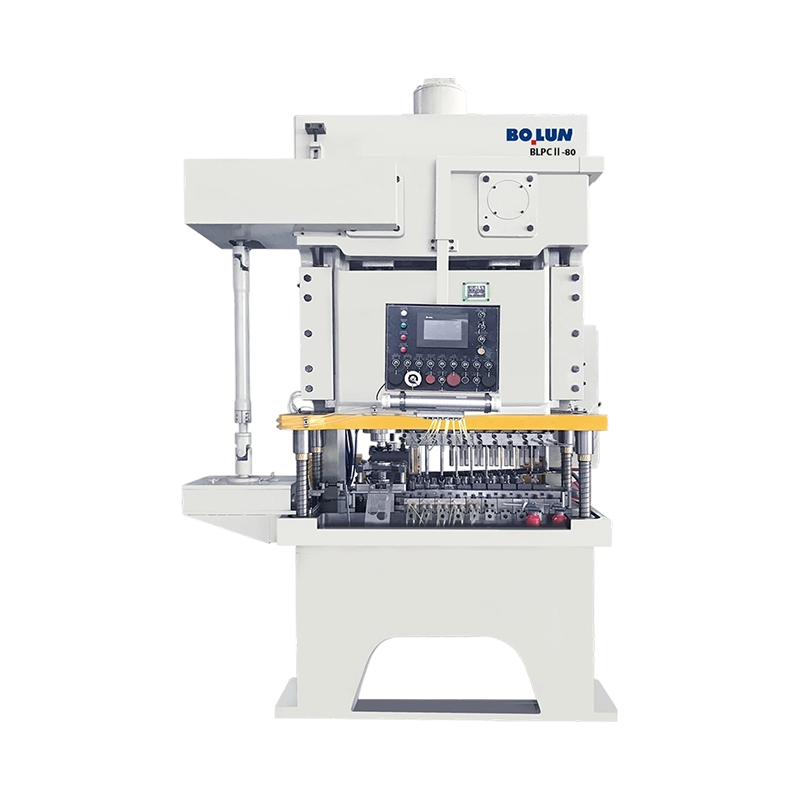
Boluns åpne type-serie gjenspeiler denne logikken. Den inkluderer enkeltpunkts BLPA-modeller, dobbeltpunkts BLPC-modeller, dyphals-BLPS-modeller, servodrevne BLAS-modeller og BLPC2-modeller med batteriskall. Modellfamilien er viktig fordi en dobbeltpunktsramme, en dyp hals eller et servolys endrer hva slags arbeid pressen kan absorbere – ikke bare prisen.
Nominell tonnasje er ikke et fast tall som er tilgjengelig hvor som helst i slaget. På en mekanisk presse endres tilgjengelig kraft gjennom slaget, og den nominelle vurderingen er vanligvis knyttet til en spesifisert arbeidsposisjon over nedre dødpunkt. En dyse som trenger høy kraft tidlig i slaget kan overbelaste en presse som ser tilstrekkelig ut på navneskiltets tonnasje. Derfor kan en 63-tonns presse være sikrere enn en 80-tonns presse for en jobb og svakere for en annen.
For et første estimat, hold den beregnede toppdannende kraften under omtrent 70–80 % av nominell kapasitet, og kontroller deretter tonnasjekurven ved det faktiske arbeidsslaget. Hvis en del beregner til 52 tonn, er ikke en 63-tonns ramme automatisk tilstrekkelig. Dyselayouten, materialtykkelsen, strekkstyrken, skjærområdet og trekkdybden påvirker alle kraftprofilen. For dyptrekking kan kraften holde seg høy over en lengre avstand; for blanking kan det toppe seg skarpt nær bunnen.
Off-senter belastning er den andre fellen. En press kan vurderes til 100 tonn sentrert, men en dyse plassert langt på den ene siden av stempelet skaper ramtilt, ujevn belastning og dårlig dyseklaring. På en åpen type presse er denne effekten mer uttalt fordi selve rammen bøyer seg. Be om den tillatte off-center belastningen og sylinderparallellen under belastning, ikke bare den statiske sengens flathet.
Nedbøyning er ikke en defekt som skal elimineres; det er en egenskap å bli forvaltet. Under belastning har spalten i en C-ramme en tendens til å lukke seg, og stempelet kan vippe litt i forhold til sengen. Resultatet kan være ujevn stanseinnføring, raskere formslitasje eller gradhøyde som driver over listen. For generell piercing og bøying kan en velbygd åpen type presse holde akseptabel nøyaktighet. For en dyse med 0,03–0,05 mm stans-til-dyse-klaring per side, betyr rammeavbøyning og ramføring mer enn 20 tonn ekstra nominell kapasitet.
Under anskaffelse, be om nedbøyning ved nominell belastning, ramparallellitet over arbeidsslaget og flathet i sengen. En leverandør som kan levere målte data er lettere å sammenligne enn en som bare oppgir "høy stivhet." Hvis applikasjonen involverer fin blanking, veldig tett flathet eller en langsiktig progressiv dyse, kan en lukket rammedesign være det mer økonomiske svaret fordi det reduserer mengden av nøyaktighetskompensasjon innebygd i verktøyet.
Boluns enkeltpunkts- og dobbeltpunktsmodeller av åpen type bruker forskjellige ramme- og glidearrangementer av denne grunn. En kompakt BLPA-modell passer til mindre dyser og hyppige bytter; en bredere BLPC-modell gir mer sengeareal og to koblingspunkter for dyser som trenger bedre lastfordeling over sleiden.
En presse kan ha nok tonnasje og fortsatt være ubrukelig fordi dysen ikke passer. Sjekk verktøykonvolutten før du sammenligner prisen. Den nyttige sjekklisten inkluderer:
En vanlig anskaffelsesrisiko er å kjøpe for deltegningen og glemme verktøystabelen. Hvis dysen har en tykk bolster, et høyt styrestiftsett eller en pneumatisk pute, kan den nødvendige lukkehøyden vokse raskt. Å legge til et avstandsstykke kan løse den umiddelbare tilpasningen, men det kan redusere stivheten og endre arbeidshøyden. Det er bedre å bekrefte hele matrisstabelen og justeringsområdet før bestillingen.
De fleste åpne presser bruker en mekanisk svinghjulsdrift med clutch og brems. De er enkle, produktive og godt forstått av vedlikeholdsteam. En servopresse erstatter den faste glidebevegelsen med en programmerbar kurve. Glidet kan bremses ved kontakt med matrisen, ligge i bunnen og komme tilbake raskere. For en dypttrukket kopp kan denne kontrollen forbedre materialflyten og redusere rynker; for en piercingjobb kan det redusere støt og støy. Kostnaden er høyere, så prosessen må rettferdiggjøre det.
På en åpen enkeltpunkts servopresse er den praktiske fordelen ikke «mer tonnasje». Det er kontroll over hastighet og posisjon gjennom slaget. Det betyr noe når den samme maskinen kjører flere produkter og prøveteamet må justere bevegelsen i stedet for å endre pressen.
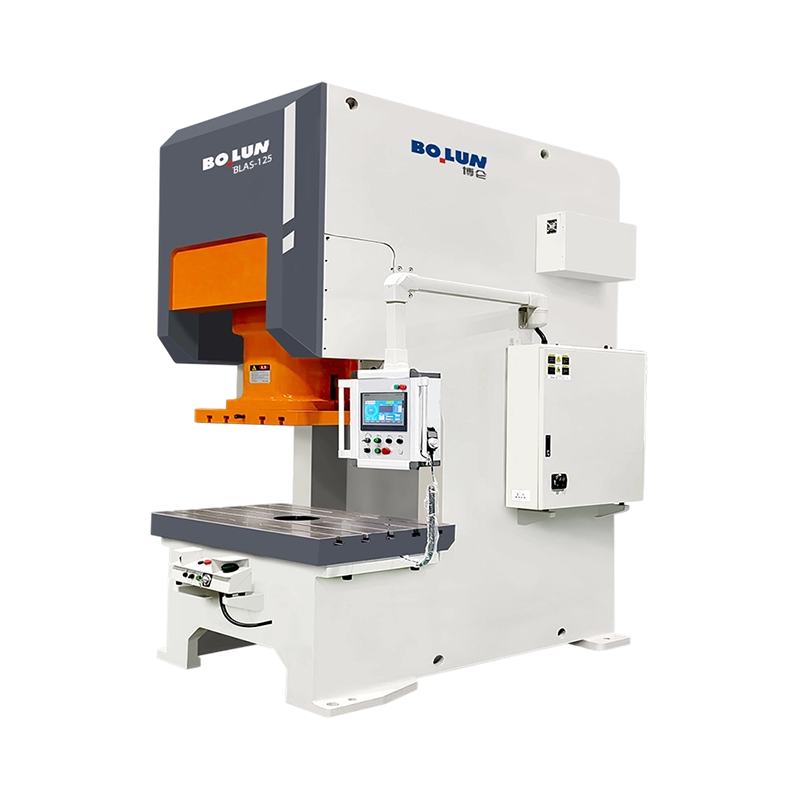 BLAS-125 Open-Type Single-Point Servo Power Press En 1250 kN servopresse for dyptrekking og strekking, med 350 mm strupedybde og 180 mm glideslag for større arbeidsstykker. Se produkt →
For brede dyser eller jobber der lasten er spredt over en stor seng, kan en dobbelt-punkts åpen presse redusere tendensen til at sleiden tilter. Boluns BLPC200-modell med ekstra bred seng er et eksempel på den utformingen: den gir mer sengeområde og to tilkoblingspunkter, noe som er nyttig når formen er bred, men prosessen fortsatt drar nytte av åpen fronttilgang.
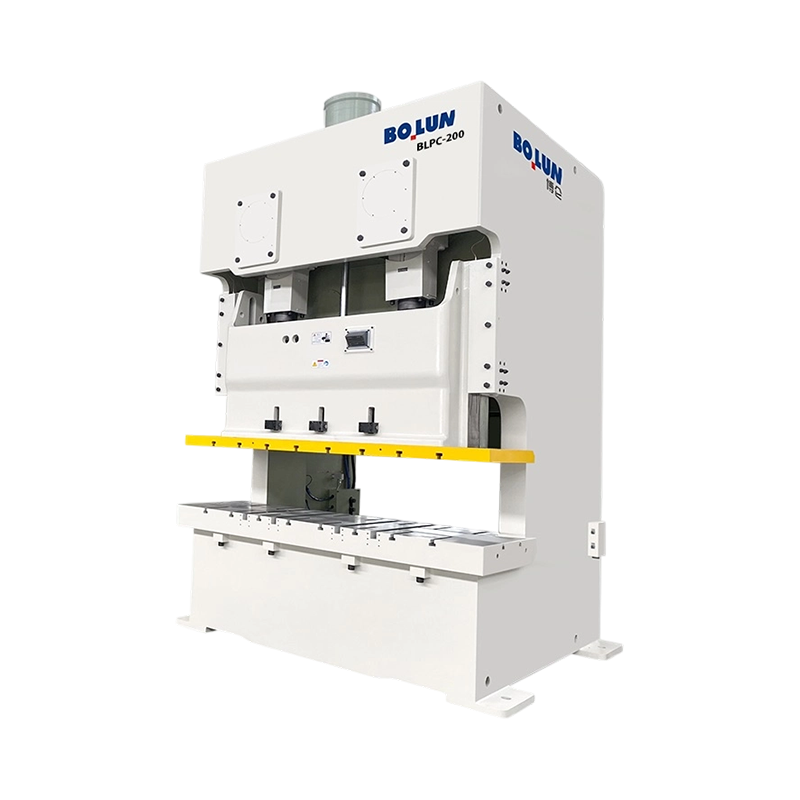 BLPC-200 Ekstra bred seng Dobbeltpunktspresse av åpen type En 2000 kN dobbeltpunktspresse av åpen type med 2400 × 840 mm arbeidsbord og 1980 mm mellom søyler for brede dyser og storplateforming. Se produkt →
Sikkerhet er en del av maskinspesifikasjonen, ikke et tilbehør som legges til etter levering. En åpen presse trenger beskyttelse som hindrer tilgang til operasjonspunktet samtidig som den lar dysen og fôret fungere. Avhengig av markedet og risikovurderingen kan dette inkludere faste verner, forriglede bevegelige verner, lysgardiner, tohåndskontroller og lockout/tagout-bestemmelser. Det elektriske og kontrollsystemet bør dokumenteres i henhold til relevante standarder, slik som ISO 12100 for risikovurdering og IEC 60204-1 for elektrisk utstyr. I Europa bør en CE-merket maskin leveres med en samsvarserklæring og en teknisk fil; i andre markeder gjelder fortsatt lokale krav.
En vanlig skjult kostnad er ettermonteringen. En presse som kommer med et CE-merke men ingen risikovurderingsfil, ingen vakttegninger og ingen valideringsjournal kan være dyrt å bringe i samsvar. Be om sikkerhetskonseptet, stoppytelse, logikk for sikringslås og reservedelsstøtte før forsendelse. Det billigste tilbudet kan bli den dyreste maskinen dersom produksjonen ikke kan starte før vaktholdet er rettet.
En video av en presse som går tom er ikke akseptbevis. Fabrikkgodkjenningstesting bør inkludere tomgangskjøring ved lave og høye hastigheter, smørekontroller, luft- og elektriske kontroller og sikkerhetsfunksjonsvalidering. Geometriske kontroller bør dekke flathet på underlaget, ramparallellitet til sengen og vinkelrett på ramvandring. Hvis mulig, kjør selve dysen eller en representativ testdyse og mål gradhøyde, delens flathet og repeterbarhet.
Godkjenning av nettstedet legger til grunn- og installasjonseffekter. Etter at fundamentet har herdet og pressen er jevnet, kontroller geometrien på nytt og kjør en lastet test. Vibrasjon, støy, temperaturøkning og clutch/bremserespons bør registreres. For en servopresse, verifiser de programmerte bevegelsesprofilene og stoppytelsen under produksjonsforhold. En maskin som oppfyller en statisk spesifikasjon, men produserer uakseptabel delspredning etter installasjon, er ikke klar for overlevering.
Innkjøpsprisen er kun én linje i kostnadsmodellen. Verktøykompatibilitet, støtte for prøvetesting, reservedeler, opplæring, energibruk og nedetid påvirker alle de reelle kostnadene per del. Før du signerer, be om tonnasjekurve, nedbøyningsdata, fundamenttegning, brukskrav, anbefalt reservedelsliste og vedlikeholdsplan. Avklar hvilke komponenter som er proprietære og hvor raskt de kan skiftes ut.
For en kraftpressemaskin av åpen type som brukes i høyblandingsproduksjon, kan overgangstiden bety mer enn en liten forskjell i hastighet. Spør hvordan stanseklemmen, glidejusteringen og oppbevaringen av kontrolloppskriften fungerer. For en dedikert linje kan repeterbarhet og servicerespons ha større betydning. En leverandør med dokumenterte testdata, en tydelig sikkerhetsfil og lokal servicestøtte er vanligvis en bedre partner enn en som kun konkurrerer på tonnasje og pris.
Boluns deep-throat open-gap-serie viser hvorfor applikasjonsdetaljer er viktige. En dypere hals kan løse et delkonvoluttproblem, men det endrer også rammestivhet og gulvplasskrav.
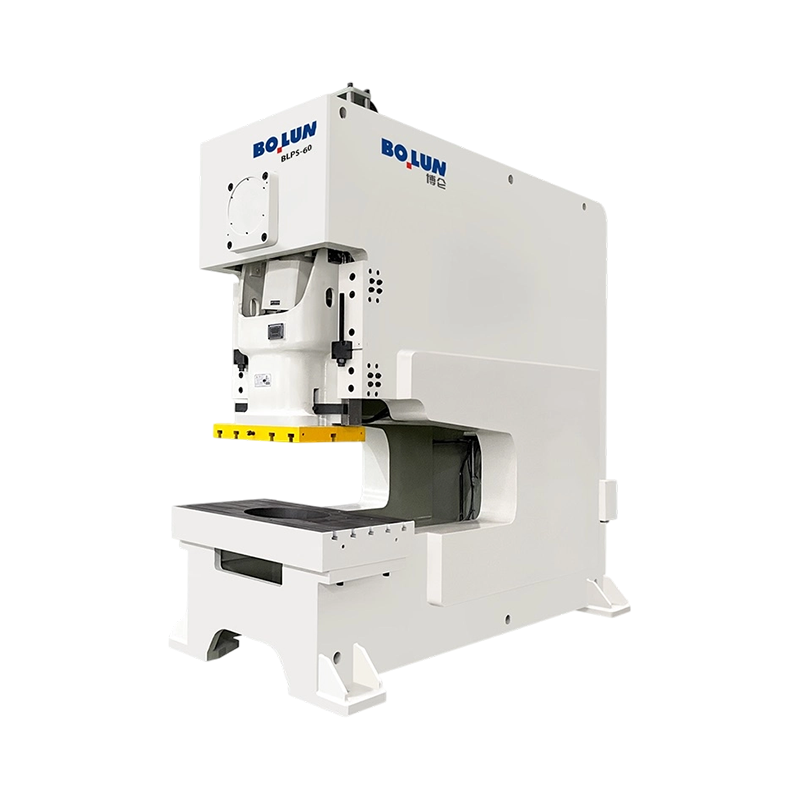 BLPS-60 Open-Gap Deep-Throat Power Press En 600 kN dyphalspresse med åpen åpning med 500–1200 mm strupedybde og 900 × 520 mm arbeidsbord for storformatplater som trenger utvidet rekkevidde. Se produkt →
For de fleste generelle stemplings-, bøy-, piercings- og grunne-tegningsarbeid gir en kraftpressemaskin av åpen type den beste balansen mellom tilgang, omstillingshastighet og kostnad. Det er det praktiske valget når dysen skiftes ofte og belastningen er rimelig sentrert. Flytt til en lukket ramme eller tyngre åpen type design når dysen trenger tett klaring, lasten er langt utenfor midten, slaget er dypt, eller delen krever langsiktig dimensjonsstabilitet.
Den sikre kjøpssekvensen er enkel: definer formingskraften ved arbeidsslaget, bekreft dysens konvolutt og lukkehøyde, kontroller rammeavbøyningen og ramføringen, og match deretter driv- og sikkerhetspakken til produksjonsplanen. Tonnasje er overskriftsnummeret, men pressen som gjør det bra er den som har ramme, seng, slag og kontrollsystem som passer til den faktiske jobben.


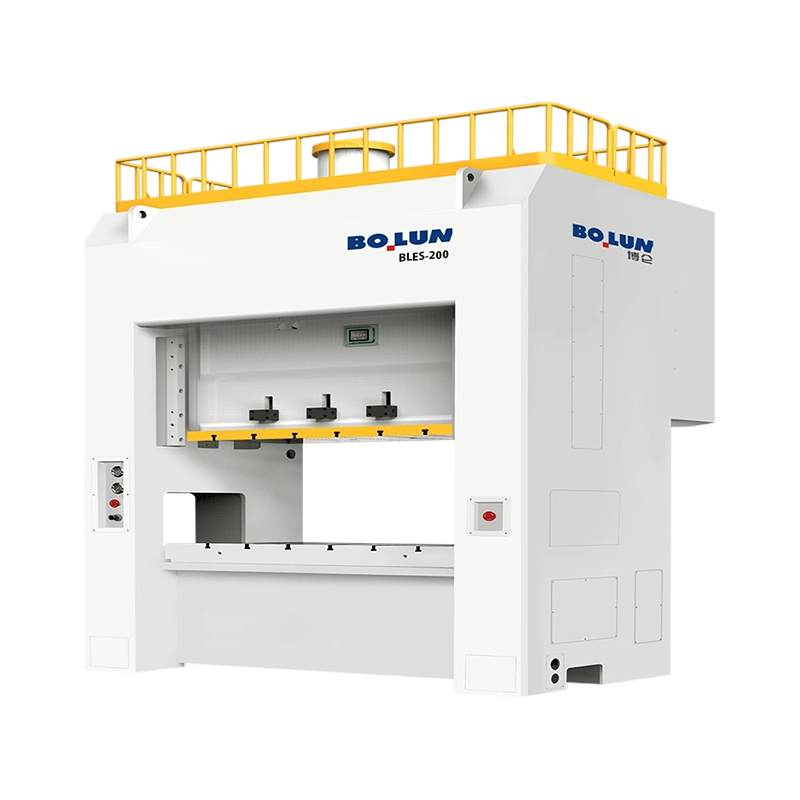
En verktøyingeniør siterer et nytt brakettprogram og spesifiserer en 160-t...
To presser kan både bære et 200 tonns navneskilt og produsere svært forskj...
Hva er en Power Press? A kraftpresse - også kalt en stansepres...
Innenfor metallforming, platefremstilling, blanking og stansing er pressemask...
Det korte svaret: Hvilken rammetype passer til arbeidet ditt An ...
En mellomstor festeprodusent sto nylig overfor et kjent problem: CNC dreie...
Kontakt oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar å begynne?
Get in Touch

Nå!
ZHEJIANG BOLUN

