To presser kan både bære et 200 tonns navneskilt og produsere svært forskjellige deler. En stansebutikk som siterer en 2,5 mm bløtstålbrakett på en åpne-gap-presse og deretter kjører det samme verktøyet på en lukket ramme-presse, legger vanligvis merke til endringen i kantkamber, i gradhøyde på tvers av båndbredden, og i hvor ofte dysen trenger sliping. Tonnasjetallet ble ikke endret. Det som endret seg var hvor mye rammen beveget seg under belastning.
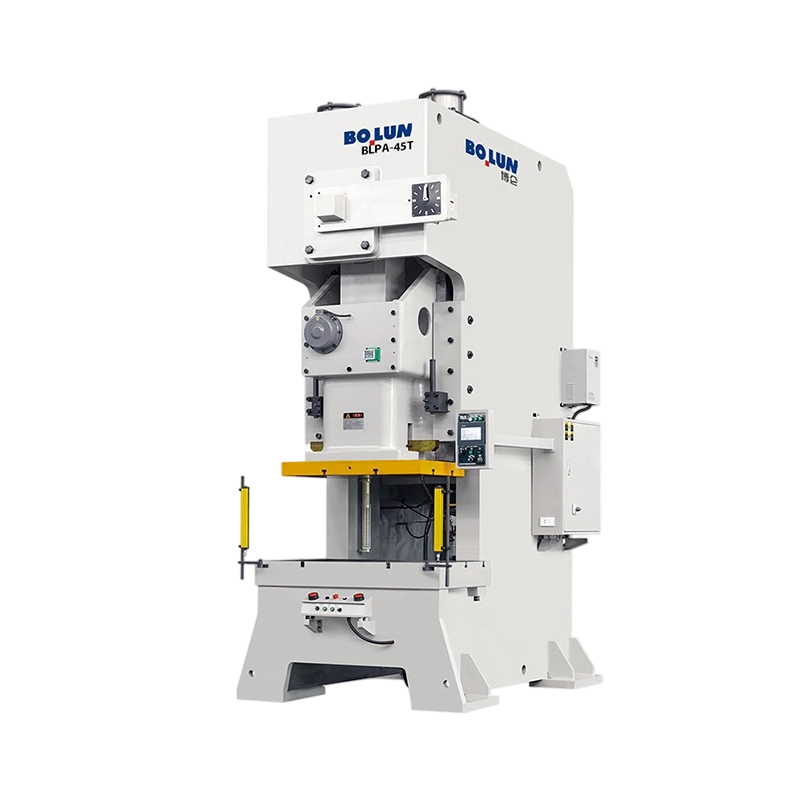
Den praktiske konklusjonen kommer først: når deltoleransene er små, verktøyet er en progressiv dyse, eller sengen er bredere enn omtrent 1200 mm, er en lukket type kraftpressemaskin normalt det riktige utgangspunktet. De første tingene å forhandle er rammestivhet, brukbar dyseplass og drivkarakteristikk, ikke overskriftstonnasjen. For enkel piercing og forming med sjenerøse toleranser og smale spoler, gjør en velbygd åpen-gap-press ofte jobben for mindre penger og gir bedre tilgang fra tre sider.
Alt nedenfor forklarer hvor skillelinjen faktisk går, hvordan man leser et spesifikasjonsark med lukket ramme uten å bli villedet, og hvilke detaljer som avgjør om maskinen går rent i femten år eller stille blir en kilde til skrot, nedetid og reparasjoner.
En pressramme er en fjær. Under belastning strekker den seg vertikalt, og i en åpen åpning roterer den også fordi lastbanen er C-formet og kun støttet på den ene siden. Den vertikale strekningen er håndterbar; vinkelrotasjonen er det som skader dør. Når sleiden vipper noen hundredeler av en millimeter over sengen, slutter klaringen mellom slag og stans å være jevn. Skjæreklaring i metallplater er typisk 5 til 8 prosent av tykkelsen per side, så på 1,5 mm lager er det akseptable vinduet rundt 0,075 til 0,12 mm. En ramme som roterer nok til å spise halvparten av vinduet i den ene enden av sengen, halverer effektivt matrisens levetid og skyver gradhøyden opp på den siden.
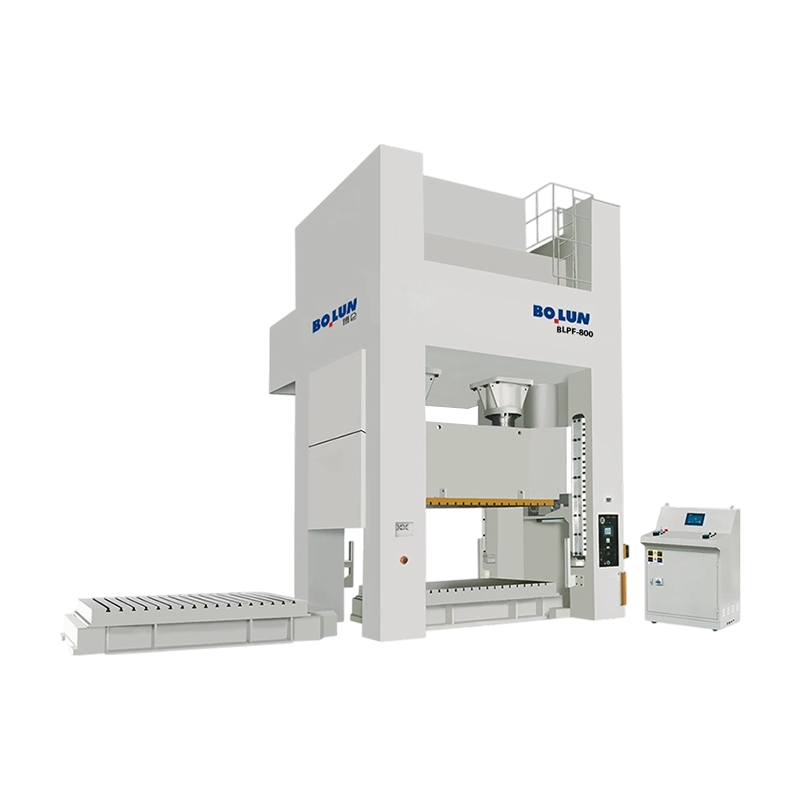
Presser med lukket ramme omgir lastbanen med to stendere og en krone, slik at kraften beveger seg gjennom en symmetrisk struktur. Vertikal avbøyning eksisterer fortsatt, men vinkelavbøyningen ved sleiden er langt mindre, og skli-til-støtte-parallelliteten holder seg innenfor toleransen over hele sengens bredde. I praksis er dette det som gir deg konsistent gradhøyde, bedre flathet på trukket deler, lengre levetid for stans og dyse, og muligheten til å kjøre et progressivt verktøy med fire eller seks stasjoner som skjærer samtidig uten at stripen går sidelengs.
Avveiningen er tilgang. I en maskin med lukket ramme kommer materialet normalt inn foran til bak, spolelinjer og matere er satt i den retningen, og sidetilgang for manuell lasting er begrenset. Hvis prosessen din avhenger av operatører som laster fra tre sider, eller du trenger å henge lange deler ut av siden av verktøyet, er en åpen åpning eller semi-lukket design det mer ærlige svaret. Vår egen sammenligning av de to arkitekturene, kraftpresse av åpen type versus lukket type forklart , dekker geometrien mer detaljert hvis du fortsatt veier de to.
| Utvalgsfaktor | Åpen-gap-presse | Presse med lukket ramme |
|---|---|---|
| Rammeatferd under belastning | Vertikal strekk pluss merkbar vinkelrotasjon av gapet | Overveiende vertikal strekk, liten vinkelfeil |
| Slide-til-støtte parallellitet | Endringer med last og lasteposisjon | Holder tett over sengens bredde |
| Off-senter belastningstoleranse | Lav; lasten må holde seg nær spaltesenteret | Moderat til høy, spesielt med dobbeltpunktsgli |
| Delnøyaktighet og gradkonsistens | Akseptabelt for generelt arbeid | Bedre for stram toleranse og progressivt arbeid |
| Dø livet | Kortere der tilt er betydelig | Lengre fordi klaringen forblir jevn |
| Operatør- og dysetilgang | Utmerket forfra, venstre og høyre | Kun foran og bak; sidetilgang begrenset |
| Typisk tonnasjebånd | Omtrent 10 til 250 tonn | Omtrent 60 til 1000 tonn og over |
| Gulvplass for samme tonnasje | Større fotavtrykk i forhold til kapasitet | Mer kompakt per tonn kraft |
Lukkede rammer er ikke alle bygget på samme måte, og konstruksjonsvalget påvirker transport, vedlikehold og hvordan maskinen oppfører seg etter ti år med kraftig blanking.
En monoblokkramme støpes eller fremstilles i ett stykke, eller sveises og deretter avlastes og maskineres som en enkelt enhet. Det er det stiveste alternativet per kilo stål, har ingen forspenning for å slappe av, og gir den mest forutsigbare avbøyningskurven. Begrensningen er logistikk: Rammen er den tyngste enkeltgjenstanden, den trenger vanligvis en flat-rack- eller pakkeforsendelse i stedet for en container, og riggingsplanen ved anlegget ditt må gjøres opp før innkjøpsordren, ikke etter. Reparasjon etter en krasj er også vanskeligere fordi det ikke er noen strekkstenger som kan gjenopprettes.
Stagrammer are assembled from a crown, a bed and two or four uprights, clamped together by pre-stressed tie rods and nuts. The pre-stress is what makes the assembly stiff: the joint stays closed under working load because the rods were stretched at build time. This design ships in pieces, can be re-shimmed on site, and allows a frame repair without scrapping the whole structure. It also puts an obligation on the buyer: tie-rod pre-load must be checked periodically, nut tightness recorded, and the initial tension verified during installation. A tie-rod frame that has been assembled without correct pre-load will feel soft and will show it in die life.
En halvlukket maskin holder sidesøyler, men lar fronten og baksiden være mer åpne enn en hel lukket ramme. Den sitter mellom de to familiene og er nyttig der du ønsker bedre stivhet enn en åpen-gap-presse, men fortsatt trenger generøs fronttilgang for lange eller vanskelige deler. Det er ikke en erstatning for en ekte lukket ramme i en progressiv dyse som kjører nær nominell tonnasje.
Uansett hvilken konstruksjon du velger, spør etter det tyngste enkeltstykket, løftepunktene og tyngdepunktet. Disse tre tallene bestemmer krankapasiteten, dørbredden og installasjonskostnadene, og de mangler ofte i et tilbud som kun fokuserer på tonnasje og sengestørrelse.
Antall lysbildetilkoblingspunkter er en belastningsbanebeslutning, ikke en markedsføringsfunksjon. En enkeltpunktssleide drives gjennom en koblingsstang i midten av sleiden. Det er enkelt, kostnadseffektivt og helt tilstrekkelig når arbeidskraften holder seg nær midten av sengen og verktøyet er relativt smalt.
En topunktssleide drives gjennom to koblingsstenger, en på hver side. Under en ikke-sentrert belastning motstår sleiden å vippe langt bedre, fordi det andre koblingspunktet fungerer som en øyeblikkssikring. Dette er viktig i tre vanlige situasjoner: progressive dyser der flere stasjoner kutter samtidig i forskjellige posisjoner, brede lag der stripen går over 1500 mm eller mer, og jobber der verktøyet bevisst er forskjøvet til den ene siden for å passe til en spolelinje eller et overføringssystem.
Den praktiske regelen er grei. Hvis dysen er bredere enn omtrent 60 prosent av sengens bredde, eller hvis tonnasjen er konsentrert bort fra midten med mer enn omtrent en fjerdedel av sengens lengde, er en dobbeltpunktsmaskin det tryggere valget. En enkeltpunktspress kan kjøres på den måten, men du bruker livet på å spare kapitalkostnader.
Det er også her de brede enkeltpunktsmaskinene fortjener sin plass. En lukket ettpunktspresse med bred dør og en stor seng, som BLPG-serien, gir god fronttilgang for store paneler samtidig som den holder den lukkede rammens stivhet, og den passer til jobber der lasten er genuint sentrert, men delen er fysisk stor. Dobbeltpunktsfamilien er derimot arbeidshesten for progressiv og multistasjonsverktøy. Et representativt eksempel er 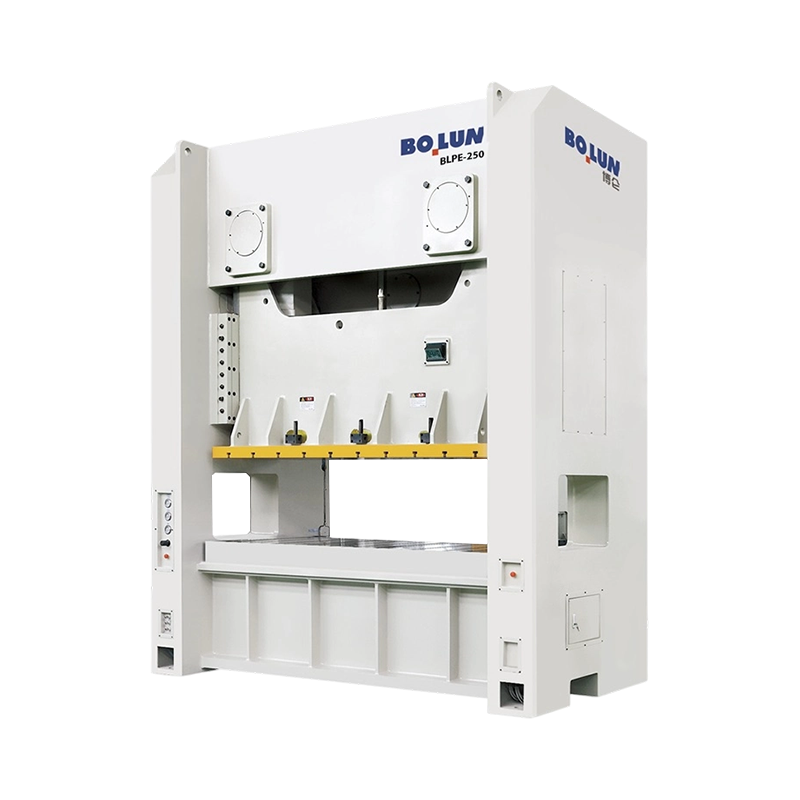 BLPE-250 Dobbelt-punktspress med bred seng med lukket ramme 2500 kN BLPE-250 parer en 2500 × 1000 mm seng med lukket rammes stivhet for store progressive og multistasjonsverktøy. Se produkt → konfigurasjon, som parer en bred seng med to koblingspunkter og en robust ramme for kontinuerlig produksjonsarbeid.
Rammen bestemmer hvor rett maskinen holder seg. Drivverket bestemmer hva sklien gjør på vei ned, og det avgjør igjen hvilke prosesser maskinen faktisk kan utføre. Fire arrangementer dominerer mekaniske presser med lukket ramme, og de er ikke utskiftbare.
Den klassiske krankdriften konverterer roterende svinghjulsenergi til en sinusformet glidebevegelse. Den er effektiv, mekanisk enkel og rimelig å vedlikeholde. Skyvehastigheten topper ved midtslag og faller mot bunnens dødpunkt, slik at materialet bruker rimelig tid under kompresjon nær bunnen. Krankdrev passer blanking, piercing, bøying, grunn forming og generell stempling der kraftbehovet er nær bunnen av slaget.
En eksentrisk girdrift plasserer et stort gir og et eksentrisk lager mellom svinghjulet og koblingsstangen, noe som øker dreiemomentmultiplikasjonen nær nedre dødpunkt og tillater et lengre slag uten et proporsjonalt større veivkast. Resultatet er høy tilgjengelig kraft lavt i slaget, som er akkurat det dyptrekking, kaldforming og tykkplatearbeid trenger. Disse maskinene har en tendens til å være de store: lang slaglengde, bred seng, høy tonnasje og et svinghjul dimensjonert for et tungt enkeltslag i stedet for kontinuerlig lett arbeid. Der jobben krever dypslagsevne ved høy tonnasje, er den 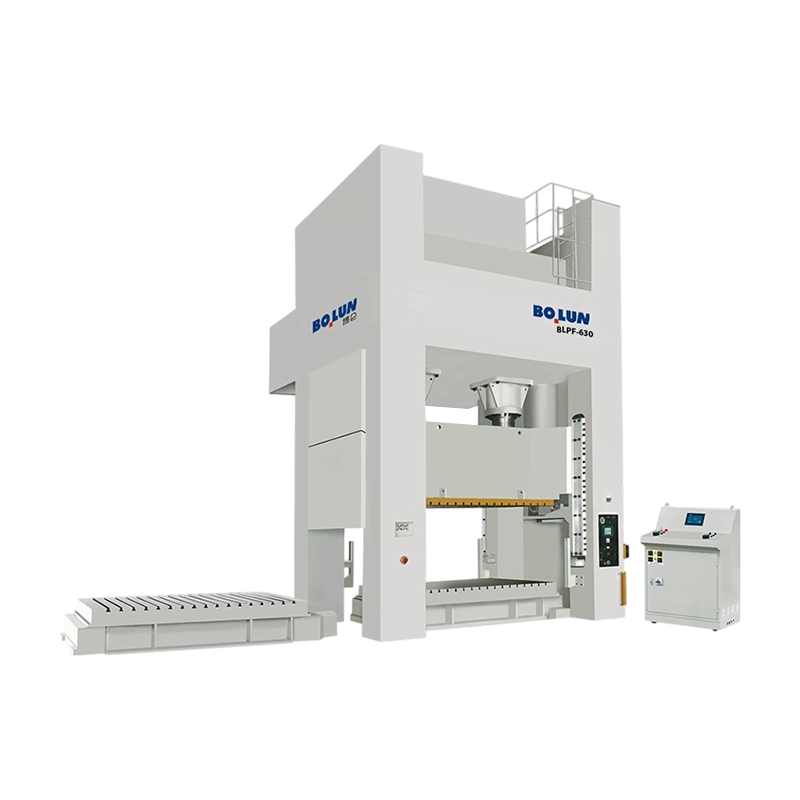 BLPF-630 Eksentrisk eksentrisk dyptgående gir dobbeltpunktspresse En 6300 kN eksentrisk girpress med 400 mm slaglengde og 800 kN pute for dyptrekking med høy tonnasje og kompleks forming. Se produkt → spesifikasjonen er den typen maskin som skal sammenlignes med beregningen av formingsenergi, ikke bare tonnasjeberegningen.
En servopresse erstatter svinghjulet og clutchen med en motor og skrue- eller sveivmekanisme som kan programmeres. Sklien kan bremse ned gjennom kuttet, ligge i bunnen, reversere halvveis, eller nærme seg raskt og dannes sakte. Den fleksibiliteten lønner seg ved stille blanking, ved tegning der man ønsker en kontrollert stansehastighet gjennom materialet, ved mynting der en kort pause forbedrer fyllingen, og i jobber der samme maskin må kjøre flere forskjellige verktøy. Grensene er like reelle: tilgjengelig dreiemoment ved lav hastighet, energi per slag, motor- og drivkostnad, og det faktum at en servomaskins brukbare energi er begrenset på en måte som et stort svinghjul ikke er. Hvis prosessen din trenger et veldig tungt enkeltslag, sjekk energitallet i kilojoule, ikke bare tonnasjen.
En rammemontert dobbeltpunkts servomaskin, som f.eks 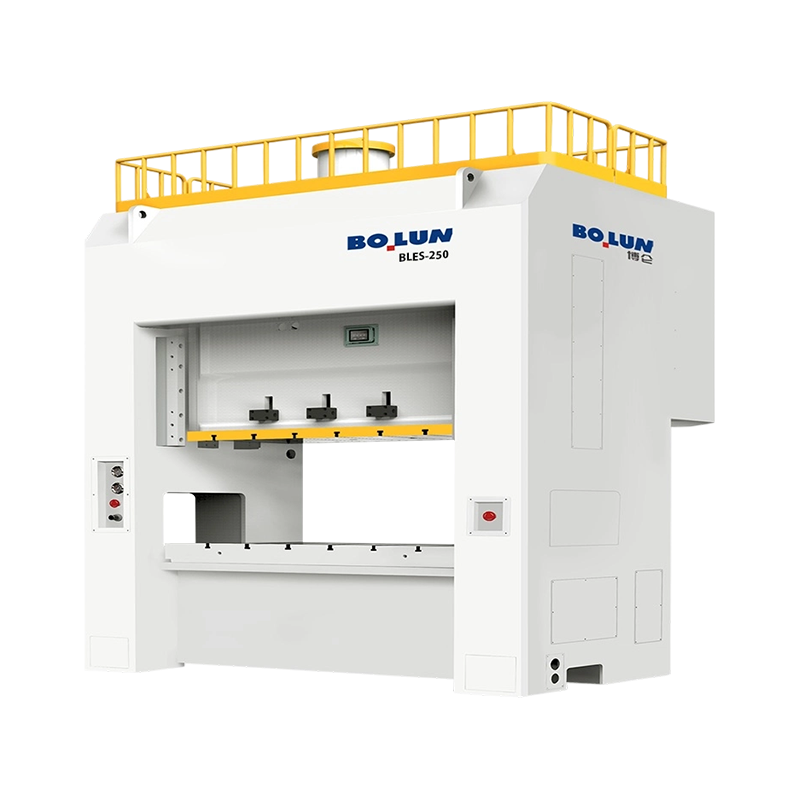 BLES-250 Closed-Frame Double-Point Servo Press En 2500 kN servopresse med 25 200 J arbeidsenergi og dobbeltpunktsstivhet med lukket ramme for programmerbar dyptrekking og presisjonsstempling. Se produkt → konfigurasjon, er den naturlige passformen for et anlegg som kjører blandet arbeid med høy verdi og ønsker programmerbare slagprofiler uten å gi opp stivhet med lukket ramme.
Toggle-drev multipliserer kraften dramatisk nær nederste dødpunkt gjennom en kobling som retter seg etter hvert som sklien synker. Sklien nærmer seg sakte med høy mekanisk fordel, og trekker seg deretter raskt tilbake. Dette er standardarkitekturen for kaldsmiing, mynting og dimensjonering, der materialet må flyte i stedet for å kuttes, og hvor krafttoppen sitter innenfor en millimeter eller to fra bunnen. Togglemaskiner er vanligvis spesifisert av deformasjonsenergi og rammestivhet i stedet for etter tonnasje alene.
| Drive type | Kraft tilgjengelig nær bunnen av dødpunkt | Typiske prosesser | Hovedbegrensning å sjekke |
|---|---|---|---|
| Sveiv | Nominell kraft ved nominell tonnasjeposisjon | Blanking, piercing, bøying, grunn forming | Slaglengde og energi per slag |
| Eksentrisk gir | Høy, med sterk dreiemomentmultiplikasjon | Dyptrekking, tykk plate, kaldforming | Svinghjulets gjenopprettingstid ved kontinuerlige slag |
| Servo | Programmerbar; avhenger av motor og skrueklassifisering | Stille blanking, kontrollert tegning, mynting, blandet verktøy | Tilgjengelig energi per slag og kjørekostnad |
| Veksle / knoke | Svært høy innenfor en kort arbeidssone | Kaldsmiing, dimensjonering, mynting | Smalt brukbart slagvindu |
De fleste kjøpsfeil på lukkede rammepresser gjøres ikke på tonnasje. De er laget på de fire eller fem tallene som er trykt under den. Et spesifikasjonsark er en kontrakt i miniatyr, og hver figur har en kontekst som tilbudet sjelden forklarer.
Start med den nominelle tonnasjeposisjonen. En mekanisk presse kan bare levere sin nominelle kraft i en definert avstand over nedre dødpunkt, vanligvis et sted mellom 5 og 13 mm avhengig av størrelse og standard. Over det punktet begrenser drivgeometrien kraften. Hvis formingsoperasjonen din trenger full tonnasje 30 mm over nedre dødpunkt, vil ikke en maskin som er vurdert til 6 mm levere det, uansett hva merkeskiltet sier. Spør etter tonnasjekurven, ikke enkelttallet.
Deretter sjekker du slaget og slagene per minutt sammen. SPM oppgis vanligvis ved en bestemt slaglengde og ofte ved en bestemt hastighetsinnstilling. En maskin som annonseres ved 60 SPM kan bare nå det med et kort slag og en variabel hastighet satt til maksimum. Hvis verktøyet ditt trenger en slaglengde på 200 mm for uttrekking av deler, kan den realistiske produksjonshastigheten være betydelig lavere.
Verifiser deretter terningrommets aritmetikk. Stengehøyde, glidejustering og bolstertykkelse må avleses som et sett. Dynestabelen din bør sitte nær midten av justeringsområdet, ikke på det ytterste, slik at du fortsetter å slipe tilskuddet på dysen og får plass til å legge til et avstandsstykke eller en puteplate senere. En dyse som bare passer med justeringen ved sin øvre grense, er en die som ikke passer etter den første slipingen.
| Spesifikasjonsfigur | Hva den kontrollerer | Spørsmål å stille |
|---|---|---|
| Nominell tonnasje og nominell posisjon | Brukbar kraft ved en gitt høyde over nedre dødpunkt | Kan du angi tonnasjekurven over arbeidsslaget? |
| Slaglengde og SPM | Delavtrekkshøyde og realistisk utgang | Ved hvilken slag- og hastighetsinnstilling måles SPM? |
| Dysehøyde og glidejustering | Hvorvidt terningsbunken passer med margin | Hva er justeringsposisjonen med matrisen installert? |
| Seng og sklieområde | Dysfotavtrykk og klemplass | Er den oppgitte sengen rammeåpningen eller støtteplaten? |
| Rammeavbøyning | Dyseklaringsstabilitet og delnøyaktighet | Hvilken vertikal og vinkelavbøyning er garantert ved nominell belastning? |
| Dyseputekapasitet og slag | Blankholderkraft og utkast | Er putekraften konstant gjennom slaget eller stigende? |
| Hovedmotorkraft | Kontinuerlig produksjon og energigjenvinning | Hvor mange slag per minutt kan holdes ved full belastning? |
Tonnasje skal beregnes fra verktøyet, deretter rundes opp med en margin, og deretter kontrolleres mot pressekurven. Å gjøre det i den andre rekkefølgen, med utgangspunkt i maskinen du har blitt tilbudt, er hvordan presser ender opp med å kjøre på 95 prosent av nominell belastning og svikte tidlig.
For skjæring og blanking er kraften kuttelengden multiplisert med tykkelsen multiplisert med materialets skjærstyrke. Et 180 mm kvadratisk emne i 3 mm bløtt stål har en kuttelengde på 720 mm; med en skjærstyrke rundt 350 MPa er kraften omtrent 756 kN, eller ca. 77 tonn. Legg til strippekraft, typisk 5 til 10 prosent, og en arbeidsmargin på 20 til 30 prosent, og en 100 til 110 tonns maskin er komfortabel. Multipliser med antall stasjoner som skjærer samtidig i en progressiv terning. Fire samtidige kutt av den størrelsen vil trenge godt over 300 tonn, noe som endrer maskinklassen totalt.
For tegning avhenger trekkkraften av emnets diameter, materialtykkelse og strekkstyrke, og emneholderkraften legger typisk 20 til 40 prosent på toppen. En vanlig feil er å dimensjonere pressen på trekkkraft alene og glemme at puten må holde emnet nede for hele trekkdybden mens sleiden fortsatt er i bevegelse. Putekapasiteten, kraftkurven og slaglengden må alle kontrolleres mot tegningsskjemaet, ikke bare mot det høyeste tallet i katalogen.
To ytterligere kontroller hoppes ofte over. For det første energi: en svinghjulsmaskin kan levere en stor kraft, men bare en begrenset mengde energi per slag før den bremser ned. En jobb med et langt arbeidsslag bruker mer energi enn et kort blindskjær med samme tonnasje, og hvis svinghjulet ikke kan komme seg mellom slagene, faller produksjonshastigheten. For det andre, lasting utenfor midten: lukkede rammer tåler det bedre enn maskiner med åpent gap, men de ignorerer det ikke. Hvis den resulterende kraften sitter utenfor den anbefalte sonen, vipper sleiden, gibs slites ujevnt, og dysen ser klaringsvariasjon. Spør etter det tillatte off-senter lastdiagrammet og sjekk hvor verktøyets kraftsenter faktisk sitter.
Die space er der gode spesifikasjoner går for å dø. En tegning som viser en seng på 2000 x 1000 mm kan vise til rammeåpningen, mens selve bolsterplaten med T-spor kan være mindre. Bekreft hvilken dimensjon du kjøper, og bekreft deretter T-sporstørrelsen, stigningen og posisjonen, fordi de bestemmer hvordan du klemmer terningen og om dine eksisterende klemmer og paralleller vil fungere.
Skyveområdet betyr like mye som sengeområdet. Den øvre dysen er klemt fast til sleiden, og en sleide som er mye smalere enn dysen lar de ytre kantene av verktøyet ikke støttes. For store paneler er dette en reell kilde til bøying og merking. Sjekk også dysevektgrensen mot glide- og motvektskapasiteten: en ubalansert tung dyse vil falle når motvektstrykket slippes, noe som er både et sikkerhetsproblem og et problem med matrisskader.
På puten er spørsmålene som betyr noe kraft, slag og kontroll. En pneumatisk pute gir en omtrent konstant kraft med en karakteristisk stigning på slutten av slaget, noe som er greit for mange tegnejobber. En hydraulisk pute med programmerbar kraft og posisjon gir mer kontroll for vanskelige trekk, men legger til kostnader og vedlikehold. Hvis du har tenkt å kjøre både tegne- og blankingsarbeid, sjekk om puten kan låses ut eller trekkes tilbake fra dysen, og om putestiftene kan plasseres for å passe verktøyoppsettet ditt uten å bore nye hull i bolsteret.
For anlegg som kjører arbeid med høy blanding og lavt volum, endrer en bevegelig bolster med skinner og hurtigklemming økonomien mer enn noe annet alternativ på listen. Oppsetttid som faller fra fire timer til førti minutter betaler seg raskere tilbake enn en marginal reduksjon i syklustid, fordi pressen kan tjene penger på neste jobb mens terningen fortsatt forberedes.
En lukket rammepresse er en stor investering beskyttet av et lite antall komponenter, og overbelastningssystemet er den viktigste av dem. Hydraulisk overbelastningsbeskyttelse frigjør sleiden når kraften overskrider en fastsatt grense, vanligvis innen millisekunder, og tilbakestilles deretter. Uten det overfører et dobbeltemne eller en feilmatet stripe overbelastningen til koblingsstangen, sveiven og rammen. Når du sammenligner maskiner, spør hva terskelen for utløsning av overbelastning er, hvordan den tilbakestilles, og om utgivelsespunktet kan verifiseres under aksepttesting i stedet for å ta på tillit.
Clutch- og bremsearrangementet bestemmer stoppytelse, støy og vedlikehold. Våte multi-plate clutcher og bremser går i olje, varer lenger, går stillere og trenger mindre justering enn tørre friksjonstyper, på bekostning av en oljekrets som må vedlikeholdes. Det som betyr noe for sikkerheten er stopptid og stoppvinkel, målt ved svinghjulet eller sleiden, fordi sikkerhetsavstanden til skjermingen og lysgardinene avhenger av det. Disse tallene bør registreres ved igangkjøring og kontrolleres på nytt årlig.
Smøring er uglamorøs og avgjørende. Automatisk sentralsmøring med overvåket trykk og en feilutgang forhindrer den vanligste årsaken til for tidlig gib- og girslitasje. Spør etter smøreskjema, antall punkter, reservoarkapasitet og alarmoppførsel når en linje blokkerer. Spør også om oppvarmingsprosedyre: en kaldpresse har andre klaringer enn en varm, og en butikk som starter med full tonnasje på en kald morgen vil se nøyaktighetsavvik den første timen av skiftet.
Presssikkerhet er regulert nesten overalt, og kravet er ikke et klistremerke på maskinen men en validert sikkerhetsfunksjon. I markeder som følger ISO 16092 er mekaniske presser dekket av en generell sikkerhetsstandard for presser pluss en maskinspesifikk del for mekaniske presser, og sikkerhetsrelaterte kontrollsystemer er designet og validert til et ytelsesnivå i henhold til ISO 13849. CE-merkede maskiner i Europa, NR-12 i Brasil og OSHA-styrte installasjoner i USA, må beskyttes fra litt forskjellig vinkel og problemstilling i USA. beskyttelsen må svikte trygt.
Se i praksis etter faste vern med låste inspeksjonsdører, en tohåndskontrollenhet for etttaktsdrift, lysgardiner eller sikkerhetsmatter der det er behov for tilgang, en sikkerhetsblokk for dyseinnstilling, og en energiisoleringsprosedyre som faktisk isolerer lagret energi i svinghjulet, motvektsluften og den hydrauliske kretsen. Sikkerhetsblokken er ofte utelatt fra budsjetttilbud og er avgjørende for alle som skifter dør.
På kontrollsiden er de nyttige funksjonene de som reduserer operatørfeil i stedet for de som ser imponerende ut i en brosjyre. Dysehøydeminne med motorisert justering, tonnasjeovervåking med per-slag-display, feilhistorikk med tidsstempler og en klar indikasjon på sveivvinkel er alle verdt å ha. Spesielt tonnasjeovervåking betaler seg selv første gang den oppdager feilmating før verktøyet blir ødelagt.
En lukket rammepress er stiv, tung og følsom for hvordan den sitter på gulvet. Fundamentet er vanligvis en separat armert betongblokk, isolert fra omgivende plate, dimensjonert til maskinens masse og dynamiske belastning og støpt med ankerboltlommer satt etter mal. Å hoppe over isolasjonen og bolte rett til en generell industriplate er den raskeste veien til sprekkdannelse, til vibrasjonsoverføring til nabomaskiner og til en presse som ikke holder parallellitet.
Nivellering er en presisjonsjobb. En presse nivellert til en brøkdel av en millimeter per meter med et riktig sprit- eller elektronisk vater, deretter fuget og kontrollert på nytt etter at fugemassen har herdet, vil beholde sin geometri. En nivellert med øye vil vise det i den første terningen. Tillat herdetid før produksjon, og registrer nivåavlesningene som en del av installasjonsfilen.
Verktøy er vanligvis undervurdert. Trykkluft er nødvendig for clutch, motvekt, pute og luftblåsing; sjekk trykk, strømning og om tilførselen er tørr og filtrert, fordi vann i luftkretsen når clutchen og pneumatikken. Elektrisk forsyning må samsvare med motor- og styrespenningen, og transformatorkapasiteten bør dimensjoneres med startstrøm og eventuell fremtidig servo- eller VFD-belastning i tankene. La det være plass til en snegletransportør eller en skrapbeholder under sengen, og bekreft dybden som kreves for puten og utkastet.
Planlegg riggingen til slutt. Bekreft krankapasiteten på installasjonsstedet, dør- og passasjebredder, gulvbelastningen langs ruten og om rammen kommer montert eller i stykker. En maskin som er klar i tide, men som ikke kan bringes inn i bygget, er en kostbar forsinkelse, og riggeplanen koster ingenting å utarbeide på forhånd.
Før du signerer, gå gjennom følgende punkter og få hver enkelt besvart skriftlig. Ingen av dem er eksotiske; alle av dem er rutinemessig savnet.
Totale eierkostnader følger vanligvis levetiden og oppetiden langt mer enn kjøpesummen. En maskin som holder parallellitet under belastning forlenger matrisens levetid med en målbar margin, og en dyse som varer 30 prosent lenger er verdt mer enn en liten rabatt på pressen. Legg til kostnadene for skrot, installasjonstimer, energi per tusen slag og uplanlagt nedetid, og det billigste tilbudet slutter ofte å være det billigste alternativet innen år tre.
Utbyggere som produserer både åpne og lukkede maskiner har en tendens til å strukturere katalogen sin rundt de samme fire variablene: rammearkitektur, antall glidekoblingspunkter, drivtype og prosessspesialisering. Å forstå denne strukturen gjør det lettere å velge riktig modell i stedet for å lese tretti dataark.
En typisk lukket ramme strekker seg fra enkeltpunkts breddørsmaskiner for stort, sentrert arbeid, gjennom dobbeltpunktspresser for progressive og multistasjonsverktøy, til eksentriske girmaskiner for dyptrekking og tung forming, og til slutt til servodrevne varianter der programmerbar glidebevegelse er verdt premien. Spesialiserte grener sitter ved siden av: kaldsmiing-vippepresser for deformasjonsarbeid, og batteriskallpresser for høyvolumshylsproduksjon der dimensjonskonsistens over millioner av deler betyr mer enn råtonnasje.
Zhejiang Bolun High-Precision Machinery bygger sin lukkede rammefamilie langs akkurat disse linjene, med breddørs enkeltpunktsmodeller, dobbeltpunktspresser i mellomområdet, eksentriske girmaskiner på toppen av tonnasjeskalaen og en dobbeltpunkts servogren for programmerbar forming. Selskapets uttalte posisjon er som en vertikalt integrert produsent som dekker design, bearbeiding av kjernekomponenter og sluttmontering, noe som er viktig for kjøpere hovedsakelig av én grunn: rammen, sleiden og drivverket er produsert under ett tak, slik at tallene for avbøyning og nøyaktighet kan spores tilbake til en maskinerings- og inspeksjonsprosess i stedet for å settes sammen fra tredjepartsdeler. Kjøpere som vurderer utvalget kan vurdere produsentens oversikt og sammenligne deretter spesifikke modeller med spesifikasjonssjekklisten ovenfor.
Den mest nyttige vanen når du kjøper en lukket type kraftpressemaskin er å slutte å behandle tonnasje som overskriftsspesifikasjonen. Tonnasje forteller deg størrelsen på maskinen. Rammeavbøyning, dyseplass, drivkarakteristikk og energi per slag forteller deg hva den faktisk vil produsere, hvor lenge dysene vil vare og om maskinen fortsatt vil holde toleransen om et tiår. Få de fire riktig, skriv akseptkriteriene skriftlig, og resten av kjøpet er administrasjon.


En verktøyingeniør siterer et nytt brakettprogram og spesifiserer en 160-t...
En kjøper som sammenligner en 45-tonns åpen presse for en brakettlinje mot...
Innenfor metallforming, platefremstilling, blanking og stansing er pressemask...
En mellomstor festeprodusent sto nylig overfor et kjent problem: CNC dreie...
Hva er en Power Press? A kraftpresse - også kalt en stansepres...
En produksjonsleder ved en mellomstor metallkomponentfabrikk sto nylig ove...
Kontakt oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar å begynne?
Get in Touch

Nå!
ZHEJIANG BOLUN

