En verktøyingeniør siterer et nytt brakettprogram og spesifiserer en 160-tonns presse. Dysen bygges, maskinen installeres, og på første produksjonskjøring stopper sklien seks millimeter over nedre dødpunkt. Ingenting er ødelagt. Tonnasjen ble vurdert i bunnen av slaget, og arbeidet gjøres høyere opp i kurven, hvor pressen bare kan levere en brøkdel av den kraften.
Den eneste feilen er grunnen til at et pressespesifikasjonsark leses i en bestemt rekkefølge. Tonnasje er overskriftsnummeret, men slag, hastighet, formhøyde, sengestørrelse og formen på kraftkurven avgjør om en jobb kjører med hastighet eller kjemper mot maskinen hele dagen.
En kraftpresse konverterer den kontinuerlige rotasjonen av en elektrisk motor til et kort, kraftig, rettlinjet slag. Energi lagres i et roterende svinghjul, frigjøres gjennom en clutch inn i en veivaksel, en eksentrisk aksel eller vippekobling, og leveres til en sleide som bærer den øvre dysen. Rammen, gibsene, dyseputen og motvektssystemet eksisterer alle for å holde slaget nøyaktig, repeterbart og trygt.
Avsnittene nedenfor går fra mekanismen til tallene på navneskiltet, deretter til applikasjonene en kraftpresse faktisk betjener, og til slutt til avgjørelsene en kjøper eller prosessingeniør må ta før de signerer en innkjøpsordre.
En kraftpresse er et maskinverktøy som former metall ved å klemme det mellom to matchende verktøy. Det ene verktøyet er festet til en stasjonær seng, den andre til en bevegelig lysbilde. Pressen selv bestemmer ikke formen på delen; terningen gjør det. Pressen bestemmer hvor mye kraft som er tilgjengelig, hvor raskt den kan påføres, hvor nøyaktig sleiden kan styres, og hvor mange ganger per minutt syklusen kan gjentas uten drift.
Fire familier av presser dekker det meste av metallformingsarbeid, og det er verdt å skille dem fra hverandre før du går videre:
Det interessante med den mekaniske pressen er at dens nominelle tonnasje ikke er konstant. Det er et maksimum, gyldig ved eller nær bunnen av dødpunkt. Flytt arbeidspunktet oppover slaget og den tilgjengelige kraften faller bort. Dette er en designfunksjon, ikke en defekt: svinghjulet lagrer kinetisk energi og sveiven konverterer den til en mekanisk fordel som vokser etter hvert som koblingsstangen nærmer seg innretting med sleiden. Avveiningen er at hele formdesignen, stengehøyden og prosessvinduet må planlegges rundt den kurven.
| Montering | Funksjon | Hva kjøpere pleier å sjekke |
|---|---|---|
| Ramme | Absorberer reaksjonskraften ved hvert slag og holder sleiden på linje med sengen | Åpen C-ramme eller lukket H-ramme; støpt eller fremstilt stål; målt nedbøyning under belastning |
| Krone | Huser drivakselen, svinghjulet, clutchen og, på mange design, glidejusteringsmotoren | Tilgang for service; stivhet under belastning utenfor midten |
| Veivaksel eller eksentrisk aksel | Konverterer rotasjon til lineær glidebevegelse og setter slaglengden | Materiale og varmebehandling; lagertype og smørekrets |
| Vevstang og pitman | Overfører kraft fra akselen til sleiden | Justeringsområde; skrue og låsemutter tilstand; tilbakeslag |
| Skyv (ram) | Bærer den øvre terningen og reiser på gibs | Gib-klaring, parallellitet, flathet av glideflaten, vekten av verktøyet vil lysbildet godta |
| Gibs og føringsveier | Hold lysbildet firkantet til sengen gjennom hele slaget | Justerbar eller fast; smøring; slitasjemåleintervall |
| Bolsterplate og seng | Støtter den nedre dysen og sprer belastningen inn i rammen | Sengeområde, T-spormønster, tykkelse, puteutskjæring |
| Svinghjul og clutch/brems | Lagrer energi mellom slagene og starter hvert slag ved behov | Clutch type (mekanisk, luftfriksjon, våt, servo direkte); bremse stopp vinkel; enkelttakts- og tommemodus |
| Motvektssylindre | Støtt vekten av sleiden og verktøyet for å redusere klaring og slitasje | Lufttrykk stabilitet; reaksjon på endringer i verktøyvekten |
| Dysepute | Gir kontrollert motstand for trekking, stripping og utstøting | Putekapasitet, slag, enten det er pneumatisk, hydraulisk eller servostyrt |
| Slidejustering | Stiller inn stengehøyde for å matche dysesettet | Manuell, motorisert eller hydraulisk; oppløsning og repeterbarhet |
| Kontroll- og sikkerhetssystem | Sekvenserer slaget og stopper maskinen når en beskyttelse brytes | Lysgardiner, tohåndskontroll, muting, sikker stoppkategori, tonnasje- og dysebeskyttelsesovervåking |
To detaljer i den tabellen fortjener mer oppmerksomhet enn de vanligvis får. Den første er avbøyning. En pressramme absorberer ikke bare kraft; den bøyer seg litt under den, og den bøyningen åpner dyseklaringen. En ramme som bøyer seg mer enn noen få tidels millimeter over sengen vil slite verktøy raskere og produsere deler med koniske kanter. Den andre er dyseputen, som ofte blir behandlet som et tilbehør, men som egentlig er forskjellen mellom en presse som kan trekke og en som bare kan blanke.
Sekvensen er lettere å følge som en kjede av energikonverteringer enn som en liste over deler. En elektrisk motor snurrer et svinghjul opp til kjørehastigheten. Svinghjulet, ikke motoren, leverer energien til slaget. Mellom slagene gjenoppretter motoren den lille hastigheten svinghjulet mistet under forrige syklus, og det er grunnen til at kontinuerlig tung forming begrenses av svinghjulets treghet og motorverdi i stedet for av dysen alene.
Når operatøren utløser pressen, kobler clutchen inn og låser svinghjulet til veivakselen eller den eksentriske akselen. Akselen svinger, vevstangen svinger, og sleiden går ned. Nær bunnen av slaget når veivakselen punktet der dens innflytelse er størst, og dysen møter materialet. Bremsen stopper deretter akselen, vanligvis ved øvre dødpunkt, og clutchen frigjøres slik at svinghjulet kan gjenopprette hastigheten mens operatøren losser delen.
En servomotordrevet presse erstatter svinghjulet, clutchen og bremsen med en motor med høyt dreiemoment og en skrue- eller sveivmekanisme. Slidebevegelsen er da programmerbar: sklien kan bremse ned gjennom kontakt, ligge i bunnen, reversere halvveis eller akselerere på returslaget. Dette er mekanismen bak multi-mode forming, og det endrer hva som er mulig i dyptrekking og i sprø eller fjærende materialer.
På en mekanisk presse er nyttekraften konsentrert i de siste millimeterne før nedre dødpunkt. Den praktiske konsekvensen er at en jobb som krever maksimal tonnasje må tilrettelegges slik at deformasjonen skjer nær bunnen av slaget. Blanking og mynting passer perfekt til dette, fordi materialet skjærer eller gir etter over svært kort avstand.
Tegning gjør det ikke. En kopp kan trenge flere centimeters bevegelse nedover, og under den reisen kan pressen bare levere en brøkdel av dens nominelle tonnasje. Dette er grunnen til at en presse valgt for tegning har en tendens til å være betydelig større enn en presse valgt for å blanke det samme emnet. Ingeniører som kjenner denne regelen budsjetterer tonnasje for det dypeste punktet i trekningen, ikke for den ferdige delens vekt.
Det er en andre, mer subtil konsekvens. Fordi kraftkurven er bratt nær bunnen, gir små variasjoner i materialtykkelse eller hardhet store variasjoner i belastningen pressen ser. En spole som er tre hundredeler av en millimeter tykk på en pall og tykkere på den neste vil vise seg som tonnasjepigger. Presser med tonnasjeovervåking og dysebeskyttelse overvåker akkurat dette, og de stopper maskinen før piggen blir til en sprukket dyse eller en strukket ramme.
Fire arrangementer er vanlige, og hver endrer vedlikeholdsplanen like mye som ytelseskonvolutten:
For en butikk som kjører to eller tre skift, måles forskjellen mellom en tørrfriksjonsclutch og en våtclutch vanligvis i nedetidstimer per år i stedet for i innkjøpspris.
Pressekataloger bruker et kompakt ordforråd. Hvert begrep på arket tilordner en fysisk begrensning i verktøyet, og feillesing av ett av dem er den vanligste årsaken til at en presse ikke kan kjøre jobben den ble kjøpt for.
| Termin | Hva det betyr | Praktisk konsekvens |
|---|---|---|
| Nominell tonnasje | Maksimal kraft tilgjengelig, normalt oppgitt nær nederste dødpunkt | Må overstige toppkraften til operasjonen, ikke gjennomsnittskraften |
| Slaglengde | Total bevegelse av sklien fra topp til bunn dødpunkt | Må være lang nok til å laste og losse delen, og for å rydde terningen |
| Slag per minutt (SPM) | Syklushastighet ved nominell hastighet | Setter teoretisk utgang; håndtering og fôring blir vanligvis den virkelige begrensning |
| Dysehøyde / stengehøyde | Avstand fra sengetopp til glidebunn ved nedre dødpunkt, med justering i oppgitt posisjon | For lite betyr at dysesettet ikke passer; for mye kan korrigeres med avstandsstykker, men koster stivhet |
| Slidejustering | Område som stengehøyden kan endres over | Bestemmer hvor mange forskjellige dysesett pressen kan akseptere uten stigerør |
| Seng og sklieområde | Brukbar monteringsflate | Må inneholde matrisens fotavtrykk med plass til klemmer, ikke bare formkonturen |
| Halsdybde | Avstand fra rammen til midten av lysbildet på en åpen presse | Begrenser bredden på arket som kan mates gjennom siden av en maskin med åpent gap |
| Dysepute capacity and stroke | Kraft og reise tilgjengelig for tegning og stripping | En presse uten tilstrekkelig pute kan ikke trekke, uavhengig av tonnasje |
| Vindu eller åpningsmål | Frigjør plass i stenderne til en lukket rammepresse | Bestemmer om spolemating, overføringsarmer eller roboter kan nå dyseområdet |
| Nedbøyning under belastning | Ramme stretch and slide tilt at rated tonnage | Driver formslitasje og avsmalning av deler; betyr mest på brede senger og laster utenfor midten |
To av disse samhandler på en måte som fanger folk ut. Slaglengde og dysehøyde avveier mot hverandre: et lengre slag gir mer plass til å mate og støte ut, men på mange design reduserer det også minimum stengehøyde, fordi veivkastet og glideposisjonen er geometrisk koblet sammen. En press med et sjenerøst slag vil kanskje ikke akseptere en kort dystabel uten stigerørsplate, og en stigerørsplate legger til en skjøt mellom dysen og sengen som må shimses og kontrolleres.
Lasting utenfor midten er det andre stille problemet. Kataloger oppgir tonnasje for en sentrert last. Et enkeltpunktstrykk lastet på den ene siden av sleiden vil vippe den, åpne gib-klaringen på den ene siden og lukke den på den andre. Resultatet er ujevn deltykkelse, akselerert gib-slitasje og i verste fall sprukket skli. Når en dyse ikke kan plasseres sentralt, antas den praktiske grensen vanligvis å være rundt halvparten av den nominelle tonnasjen på en enkeltpunktsmaskin og omtrent to tredjedeler på en dobbeltpunktsmaskin, men det faktiske tallet bør komme fra produsentens eget lastdiagram i stedet for fra en tommelfingerregel.
Rammen er den første strukturelle beslutningen, og den er drevet av delstørrelse, fôringsmetode og toleranse. En press av åpen type har en C-formet ramme med drivverket og sleiden kun støttet fra den ene siden. En lukket presse omgir sleiden på begge sider, slik at lastbanen er symmetrisk.
Konsekvensen er grei. En åpen presse gir tresidig tilgang til dysen, noe som gjør manuell lasting, sidemating av lange deler og raske dyseskift enkelt, men rammen er mindre stiv og bøyer seg mer under belastning. En lukket presse er langt mer stiv og er det normale valget for progressive dyser, høy tonnasje, stramme toleranser og enhver prosess der glideparallellitet er kritisk. Hvis delen er lang og må mates gjennom siden, er en åpen ramme med dyp hals ofte det eneste praktiske svaret; hvis delen er en presisjonsstempling produsert med hastighet, vinner den lukkede rammen nesten alltid på verktøyets levetid. En mer detaljert behandling av avveiningene er tilgjengelig i denne sammenligningen av trykkdesign av åpen type og lukket type , som dekker avbøyningsargumentet mer i dybden.
| Faktor | Åpen type (C-ramme) | Lukket type (H-ramme) |
|---|---|---|
| Lastebane | Asymmetrisk; ramme fungerer som en utkrager | Symmetrisk; begge stendere deler belastningen |
| Nedbøyning under belastning | Høyere, og det vipper lysbildet | Lavt, med langt mindre glidetilt |
| Tilgang til terningen | Tre sider åpne | Kun vinduer foran og bak |
| Typisk tonnasjeområde | Lett til middels | Middels til veldig tung |
| Passer best til | Enkeltstasjonsdyser, sidematede lange deler, jobbbutikker og korte opplag | Progressive og overføringsdyser, høyvolumstempling, stramme toleranser |
| Dø livet | Kortere der toleransen er stram | Lengre, fordi klaringene holder seg stabile |
| Fotavtrykk | Kompakt, lett å omplassere | Større, trenger et betydelig fundament |
| Automatiseringspassform | Enkelt med manuell eller robotlasting fra siden | Godt egnet til coil lines, transfers og in-press automatisering |
En hybrid fortjener å nevnes fordi den er vanlig i praksis: den semi-lukkede eller åpen ryggramme. Den legger til et delvis bånd mellom stenderne bak sleiden, som gjenvinner en nyttig mengde stivhet samtidig som den beholder mesteparten av sidetilgangen. Det er en fornuftig mellomting for butikker som har behov for å drive både enkeltstasjon og moderat progressivt arbeid på samme maskin.
Rammestruktur avgjør stivhet. Drivverket bestemmer formen på slaget og, med det, rekkevidden av prosesser pressen kan kjøre.
A sveivdrift er den enkleste og billigste ordningen. Veivaradiusen setter slaget, og glidehastigheten følger en sinusformet kurve som topper seg midt i nedoverslaget. Den er rask, effektiv og ideell for blanking, piercing og grunn forming.
An eksentrisk girdrift plasserer et tannhjul mellom svinghjulet og den eksentriske akselen. Giret reduserer hastigheten og multipliserer dreiemomentet, slik at en tyngre last kan flyttes med samme motor og clutchpakke. Eksentriske tannhjulspresser er det tradisjonelle svaret for dyptgående arbeid med høy tonnasje, som for eksempel forming av store paneler, der sklien må reise langt og fortsatt levere kraft.
A vippedrift bruker en kobling i stedet for en enkelt sveiv. Den mekaniske fordelen øker dramatisk mot bunnen av slaget, noe som gir en langsom tilnærming, en kort pause og en veldig høy kraft på slutten av vandringen. Denne kombinasjonen er det som gjør vippepresser godt egnet for kaldsmiing, mynting og dimensjoneringsoperasjoner, der materialet må tvinges til å flyte inn i et dysehulrom i stedet for å bare skjæres eller bøyes.
A servodrift fjerner det faste forholdet mellom glideposisjon og sveivvinkel. Slidebevegelsen blir en programmert profil. Den kan nærme seg raskt, sakte ned til en kontrollert hastighet i kontaktøyeblikket, oppholde seg under belastning og returnere med høy hastighet. Ved dyptrekking reduserer dette risikoen for riving fordi materialet trekkes med en hastighet det tåler; ved dannelse av materiale med høy styrke eller tilbakefjæring tillater den et kalibreringsslag i bunnen. Den samme fleksibiliteten støtter multi-modus bevegelsesprofiler som ville være umulig på en fast sveiv.
| Drive type | Slagkarakteristikk | Kraft i bunnen av slaget | Typiske bruksområder |
|---|---|---|---|
| Sveiv | Fast sinusformet bevegelse | Nominell tonnasje near BDC | Blanking, piercing, grunn forming, generell stempling |
| Eksentrisk gir | Fast, lengre slag med høyere dreiemoment | Høy, vedvarende over en lengre reise | Stor paneldannende, dype deler, tunge progressive dies |
| Veksle | Sakte nær bunnen med en kort pause | Veldig høy, konsentrert på slutten | Kaldsmiing, mynting, liming, forming av tykt materiale |
| Servo | Programmerbar profil, dwell og revers mulig | Kontrollert og repeterbar når som helst i profilen | Dyptrekking, tilbakefjæringsfølsom forming, flertrinnsoperasjoner |
Valget er ikke rent teknisk. En sveivpresse koster mindre og er lettere å vedlikeholde; en servopresse koster mer, men kan erstatte to konvensjonelle maskiner og et sett med manuelle operasjoner. Økonomien kommer vanligvis ned til hvor mye av besparelsen i arbeidskraft og sekundære operasjoner som kan gjenvinnes i løpet av terningens levetid.
Nesten hver masseproduserte metalldel har gått gjennom en presse minst én gang. Prosessene deler seg i noen få gjenkjennelige grupper, og hver gruppe stiller spesifikke krav til maskinen.
Blanking kutter en form ut av arket i ett slag; piercing slår hull i den. Begge er skjæroperasjoner utført over en svært kort avstand, noe som betyr at de passer perfekt til toppen av kraftkurven. Kravene er høy tonnasje, en stiv ramme for å holde stanseklaringen konstant, og rask sykling. Progressive dies stable blanking, piercing, forming og trimming i én stripe, og de trenger en lukket rammepresse med en stiv seng og god glideparallellisme, fordi hver stasjon arver innrettingsfeilen til den før den.
Disse operasjonene deformerer materiale i stedet for å skille det. Bøying og lett forming trenger moderat kraft over en lengre bevegelse, så en presse med fornuftig slaglengde og en tilstrekkelig vurdert pute er det rette verktøyet. Mynting og preging trenger det motsatte: ekstrem kraft over nesten ingen bevegelse, og det er der vippe- og eksentriske girdrev tjener sin plass.
Dyptegning pulls a flat blank into a cup or shell, and the material must flow rather than stretch and tear. The force needed is moderate, but the slide must travel a long way and must do so at a speed the material can accept. This is the process where servo control makes the clearest difference, because the slide speed can be programmed independently at each stage of the draw. A servo press designed around this application, such as the  BLAS-125 Open-Type Single-Point Servo Press for dyptegning Åpen-type ettpunkts servopresse for dyptrekking og strekking, med direktedrift med høyt dreiemoment, en 350 mm halsdybde og 1250 kN kapasitet. Se produkt → BLAS125 åpen-type ettpunkts servopresse, er spesifisert for dyptrekking og kombinerer et langt, kontrollerbart slag med et putearrangement som passer til kopparbeid fremfor enkel blanking.
Kald smiing tvinger metall til å strømme inne i en dyse ved romtemperatur. Kreftene er store, deformasjonen er alvorlig, og lasten kommer med en kort, tung puls i bunnen av slaget. Toggle-linkage-presser er bygget for akkurat denne profilen: en langsom, kraftig tilnærming, en kort pause som lar materialet fylle hulrommet, og en rask retur. Maskiner i denne klassen, slik som denne  BLKP-650 Høydeformasjon kaldsmiing Toggle Type Press Kraftig kaldsmiing vippepresse med 6500 kN kapasitet, 8 mm nominelt trykkslag, høystiv ramme og integrert ejektor for alvorlig deformasjonsarbeid. Se produkt → kaldsmiing med høy deformasjon, er utformet rundt balansert slaggeometri, som holder sleiden firkantet under de off-senter belastningene som smidde dyser genererer, og rundt en ramme som er stiv nok til å holde hulromsdimensjonene gjennom tusenvis av sykluser.
Batterihus og lignende kapslinger er lange, tynnveggede trukket deler produsert i svært store mengder. Prosessen er i hovedsak en krevende trekning med stram veggtykkelsestoleranse, grunne, men gjentatte formingsstadier og et hardt krav om at deler skal komme flatt og firkantet ut. Fordi delene ofte produseres av bred spole på automatiserte linjer, trenger pressen en bred seng, en stiv lukket eller tung åpen ramme, og evnen til å holde toleranse over hele sengens bredde i stedet for bare i midten. Spesialbygde maskiner som dette  BLPC2-160 høy-tonnasje åpen type dobbeltpunkt batteri Shell Press Åpen type dobbeltpunkts batteriskallpresse posisjonert for storskala batterikomponentforming og batteriskallapplikasjoner i høyvolumproduksjon. Se produkt → høytonnasje, ultrastabil batteriskallpress er konfigurert for den kombinasjonen av sengbredde, tonnasje og repeterbarhet.
Ikke alle jobber passer til et kompakt dyseområde. Brede paneler, apparatinnpakninger og lange strukturelle seksjoner trenger enten en bred seng eller en dyp hals som lar materialet passere ved siden av sklien. Deep-throat åpne presser eksisterer nettopp av denne grunn: de bytter ut noe stivhet for muligheten til å mate et stort ark gjennom siden av maskinen mens formen forblir montert på sengen.
Trykkvalg blir oftest feil når prosessen er definert etter at maskinen er kjøpt. Å jobbe i omvendt rekkefølge tar lengre tid på tilbudsstadiet og sparer måneder senere.
Rekkefølgen er viktig fordi hvert trinn begrenser det neste. En endring i tegnedybden, for eksempel, kan tvinge frem et lengre slag, som endrer lukkehøydekonvolutten, noe som kan tvinge en helt annen rammestørrelse. Frysing av prosessen fjerner først det meste av frem og tilbake.
Innkjøpsprisen for en presse er det minste antallet i levetidskostnaden. De større tallene er verktøy, energi, vedlikehold og ikke-planlagt nedetid, og de er påvirket av spesifikasjonsvalg gjort år tidligere.
Verktøyets levetid avhenger av innretting. Hver tiende av en millimeter med glidetilt eller rammeavbøyning fremstår som ujevn dyseklaring, og ujevn klaring betyr grader, kantslitasje, gnaging og sprukne slag. En press som er stiv nok for jobben vil ofte betale for forskjellen i rammekostnad gjennom forlenget levetid alene, spesielt på progressive dyser der en enkelt stasjonsfeil stopper hele linjen.
Energiforbruket domineres av svinghjulet og motorens størrelse. En presse med et overdimensjonert svinghjul gjenoppretter hastigheten raskere mellom slagene og trekker en jevnere strøm, mens en som kjører på grensen sykler motoren hardt og varmer opp kabinettet. På servopresser endres bildet: stasjonen trekker toppstrøm under formingen, så strømforsyningen, kablingen og ethvert energigjenvinningsarrangement fortjener oppmerksomhet på spesifikasjonsstadiet i stedet for ved igangkjøring.
Sikkerhetskrav er ikke omsettelige og stadig mer spesifikke. Mekanisk vakthold, låste porter, lysgardiner med demping for automatisk mating, tohåndskontroll for manuelle lastestasjoner og et bremseovervåkingssystem som verifiserer stoppytelse er normal grunnlinje. Tonnasjeovervåking og dysebeskyttelse er like viktig i praksis, fordi de gjør en langsom verktøysvikt til en stoppet maskin og en merknad i vedlikeholdsloggen.
To andre kostnader er rutinemessig undervurdert. Trykkluft brukes til motvekt, aktivering av clutch og pneumatiske puter, og lekkasjer i den kretsen viser seg som uregelmessig clutchrespons og glidende glidebalanse. Smøring er det andre: automatiske sirkulasjonssystemer med filtrering og trykkovervåking konverterer det som pleide å være en manuell daglig oppgave til et planlagt filterbytte, og de fanger opp en sviktende pumpe før den blir en skåregib.
En mekanisk presse er en robust maskin, men den slites på forutsigbare steder, og slitasjen er målbar lenge før den blir synlig i delene.
En presse som holdes på en tidsplan kan kjøre i flere tiår. Et presseløp til noe går i stykker tar vanligvis en terning, en produksjonsuke og et kundeforhold med seg. Forskjellen i kostnad mellom de to tilnærmingene er for det meste administrativ: en sjekkliste, et sett med toleranser og noen som er ansvarlig for å registrere tallene.
Det siste trinnet er å verifisere at maskinen som tilbys fortsatt vil være egnet om fem år, når delblandingen har endret seg og toleransene er strammet inn. Noen få kontroller dekker det meste av risikoen.
Leverandører med egen produksjon har en tendens til å svare på disse spørsmålene med tegninger og mål i stedet for med adjektiver. Bolun, for eksempel, bygger sitt pressesortiment rundt et produksjonssystem med full kjede som dekker design, produksjon av kjernekomponenter og sluttmontering, som er arrangementet som gjør et lastdiagram og et avbøyningstall meningsfylt i stedet for omtrentlig. Kjøpere som vurderer en leverandør av kraftpresse bør behandle muligheten til å produsere disse tallene på forespørsel som et første filter, lenge før prisen kommer inn i diskusjonen.
En kraftpresse er en enkel idé utført med uvanlig presisjon: lagre energi i en roterende masse, frigjør den gjennom en kobling som multipliserer kraften, og styr resultatet så nøyaktig at en dyse kan kutte, bøye eller trekke metall til en brøkdel av en millimeter, titusenvis av ganger om dagen. Alt som betyr noe i spesifikasjonen følger av den setningen.
Tonnasjen forteller deg taket. Kraftkurven forteller deg hvor i slaget du kan bruke den. Rammen forteller deg hvor mye av den forblir sentrert på terningen. Drivenheten forteller deg om bevegelsen er fast eller programmerbar. Puten, sengen og lukkehøyden forteller deg om verktøyet ditt vil passe og om det vil overleve.
Få de fem tingene riktig og pressen blir den minst interessante maskinen i anlegget, som er akkurat hva den burde være. Ta dem feil og det blir flaskehalsen hver samtale starter med.


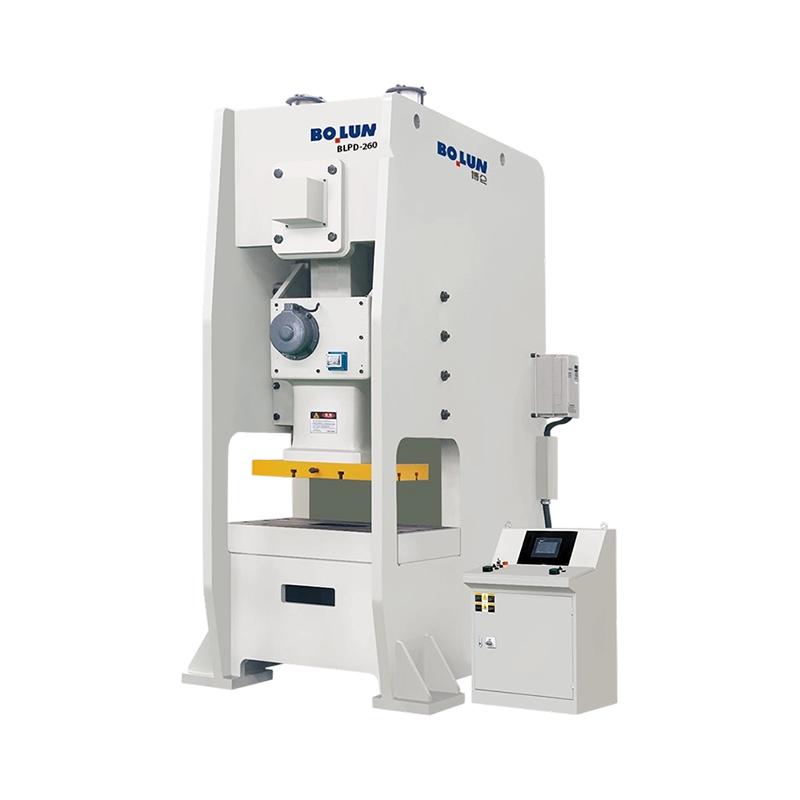
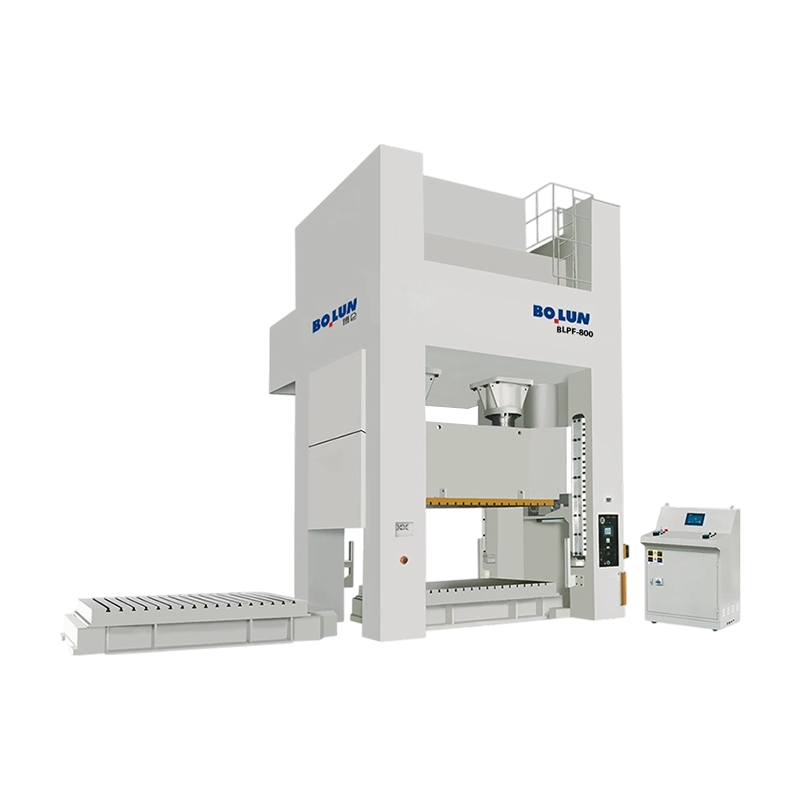
Sett en 160-tonns press med åpen ramme og en 160-tonns presse med lukket r...
Ettersom produksjonsindustrien beveger seg jevnt og trutt mot automatisering ...
En mellomstor festeprodusent sto nylig overfor et kjent problem: CNC dreie...
En kjøper som sammenligner en 45-tonns åpen presse for en brakettlinje mot...
To presser kan både bære et 200 tonns navneskilt og produsere svært forskj...
Innenfor metallforming, platefremstilling, blanking og stansing er pressemask...
Kontakt oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar å begynne?
Get in Touch

Nå!
ZHEJIANG BOLUN

