En innkjøpsingeniør som sammenligner et tilbud på 200 tonn hydraulisk presse med et tilbud på 200 tonn mekanisk kraftpress, finner ofte to forskjellige maskiner, to forskjellige kostnadsstrukturer og to forskjellige produksjonsløfter, selv når tonnasjetallet er identisk. Det skjer fordi "kraftpresse" vanligvis betyr en mekanisk presse drevet av et svinghjul, clutch, veivaksel, eksentrisk gir eller vippekobling, mens en hydraulisk presse bruker trykkolje i en sylinder for å generere kraft. Den praktiske forskjellen er ikke bare strømkilden. Det endrer hvordan kraften bygges gjennom slaget, hvor raskt sklien beveger seg, hvor enkelt kraften kan justeres, hva som skjer under en overbelastning, og hva slags verktøy og vedlikehold butikken må planlegge for.
Det korte svaret: velg en kraftpresse når høyvolum, repeterende stempling og forming trenger hastighet, repeterbarhet og lav pris per del. Velg en hydraulisk presse når prosessen trenger full slagkraft, justerbart trykk, lang hviletid, dyptrekking eller fleksibilitet med lavt volum. Hvis jobben trenger både programmerbar bevegelse og mekanisk hastighet, er en servokraftpresse midtveien. Resten av denne sammenligningen forklarer hvor disse forskjellene kommer fra og hvordan de påvirker reelle kjøpsbeslutninger.
På en mekanisk kraftpress dreier motoren et svinghjul som lagrer kinetisk energi. En clutch kobler den energien til en veivaksel, en eksentrisk aksel eller vippemekanisme, og sleiden beveger seg opp og ned på en fast mekanisk syklus. Kraften som er tilgjengelig ved lysbildet er ikke konstant. Den stiger når veivvinkelen nærmer seg nedre dødpunkt, der den mekaniske fordelen er størst. Det er grunnen til at en mekanisk presse vurdert til 200 tonn kan levere langt mindre enn 200 tonn ved midtslag, men når sin fulle vurdering nær bunnen av slaget.
Denne oppførselen er ideell for blanking, piercing, trimming, grunn forming og mange stemplingsoperasjoner fordi arbeidet skjer nær bunnen av dødpunktet, der pressen er sterkest. Den faste syklusen gjør den også rask og svært repeterbar. Når stemplet er satt og terningen er riktig, følger hvert slag nesten samme bevegelse. Avveiningen er begrenset fleksibilitet: å endre kraftkurven betyr vanligvis å endre maskinen, drivverket eller verktøyet.
En hydraulisk presse bygger kraft gjennom hydraulisk trykk som virker på et stempel eller ram. Pumpen, ventilen og sylindersystemet kan opprettholde trykket gjennom store deler av slaget, slik at kraften er nærmere konstant. Trykkinnstillingen kan ofte justeres med en avlastningsventil eller proporsjonal kontroll, og sleiden kan ligge under belastning i en innstilt tid. Det gjør hydrauliske presser nyttige for dyptrekking, kompresjonsstøping, mynting, retting og prosesser der materialet må holdes under trykk i stedet for å slå på ett enkelt punkt.
Slagkontroll er en av de tydeligste forskjellene. En mekanisk presse har en slaglengde fastsatt av krankaradius eller eksentrisk geometri. Den nederste dødpunktsposisjonen kan justeres på enkelte design, men den grunnleggende bevegelsesprofilen angis av stasjonen. En hydraulisk presse kan bygges med et mye lengre, justerbart slag, og sylinderhastigheten og trykket kan endres for forskjellige delprogrammer. Denne fleksibiliteten er verdifull når en butikk kjører flere jobber på én maskin eller når en dyp del trenger sakte forming og trykkhold.
Servopresser er ikke hydrauliske maskiner, men de utvisker de gamle kategoriene. Fordi servomotoren kan reversere, sette på pause eller bremse stempelet i valgte posisjoner, kan en servokraftpresse lage en bevegelseskurve for tegning eller forming uten energitap fra et hydraulisk system. For en butikk som trenger hydraulisk-lignende prosesskontroll ved mekanisk pressehastighet, er en lukket ramme dobbeltpunkts servopresse ofte det mer produktive valget.
Hastighet er der mekaniske kraftpress vanligvis vinner. En mekanisk presse kan kjøre med høye slag per minutt, med rask tilnærming, arbeids- og returdeler av syklusen. Hydrauliske presser er generelt tregere fordi olje må pumpes og ventileres gjennom systemet, og stemplet kan trenge kontrollert akselerasjon og retardasjon. For en høyvolumsstemplingslinje som produserer millioner av små deler, påvirker denne hastighetsforskjellen direkte arbeidskostnad, maskinantall og gulvplass.
Hydraulisk pressees can still be productive in low-volume or high-mix work because setup and force adjustment may be faster. They also handle long dwell times that would be difficult or impossible on a standard mechanical press. The table below summarizes the practical trade-offs buyers should compare before requesting a final quotation.
| Variabel | Hydraulisk presse | Power press |
|---|---|---|
| Tving kilde | Hydraulikkvæske under trykk | Mekanisk svinghjul, clutch, sveiv, eksentrisk gir eller vippe |
| Tving over slag | Nær konstant; justerbar | Varierer med sveivvinkel; topp nær nederste dødpunkt |
| Slagkontroll | Justerbar, ofte programmerbar | Festes med sveiv eller eksentrisk; servo tillater programmerbar kurve |
| Hastighet | Langsommere, spesielt tilnærming og retur | Raske, repeterbare, høye slag per minutt |
| Overbelastningsbeskyttelse | Avlastningsventil og trykkgrense | Hydraulisk overbelastning, skjærstift eller clutchglidning |
| Typisk passform | Dyptrekking, lavt volum, full slagkraft, forsøk | Blanking, stempling, forming, høyvolumproduksjon |
Overbelastningsadferd er viktig når en terning er feiljustert eller en blank er dobbeltstablet. En hydraulisk presse kan begrense kraften gjennom en avlastningsventil, slik at systemet stopper eller går forbi før rammen og verktøyet ser en ødeleggende pigg. En mekanisk presse trenger en annen beskyttelsesstrategi, for eksempel en hydraulisk overbelastningssylinder, skjærstift eller clutchslip. Disse systemene fungerer, men de kan kreve inspeksjon og tilbakestilling etter en hendelse.
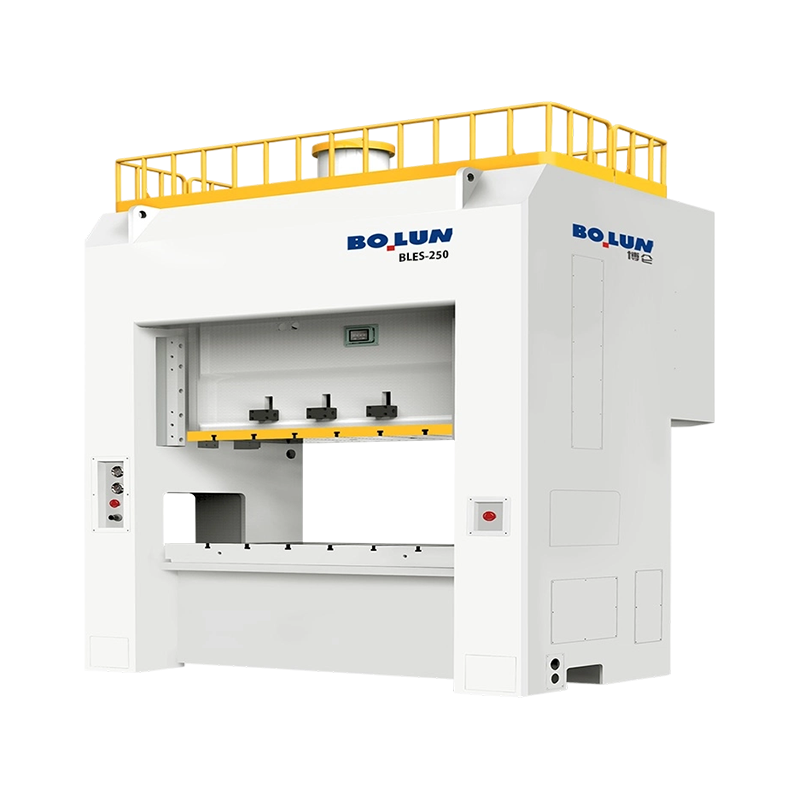 BLES-250 Closed-Frame Double-Point Servo Press for dyptegning Lukket ramme dobbeltpunkts servopresse med 2500 kN kapasitet, 25 200 J energi, og stabil lastfordeling for store presisjonsstempling og dyptrekkingsarbeid. Se produkt →
Verktøy og nøyaktighet er også forskjellig. Mekaniske presser er kjent for utmerket repeterbarhet på bunnen av dødpunktene, som støtter jevn deltykkelse ved blanking og preging. Hydrauliske presser kan være svært nøyaktige med lukket sløyfekontroll, men oljetemperatur, ventilrespons og trykkstabilitet må styres. For dyptrekking har den hydrauliske pressen ofte en fordel fordi den kan holde trykket mens materialet flyter. For høyhastighetsstempling har den mekaniske pressen vanligvis fordelen fordi syklusen er rask og kraftkurven er forutsigbar.
De fleste kjøpsfeil skjer når en butikk sammenligner tonnasje alene. En 300-tonns hydraulisk presse og en 300-tonns mekanisk presse er ikke utskiftbare bare fordi tallene stemmer overens. Riktig match avhenger av prosessenergien, slagposisjonen der arbeidet utføres, nødvendig opphold og produksjonshastigheten. Generelt ser applikasjonskartet slik ut:
Startpris er kun ett tall på tilbudet. En mekanisk kraftpresse har vanligvis et enklere drivverk og lavere kostnad per slag ved høyt volum, men den trenger et robust fundament, nøye vedlikehold av clutch og bremser, og riktig dysebeskyttelse. En hydraulisk presse kan koste mer å kjøre fordi pumpen og kjølesystemet bruker energi selv mellom slagene, og oljerenslighet, filtrering og tetningstilstand blir rutinemessige bekymringer. Den mekaniske pressen vinner ofte på energi per del i kontinuerlig produksjon; den hydrauliske pressen vinner ofte på fleksibilitet per del i høyblandingsarbeid.
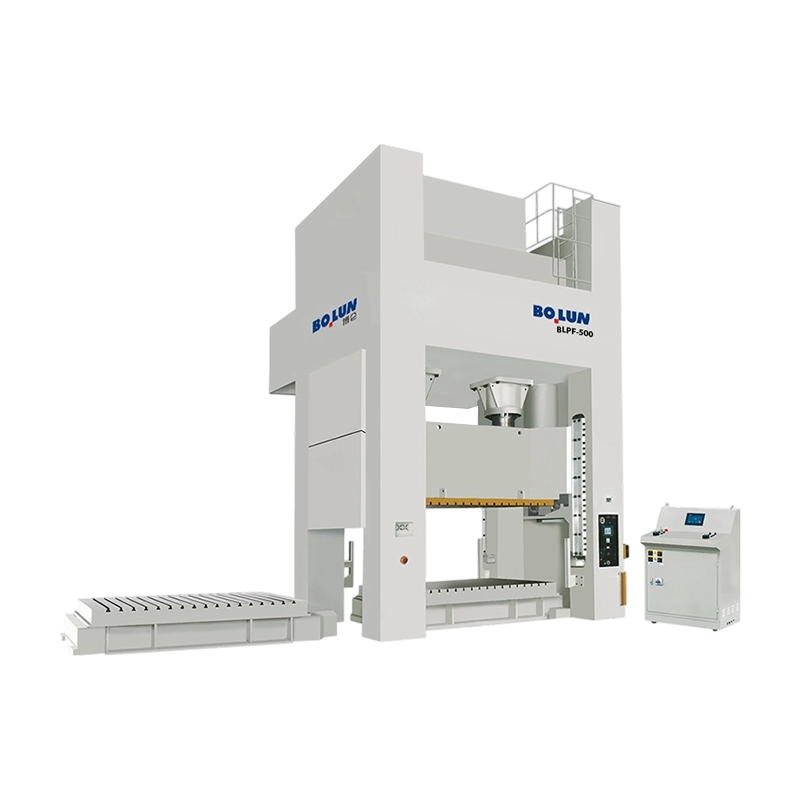 BLPF-500 bredseng lukket dobbeltpunkt eksentrisk girpress Bred-bed lukket type dobbeltpunkts eksentrisk girpresse med 5000 kN kapasitet og 3300 x 1300 mm bord for store progressive dyser og plateproduksjon. Se produkt →
Gulv-til-gulv-tid er en annen praktisk faktor. En mekanisk presse med automatisk mating, en spolelinje og hurtig dyseskift kan gi svært høy ytelse med få operatører. En hydraulisk presse kan trenge lengre syklustider, men den kan utføre jobber som krever flere mekaniske presser eller spesielle putesystemer. Beslutningen bør være basert på delfamilien, årlig volum, byttefrekvens og ferdighetsnivået til vedlikeholdsteamet.
Start med prosessen, ikke maskinkategorien. Skriv ned materialet, tykkelsen, delstørrelsen, nødvendig kraft på hvert trinn av slaget, slaglengde, slag per minutt, oppholdstid og formvekt. Spør deretter om kraften må være konstant gjennom slaget eller konsentrert nær nederste dødpunkt. Hvis svaret er konstant kraft, er en hydraulisk presse vanligvis den naturlige tilpasningen. Hvis svaret er toppkraft nær bunnen med høy hastighet, er en mekanisk kraftpress vanligvis den beste investeringen. Hvis svaret endres etter jobb, kan en servopresse tilby det bredeste prosessvinduet.
 BLKP-650 kaldsmiingskraftpresse av vippetype Kaldsmipresse av vippetype med kapasitet på 6500 kN, integrert utkaster og ramme med høy stivhet for tykke komponenter som trenger stabil deformasjon og kontrollert forming. Se produkt →
Sjekk også strukturen som bærer kraften. Presser av åpen type gir god tilgang for store eller vanskelige deler, mens presser med lukket ramme motstår nedbøyning og holder dyseområdet mer stabilt under tung belastning. For kald smiing velges ofte mekaniske presser av vippetype fordi leddet multipliserer kraften nær bunnen av slaget og gir en mekanisk fordel som hydrauliske systemer kan slite med å matche med samme syklushastighet. For et bredere rammeverk om rammestiler og deres produksjonsimplikasjoner, se dette kraftpressguide av åpen type vs lukket type .
De viktigste forskjellene mellom en hydraulisk presse og en kraftpresse kommer ned til kraftgenerering, slagkontroll, hastighet, overbelastningsatferd og prosesstilpasning. En kraftpresse bruker lagret mekanisk energi og en fast eller programmerbar mekanisk syklus for å levere høy hastighet og repeterbarhet, med maksimal kraft nær bunnens dødpunkt. En hydraulisk presse bruker væsketrykk for å levere justerbar, nesten konstant kraft gjennom slaget, med mer fleksibilitet, men generelt lavere syklushastigheter. Ingen av dem er universelt bedre. Det riktige valget er det som samsvarer med kraftkurven, dwell-, volum- og verktøykravene til delene du faktisk kjører.


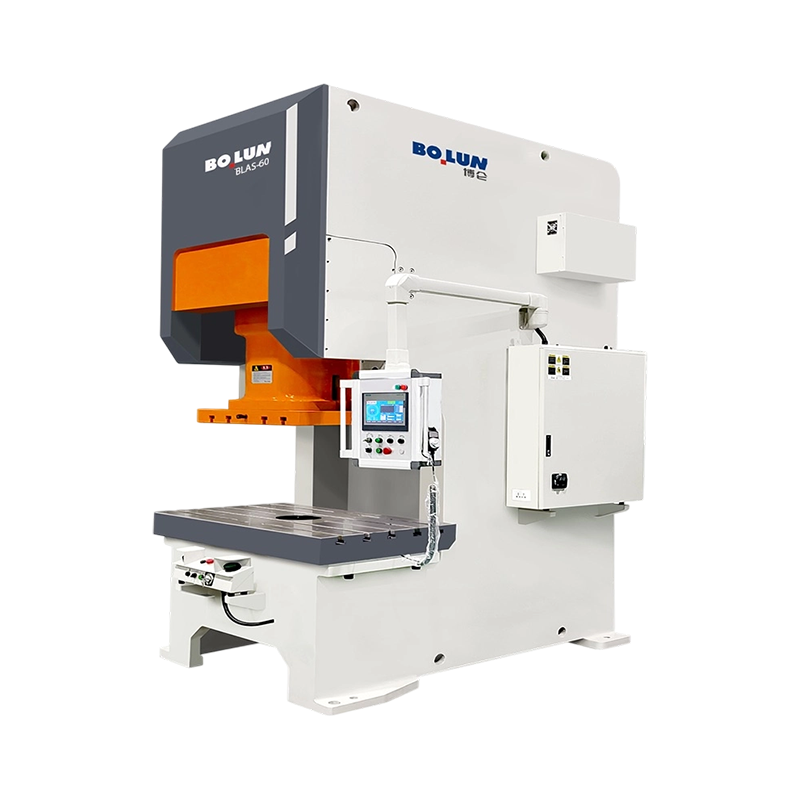
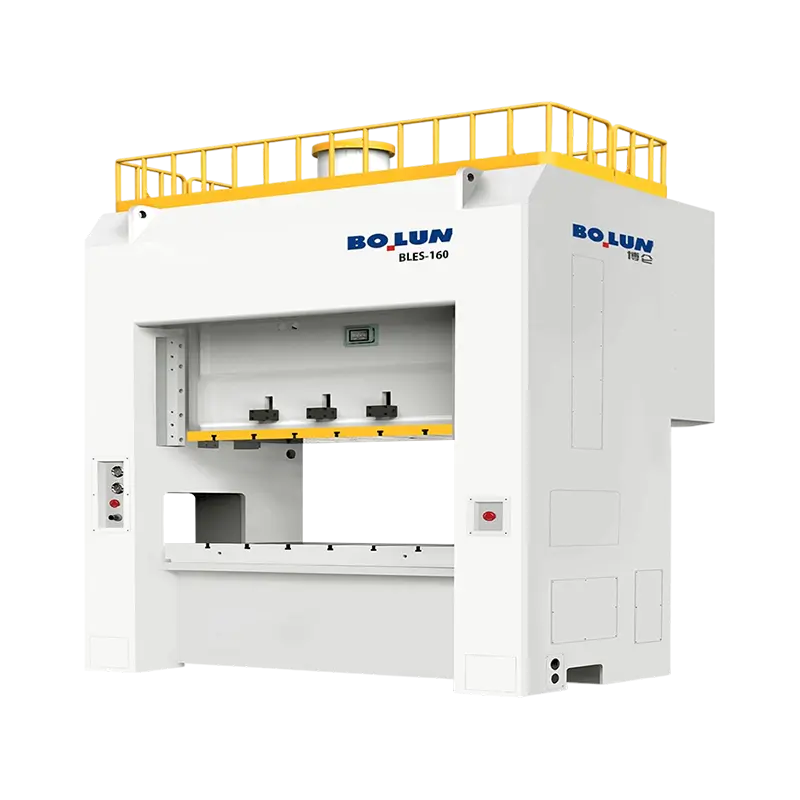
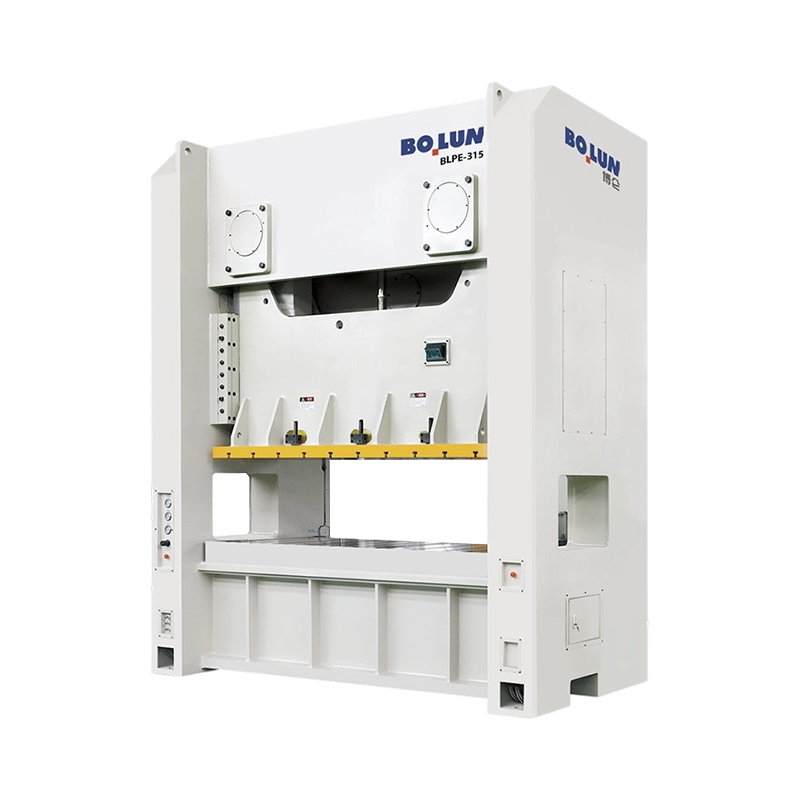
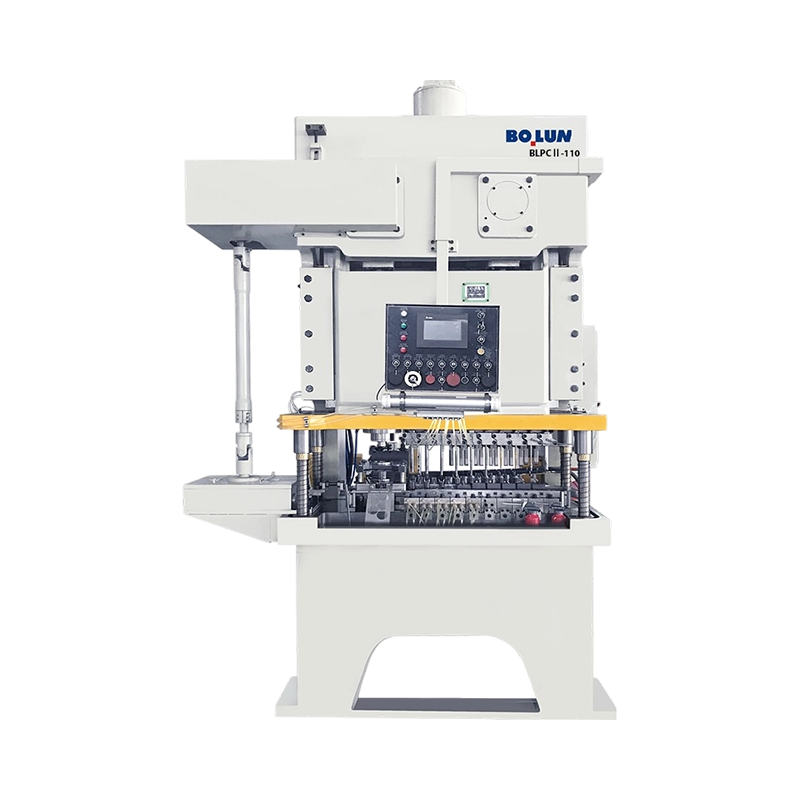
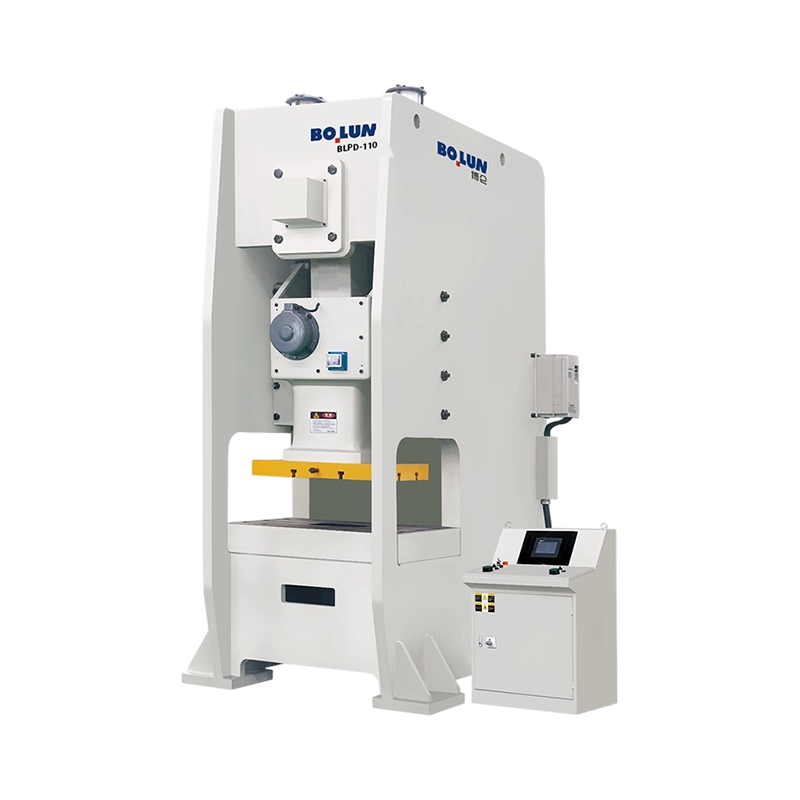
Kraftpressemaskiner er klassifisert på to hovedmåter: etter ramme...
Det korte svaret: Hvilken rammetype passer til arbeidet ditt An ...
En presse er ikke én maskinkategori. Det er en familie av metallformende m...
En festefabrikk i Taizhou mottar en forespørsel fra en billeverandør: 8 mi...
En produksjonsleder ved en mellomstor metallkomponentfabrikk sto nylig ove...
Kontakt oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar å begynne?
Get in Touch

Nå!
ZHEJIANG BOLUN

