Kraftpressemaskiner er klassifisert på to hovedmåter: etter rammekonstruksjon, som skiller dem inn i Åpne Type Power Press Machines og Lukket Type Power Press Machines, og etter drivmekanisme, som skiller dem inn i mekaniske pressemaskiner, hydrauliske presser og pneumatiske presser. Innenfor kategorien mekanisk press spesifikt er maskiner videre delt inn etter hvordan stempelet drives, inkludert veivdrevet, eksentrisk drevet, knekkledd, knekke- og skruetypedesign, og etter hvor mange koblingspunkter som støtter stempelet, alt fra enkeltpunktspresser som brukes til lettere arbeid til firepunktspresser som brukes til store, tunge paneler.
For de fleste kjøpere kommer den praktiske avgjørelsen ned til to spørsmål besvart i rekkefølge. For det første trenger applikasjonen tilgjengeligheten og de lavere kostnadene til en åpen type kraftpressemaskin, eller stivheten og presisjonen til en lukket type kraftpressemaskin. For det andre, uansett hvilken rammetype som passer til jobben, hvilken tonnasje, slaglengde og punktkonfigurasjon samsvarer med den spesifikke delen som produseres. Resten av denne veiledningen går gjennom alle hovedklassifiseringer av kraftpressemaskiner, sammenligner åpne og lukkede rammedesign direkte med ekte driftsdata, forklarer drivmekanismer og punktkonfigurasjoner i detalj, og dekker sikkerhet og vedlikeholdspraksis som holder en presse i drift i årevis.
A kraftpressemaskin er industrielt utstyr som påfører kontrollert mekanisk kraft gjennom en bevegelig stempel for å forme, kutte, stanse eller forme metallplater og andre materialer plassert mellom stempelet og en fast seng. I motsetning til en manuelt betjent presse, bruker en kraftpressemaskin et motordrevet system, oftest et svinghjul og veivakselarrangement, for å lagre og levere energien som trengs for hvert slag, noe som tillater mye høyere kraftutgang og langt raskere syklustider enn manuell drift kan oppnå.
I en typisk mekanisk kraftpresse roterer en elektrisk motor kontinuerlig et svinghjul og lagrer rotasjonsenergi. Når operatøren utløser et slag, kobles en clutch inn og kobler det spinnende svinghjulet til en veivaksel eller eksentrisk aksel. Når akselen roterer, konverterer den rotasjonsbevegelsen til den lineære opp- og nedbevegelsen av stemplet gjennom en koblingsstang, og leverer et utbrudd av lagret energi til arbeidsstykket i bunnen av slaget, nøyaktig når verktøyet kommer i kontakt med materialet.
Svinghjulet er sentralt for hvordan en mekanisk kraftpresse oppnår høy kraftutgang fra en relativt beskjeden motor. I stedet for å kreve en motor kraftig nok til å levere toppkraft øyeblikkelig, akkumulerer svinghjulet energi kontinuerlig mellom slagene og frigjør den i en kort, kraftig støt under selve arbeidsdelen av slaget, slik at en relativt liten motor kan drive en presse som er i stand til tonnasje som langt overstiger hva motoren alene kunne produsere på en vedvarende basis.
Et enkelt trykk beveger seg gjennom flere distinkte faser som operatører og prosessingeniører refererer til når de feilsøker eller optimaliserer en stemplingsoperasjon. Tilnærmingsfasen bringer stemplet ned fra øvre dødpunkt mot arbeidsstykket med minimal motstand. Arbeidsfasen begynner i det øyeblikket verktøyet kommer i kontakt med materiale, og forbruker mesteparten av svinghjulets lagrede energi når selve kuttingen eller formingen finner sted. Returfasen fører deretter stempelet tilbake til øvre dødpunkt, og klargjør pressen for neste syklus. Å forstå hvor i denne sekvensen en gitt operasjon gir topp etterspørsel, hjelper til med å forklare hvorfor visse drivmekanismer, for eksempel knokeledd- eller vippekonstruksjoner, passer spesifikke operasjoner bedre enn en standard sveivdrift, siden hver mekanisme former denne syklusen annerledes for å matche et bestemt prosessbehov.
Kraftpressemaskiner brukes på tvers av metallproduksjon, produksjon av bilkomponenter, produksjon av apparater, produksjon av elektriske kabinetter og utallige andre industrier som krever repeterbare, høyvolums platemetalloperasjoner som blanking, piercing, bøying, tegning og mynting, noe som gjør denne utstyrskategorien til en av de mest utbredte klasser av industriell maskineri.
Før du begrenser til rammetype, hjelper det å plassere mekanisk pressemaskin innenfor det bredere landskapet av pressdrivteknologier, siden hver drivtype passer til en annen produksjonsprofil.
| Faktor | Mekanisk presse | Hydraulisk presse | Pneumatisk presse |
|---|---|---|---|
| Syklushastighet | Raske, høye slag per minutt | Langsommere, kontrollert ramhastighet | Veldig rask for lett arbeid |
| Tving konsistens gjennom slag | Varierer gjennom slaget | Konstant full kraft gjennom hele slaget | Konstant, men begrenset kraft |
| Typisk tonnasjeområde | Moderat til veldig høyt | Bredt utvalg, inkludert svært høy tonnasje | Lav til moderat |
| Best egnet operasjoner | Blanking, piercing, høyvolumsstempling | Dyptegning, danner tykt materiale | Lett montering, små deler danner |
En mekanisk pressemaskin er generelt det foretrukne valget når syklushastighet og repeterbart høyt volum betyr mer enn justerbar kraftkontroll , som er grunnen til at mekaniske presser dominerer høyhastighetsstemplingslinjer i bil- og apparatproduksjon, mens hydrauliske presser fortsatt foretrekkes for dyptrekking og forming av tykt materiale der kontrollert, konstant kraft gjennom hele slaget gir bedre resultater.
Pneumatiske presser opptar en mindre, men distinkt nisje, vanligvis reservert for lette bruksområder som montering av små deler, lett stempling eller presspasningsoperasjoner der kreftene som er involvert forblir beskjedne og ekstremt høy syklushastighet betyr mer enn råtonnasjekapasitet. Anleggene velger sjelden mellom alle tre drivtypene for en enkelt applikasjon, siden den nødvendige tonnasjen og driftstypen typisk begrenser det praktiske valget til én klar kategori før rammekonstruksjon i det hele tatt kommer inn i avgjørelsen.
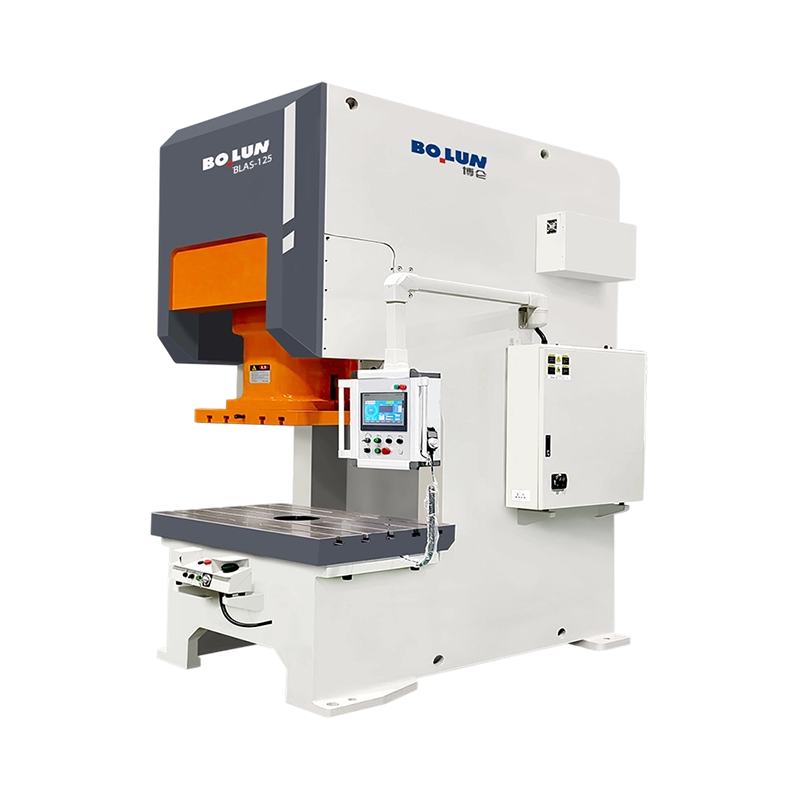
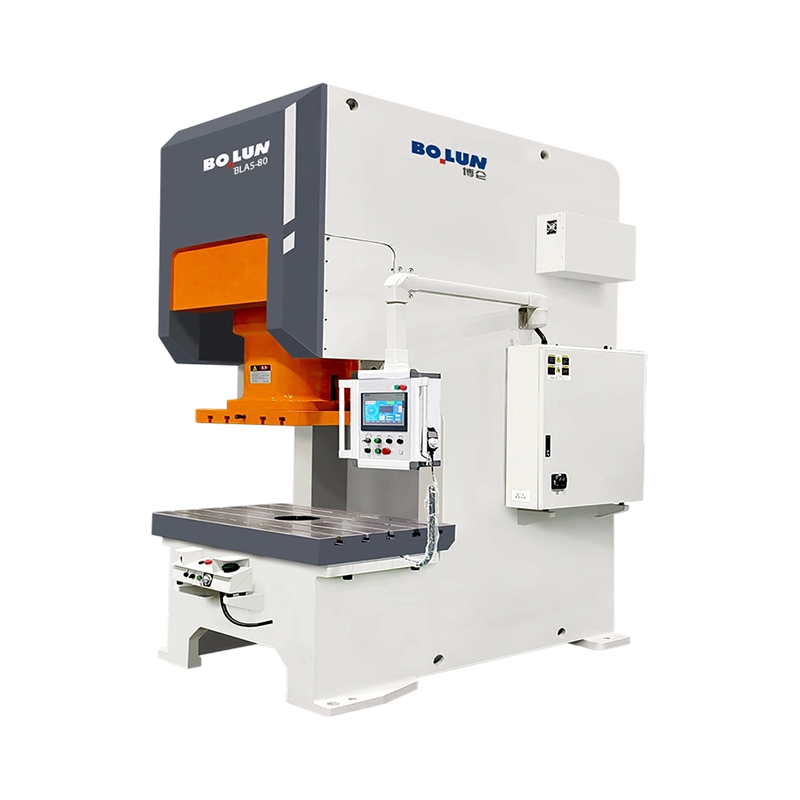
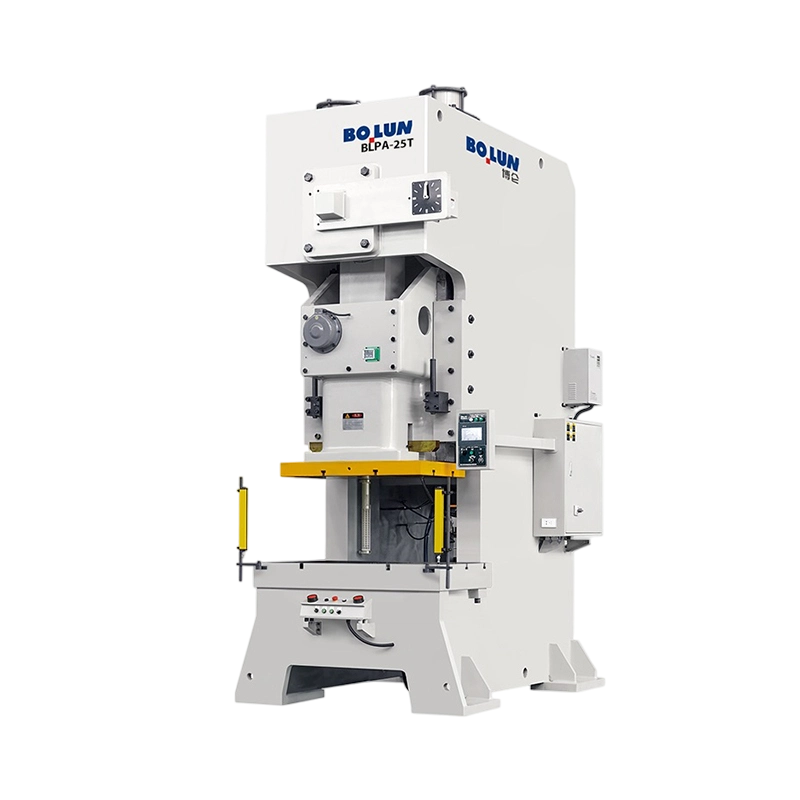
An Åpne Type Power Press Machine , noen ganger kalt en C-ramme- eller gaprammepresse, bruker en ramme formet som bokstaven C, åpen på tre sider rundt arbeidsområdet mellom rammen og sengen.
Den åpne C-formede rammen gjør at fronten og begge sider av arbeidsområdet er tilgjengelige, noe som er den avgjørende praktiske fordelen med denne designen. Materiale kan mates fra fronten eller begge sider, dysene kan skiftes med relativt enkel tilgang, og operatører eller automatiserte fôringssystemer har fri sikt og fysisk tilgang til arbeidsområdet under hele operasjonen.
Selv om den åpne rammedesignen er svært tilgjengelig, er den iboende mindre stiv enn en helt lukket ramme, siden C-formen tillater en liten mengde rammeavbøyning under belastning, spesielt ved høyere tonnasjer eller når belastningen påføres utenfor arbeidsområdet. Av denne grunn er en kraftpressemaskin av åpen type generelt best egnet for arbeid med lett og middels tonnasje, vanligvis opp til omtrent 250 tonn, der tilgjengelighetsfordelen oppveier den beskjedne presisjonsavveiningen.
Utover ubehandlet tilgjengelighet under normal drift, tillater den åpne C-formede rammen til en kraftpressemaskin av åpen type vanligvis raskere dysebytte enn en tilsvarende lukket ramme, siden teknikere kan nærme seg dyserommet fra tre retninger i stedet for å være begrenset til en enkelt frontåpning. For butikker som kjører mange forskjellige deler gjennom samme presse på en roterende tidsplan, kan denne overgangstidsfordelen på en meningsfylt måte øke den totale utstyrsutnyttelsen på tvers av et arbeidsskift, og ofte utgjøre forskjellen mellom å møte en stram leveringsplan og å falle på etterskudd.
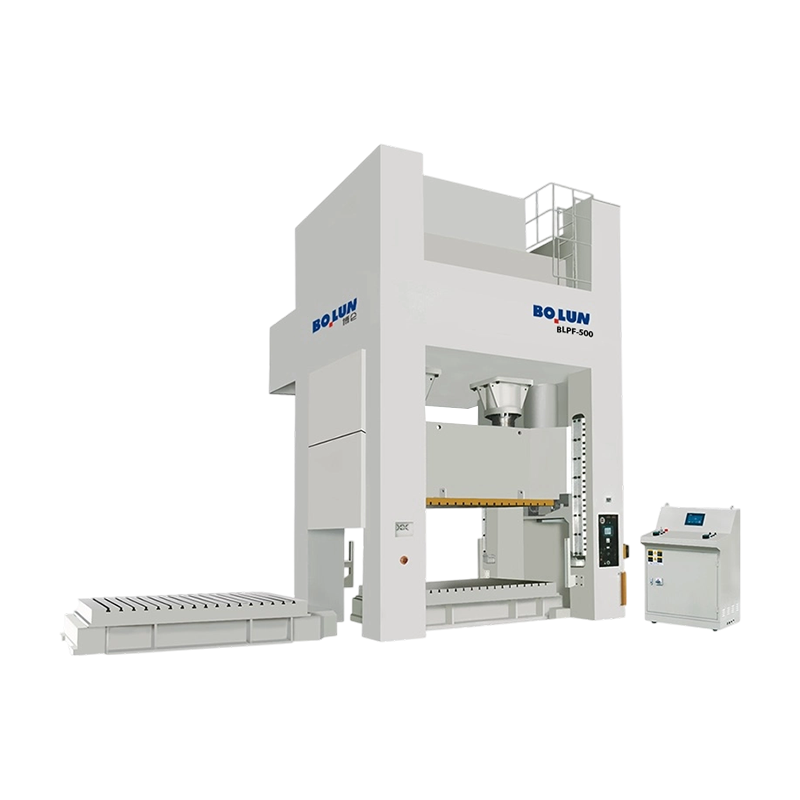
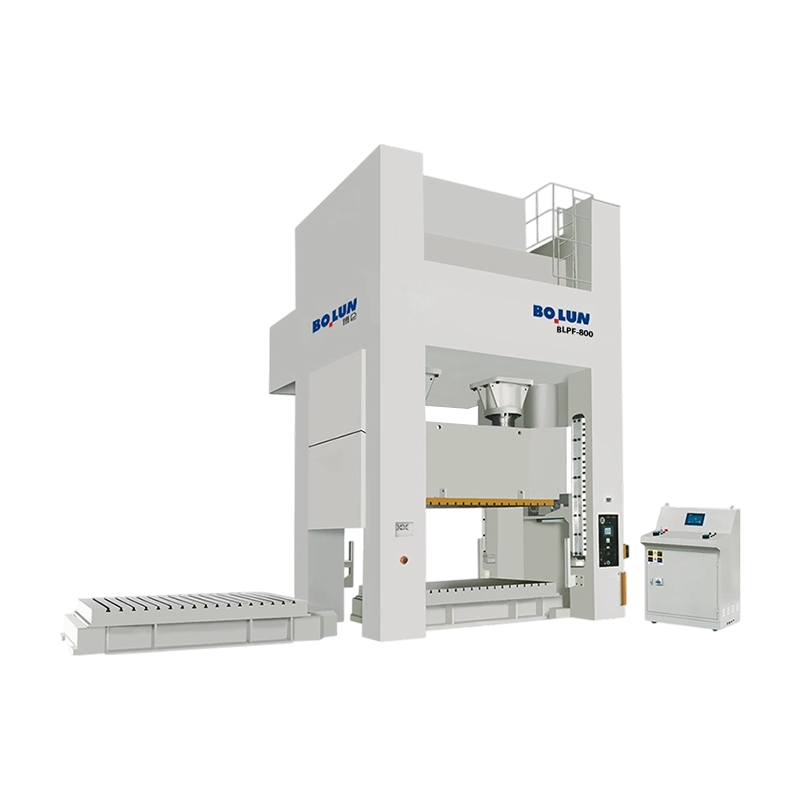
A Lukket Type Power Press Machine , ofte kalt en rett sidepresse eller H-rammepresse, bruker en ramme med sammenkoblede konstruksjonselementer på begge sider av arbeidsområdet, og danner en fullstendig lukket lastbane rundt stempelet.
Fordi rammen danner en komplett belastningsbane på begge sider i stedet for en åpen C-form, motstår en lukket type kraftpressemaskin langt mer effektivt avbøyning under tung eller utenfor senterbelastning. Denne ekstra stivheten oversetter direkte til bedre ramparallellitet og mer konsistent verktøykontakt over hele arbeidsområdet, noe som betyr mye for presisjonsstempling og formingsarbeid med store paneler.
Lukket rammekonstruksjon støtter betydelig høyere tonnasjeklassifisering enn åpne rammekonstruksjoner, med mange lukkede presser vurdert til langt over 500 tonn og store bilkarosseripanelpresser som når flere tusen tonn. Den forbedrede stivheten til en lukket rammedesign oversetter vanligvis til strammere dimensjonstoleranser på ferdige deler , som er grunnen til høypresisjonsstempling og stort panelarbeid konsekvent favoriserer lukket type konstruksjon fremfor åpne type alternativer.
Presser av lukket type bruker vanligvis mer omfattende glideføringssystemer enn ekvivalenter av åpen type, og bruker ofte styreflater på alle fire hjørner av stemplet i stedet for et enklere topunktsføringsarrangement. Denne mer omfattende styringen bidrar ytterligere til presisjonsfordelen ved lukket rammekonstruksjon, siden den begrenser rambevegelsen til en konsistent vertikal bane selv når dysekreftene ikke er perfekt sentrert innenfor arbeidsområdet, et scenario som skjer rutinemessig i ekte produksjon selv med godt designet verktøy.
Tabellen nedenfor plasserer de viktigste forskjellene mellom de to rammetypene side ved side for direkte sammenligning.
| Faktor | Åpne Type Power Press Machine | Lukket Type Power Press Machine |
|---|---|---|
| Rammeform | C-formet, åpen på tre sider | Helt lukket lastebane på begge sider |
| Tilgjengelighet | Utmerket, åpen front og sider | Begrenset til kun frontåpning |
| Rammestivhet | Moderat, noe nedbøyning under belastning | Høy, minimal nedbøyning under belastning |
| Typisk tonnasjeområde | Opp til omtrent 250 tonn | 250 tonn opp til flere tusen tonn |
| Presisjon og repeterbarhet | Bra for generelt stemplingsarbeid | Overlegen for arbeid med stram toleranse |
| Relativ utstyrskostnad | Lavere | Høyere |
Ingen av rammetypene er universelt bedre, siden det riktige valget helt og holdent avhenger av delstørrelse, nødvendig toleranse, tonnasje og hvor ofte matrisene må endres under produksjon, et beslutningsrammeverk som dekkes mer detaljert senere i denne veiledningen.
Utover rammekonstruksjon, er mekaniske kraftpresser ytterligere kategorisert av den spesifikke mekanismen som brukes til å konvertere svinghjulsenergi til rambevegelse, og hver drivtype produserer en distinkt kraft- og hastighetsprofil gjennom slaget.
Den vanligste mekaniske pressdesignen, ved hjelp av en veivaksel for å konvertere roterende bevegelse til lineær rambevegelse. Vevpresser tilbyr en enkel, pålitelig design som er godt egnet til generell blanking, piercing og formingsarbeid.
Bruker en eksentrisk aksel i stedet for en ekte veivaksel, noe som ofte tillater en mer kompakt rammedesign for en gitt slaglengde, vanligvis brukt i presser med liten til middels tonnasje.
Bruker en knokeleddforbindelse som multipliserer kraften dramatisk nær bunnen av slaget, noe som gjør denne designen godt egnet for preging, dimensjonering og presisjonsformingsoperasjoner som krever svært høy kraft over en kort arbeidsavstand.
I prinsippet likner en knokeleddpresse, ved å bruke en vippekobling for å generere høy kraft med en kontrollert, oppholdslignende bevegelse nær bunnens dødpunkt, foretrukket for operasjoner som krever utvidet kontakttid under belastning.
Bruker en roterende skruemekanisme drevet av et svinghjul eller motor for å drive stemplet, og tilbyr energibegrenset i stedet for slagbegrenset drift, vanligvis brukt i smiing og myntingsapplikasjoner der kontrollert slagenergi betyr mer enn fast slaggeometri.
Bruker en multilink-mekanisme for å modifisere stempens hastighetsprofil gjennom slaget, og produserer ofte en langsommere tilnærmingshastighet og forlenget opphold i bunnen av slaget, nyttig for dyptrekkingsoperasjoner som er følsomme for ramhastighet.
Å velge riktig drivmekanisme starter med å identifisere hva prosessen faktisk krever av ramsens bevegelsesprofil. Operasjoner som krever rask, enkel skjæring drar nytte av standard sveiv eller eksentriske drivverk, siden disse designene gir en grei, forutsigbar bevegelse ved høye syklushastigheter. Operasjoner som krever ekstrem kraft konsentrert nær bunnens dødpunkt, for eksempel å sette inn fine detaljer i en deloverflate, drar nytte av knokeledd- eller vippedesign spesielt på grunn av hvordan disse mekanismene multipliserer kraften gjennom koblingsgeometrien. Å matche drivmekanismen til prosessbehovet, i stedet for å standardisere en standard sveivpresse for hver applikasjon, forbedrer ofte både delens kvalitet og verktøyets levetid, og kan på en meningsfylt måte redusere skraphastigheten på prosesser der krafttiming gjennom slaget direkte påvirker den ferdige delen.
Større kraftpressemaskiner klassifiseres også etter hvor mange tilkoblingspunkter, det vil si individuelle veivaksler eller eksentriske koblinger, som støtter og driver stempelet, noe som direkte påvirker lastfordelingen over brede arbeidsområder.
En enkeltpunktpresse bruker én sentral drivforbindelse til stempelet, som er den enkleste og vanligste konfigurasjonen for små til mellomstore presser som håndterer deler som passer komfortabelt innenfor et kompakt arbeidsområde uten å kreve støtte over et uvanlig stort spenn.
En dobbeltpunktpresse bruker to drivforbindelser plassert på tvers av bredden på stempelet, og fordeler belastningen jevnere over bredere arbeidsområder og reduserer risikoen for stempeltilt når kraft påføres utenfor midten i et større dyserom.
En firepunktspresse bruker fire drivforbindelser, en nær hvert hjørne av sylinderen, og gir den mest jevne lastfordelingen som er tilgjengelig, og gjør denne konfigurasjonen til standardvalget for svært store panelstemplingsapplikasjoner, for eksempel bilkarosseripaneler, der det å opprettholde konsistent parallellitet over et stort arbeidsområde er avgjørende for delens kvalitet.
Etter hvert som arbeidsområdet øker, øker risikoen for ujevn kraftfordeling og ramtilt proporsjonalt, og det er nettopp grunnen til at større lukkede presser vanligvis bruker dobbelt- eller firepunktskonfigurasjoner i stedet for en enkelt sentralstasjon. Matching av poengtelling til delstørrelse og tonnasje er en av de viktigste spesifikasjonsavgjørelsene når du velger en storformatpresse.
Mens ekstra drivpunkter forbedrer lastfordelingen, legger de også til mekanisk kompleksitet, siden hvert ekstra koplingspunkt krever sin egen nøyaktig synkroniserte drivkobling knyttet til et felles svinghjul og clutchsystem. Denne ekstra kompleksiteten øker generelt både de innledende utstyrskostnadene og de løpende vedlikeholdskravene sammenlignet med en enklere enkeltpunktsdesign, og det er grunnen til at antall poeng bør matches med faktiske krav til delstørrelse i stedet for å velges som en standard oppgradering uavhengig av applikasjon, siden å betale for synkroniseringskompleksitet som det faktiske produksjonsbehovet ikke krever, sjelden forbedrer den totale avkastningen på utstyrsinvesteringen.
Lagrer rotasjonsenergi fra drivmotoren kontinuerlig, og frigjør den i et konsentrert støt under hvert arbeidsslag for å levere kraft langt utover det motoren alene kunne tåle.
Kobler svinghjulet til veivakselen for å starte et slag og stopper stempelbevegelsen umiddelbart når slaget er fullført, en kritisk sikkerhets- og kontrollkomponent på hver kraftpressemaskin.
Konverterer svinghjulets roterende bevegelse til den lineære frem- og tilbakegående bevegelsen til stempelet, med akselgeometri som direkte bestemmer slaglengde og stempelhastighetsprofil.
Den bevegelige komponenten som bærer den øvre dysen og leverer kraft til arbeidsstykket, ledet nøyaktig innenfor rammen for å opprettholde konsistent innretting med det faste laget gjennom hvert slag.
Den faste nedre strukturen som støtter den nedre dysen, konstruert for å tåle gjentatt støtbelastning samtidig som den opprettholder nøyaktig innretting med stempelet over maskinens levetid.
Moderne kraftpressemaskiner inkluderer programmerbare kontroller som styrer slaghastighet, sikkerhetslåser og driftsovervåking, i økende grad integrert med automatiserte mate- og delhåndteringssystemer på høyvolumslinjer.
Hver og en av disse komponentene er avhengig av at de andre fungerer korrekt for at pressen skal fungere sikkert og produsere konsistente deler. Et perfekt vedlikeholdt svinghjul og veivaksel kan ikke kompensere for en slitt clutch- og bremseenhet som ikke klarer å stoppe stempelet på en pålitelig måte, og et nøyaktig justert stempelstyresystem gir liten fordel hvis bunnen og støtteplaten har skiftet ut av justering over år med mye bruk. Å evaluere et pressekjøp, eller planlegge et vedlikeholdsprogram for en eksisterende maskin, betyr å vurdere hele systemet i stedet for en enkelt komponent isolert.
Fasiliteter som velger en kraftpressemaskin bør veie ikke bare gjeldende delkrav, men rimelige forventede fremtidige produksjonsbehov, siden oppgradering av tonnasje eller rammetype senere betyr vanligvis å kjøpe en helt ny maskin i stedet for å modifisere en eksisterende. Å spesifisere moderat tilleggskapasitet utover umiddelbare krav, der budsjettet tillater det, viser seg ofte mer kostnadseffektivt over utstyrets levetid enn å gjentatte ganger vokse ut av påfølgende underdimensjonerte presser, spesielt for voksende operasjoner som forventer at delens kompleksitet eller volum vil øke innen få år etter det første kjøpet.
Selve pressen er bare halvparten av en funksjonell stemplingsoperasjon, siden formen bestemmer den faktiske formen, kuttehandlingen eller formingsresultatet som brukes på materialet, og formdesignen må være i samsvar med den valgte pressetypen.
Progressive dyser utfører flere operasjoner i rekkefølge ettersom båndmaterialet går gjennom flere stasjoner innenfor et enkelt dysesett, og denne tilnærmingen passer spesielt godt sammen med høyhastighetspresser av åpen type som kjører kontinuerlig spolemating, siden kombinasjonen maksimerer ytelsen for deler som krever flere formings- eller kuttetrinn.
Overføringsdyser flytter individuelle emner eller deler mellom stasjoner ved å bruke et mekanisk overføringssystem i stedet for en kontinuerlig stripe, en tilnærming som vanligvis brukes på større lukkede presser som produserer større deler som bilpaneler, der individuelle emner i stedet for en kontinuerlig spole mater prosessen.
Sammensatte dyser utfører flere kutteoperasjoner samtidig i en enkelt stasjon i stedet for på tvers av sekvensielle stasjoner, ofte brukt for deler som krever høy dimensjonsnøyaktighet mellom flere kuttefunksjoner på et enkelt slag.
Dysevekt, stengehøyde og nødvendig arbeidsklaring må alle kontrolleres mot den spesifikke pressrammetypen som vurderes, siden en dyse designet for åpen tilgang og kortere stengehøyde som er typisk for en åpen type presse ikke kan overføres direkte til en lukket type presse uten modifikasjoner, og omvendt.
En dårlig vedlikeholdt dyse, med matte skjærekanter eller slitte formingsoverflater, tvinger pressen til å jobbe hardere enn nødvendig for å fullføre hver operasjon, noe som øker slitasjen på clutchen, bremsen og drivkomponentene over tid. Fasiliteter som behandler dysevedlikehold og pressvedlikehold som et enkelt integrert program, snarere enn to separate problemer som håndteres av forskjellige avdelinger, ser vanligvis lengre levetid fra både verktøyet og selve pressen, sammen med mer konsistent delkvalitet gjennom hele levetiden til en produksjonsserie.
Området der stempelet og dysen kommer i kontakt med arbeidsstykket, kjent som operasjonspunktet, representerer den høyeste risikosonen på enhver kraftpressemaskin, og passende skjerming, enten det er faste barrierer, lysgardiner eller tohåndskontrollsystemer, er avgjørende for å forhindre at operatøren kommer i kontakt med bevegelige komponenter under et slag, uavhengig av den spesifikke rammetypen eller tonnasjen som er involvert.
Siden clutch- og bremseenheten kontrollerer nøyaktig når sylinderen beveger seg og stopper, er regelmessig inspeksjon og vedlikehold av dette systemet et kritisk sikkerhetskrav, og ethvert tegn på forsinket stopp eller inkonsekvent inngrep bør umiddelbart ta maskinen ut av drift til den er reparert.
Konsekvent operatøropplæring i riktig fôringsteknikk, prosedyrer for bytte av matriser og nødstoppprotokoller reduserer hendelsesrisikoen betraktelig, og anlegg bør opprettholde dokumenterte standard driftsprosedyrer som er spesifikke for hver presse- og matrisekombinasjon ved regelmessig bruk.
Ethvert vedlikehold, stansebytte eller justeringsarbeid som utføres på en kraftpressemaskin bør følge strenge prosedyrer for låsing og utkobling, for å sikre at maskinen ikke uventet kan sykle mens personell arbeider innenfor eller i nærheten av driftspunktet.
Kontinuerlig kraftpressedrift genererer betydelig støy og vibrasjoner, spesielt på større lukkede presser med høy tonnasje. Fasiliteter bør vurdere støyeksponering mot relevante retningslinjer på arbeidsplassen og vurdere vibrasjonsisolerende montering for presser installert i øvre etasjer eller i nærheten av sensitivt utstyr, siden overført vibrasjon kan påvirke nærliggende presisjonsmaskineri over tid.
Hver kraftpressemaskin bør ha tydelig merkede, lett tilgjengelige nødstoppkontroller plassert slik at enhver operatør eller nærliggende personell kan stoppe maskinen umiddelbart uten å måtte strekke seg over eller nær driftspunktet for å gjøre det, og disse kontrollene bør testes regelmessig som en del av rutinemessig sikkerhetsverifisering i stedet for å antas å fungere på ubestemt tid etter første installasjon, siden en nødkontroll som svikter stille gir ingen reell beskyttelse når den faktisk er nødvendig.
Ulike bransjer graviterer mot spesifikke kraftpresskonfigurasjoner basert på delstørrelser, toleranser og produksjonsvolumer som er typiske for produktene deres.
Produksjon av karosseripaneler er sterkt avhengig av store lukkede presser, ofte i firepunktskonfigurasjoner, som er i stand til å stemple store, komplekse paneler med tett dimensjonskonsistens over tusenvis av deler per produksjonskjøring. Mindre bilkomponenter, som braketter og festemidler, produseres ofte på åpne presser med høyere hastighet som kjører progressive dyser.
Apparathus og interne komponenter spenner over et bredt tonnasjeområde, med mindre åpne presser som vanligvis håndterer interne braketter og monteringskomponenter, mens større lukkede presser danner utvendige paneler som krever en jevn, jevn overflatefinish.
Produksjon av elektriske kabinetter favoriserer vanligvis åpne trykkpresser som kjører høyhastighets progressive dyser, siden disse delene generelt er lettere gauge-materiale produsert i svært høye volumer der syklushastighet og dysetilgjengelighet for hyppige verktøyskift betyr mer enn den ekstreme stivheten lukket type presser tilbyr.
Høyvolums festemidler og liten maskinvareproduksjon bruker vanligvis kompakte enkeltpunkts åpne trykkpresser som kjører med svært høye slag per minutt, og prioriterer rå syklushastighet fremfor presisjonsfordelene som betyr mer for større deler med trangere toleranse.
Tunge industrielle applikasjoner, inkludert strukturell brakettforming, tykkplatestansing og storflensforming, krever vanligvis den høyeste tonnasjen av lukkede type presser som er tilgjengelige, siden materialtykkelse i disse applikasjonene krever betydelig mer kraft per enhet av skjær eller formingslengde enn typiske tynne metallplater som finnes i bil- eller apparatproduksjon, som ofte vil trenge langt utover det som kan kreves for tongedrift.
Utover rammetype og drivmekanisme, bestemmer flere spesifikke numeriske spesifikasjoner om en gitt kraftpressemaskin faktisk passer et produksjonskrav.
Tonnasje representerer den maksimale kraften en presse trygt kan levere, og dette tallet bør alltid overstige beregnet nødvendig kraft for en gitt operasjon med en rimelig sikkerhetsmargin, siden å kjøre en presse konsekvent nær dens maksimale nominelle tonnasje akselererer slitasje og øker risikoen for feil.
Slaglengden definerer den totale vertikale bevegelsesavstanden til stempelet, som må være tilstrekkelig til å tillate deler å rydde av dysen under fjerning eller automatisk utstøting, spesielt viktig for dyptrukne deler som krever større klaring enn enkle blankeoperasjoner.
Dette tallet bestemmer direkte maksimal teoretisk produksjonshastighet, selv om faktisk oppnåelig produksjon også avhenger av materialmatehastighet, delkompleksitet og eventuelle sekundære operasjoner integrert i pressesyklusen.
Lukkehøyde, avstanden mellom stempelet og sengen ved bunnen av slaget, må tilpasses den spesifikke dysehøyden som brukes, mens sengstørrelsen fysisk må passe både dysen og materialet som mates gjennom pressen.
Utover spesifikasjonene en kjøper direkte samhandler med, bestemmer motorkraft og svinghjulsenergikapasitet hvor raskt en presse kan gjenopprette seg mellom slagene ved vedvarende høye produksjonshastigheter. En presse som kjører nær sine maksimale nominelle slag per minutt i lengre perioder, trenger tilstrekkelig motorkraft for å holde svinghjulet fulladet mellom sykluser, og underdimensjonert motorkapasitet kan forårsake gradvis hastighetstap og inkonsekvent kraftlevering under lange kontinuerlige produksjonskjøringer, et problem som spesifikasjonsark alene ikke alltid gjør åpenbart uten å kontrollere driftssyklusdata spesifikt, og det er derfor det er verdt å kjøpe en driftssyklus direkte fra produsenten.
Kraftpressemaskiner er primært klassifisert etter rammekonstruksjon i åpen type og lukket type design, og etter drivmekanisme i mekaniske, hydrauliske og pneumatiske presser, med mekaniske presser videre delt inn etter sveiv, eksentriske, knekkledd, vippe- og skruedrivtyper.
En kraftpressemaskin av åpen type bruker en C-formet ramme åpen på tre sider for enkel tilgang, generelt egnet for lettere tonnasjearbeid, mens en lukket kraftpressemaskin bruker en helt lukket ramme som gir større stivhet og presisjon for bruk med høyere tonnasje og større deler.
Open Type Power Press Machines dekker vanligvis tonnasje opp til omtrent 250 tonn, noe som gjør dem godt egnet til små og mellomstore stempling, blanking og piercingoperasjoner i stedet for veldig store panelarbeid.
Power Press-maskiner med lukket type tilbyr betydelig større rammestivhet, noe som reduserer nedbøyning under tung eller utenfor senterbelastning og opprettholder tettere ramparallellitet, som begge er avgjørende for å produsere store, dimensjonelt konsistente paneler.
En mekanisk pressemaskin bruker et svinghjul og veivaksel for å konvertere lagret rotasjonsenergi til raske, repeterbare ramslag, mens en hydraulisk presse bruker væsketrykk for å levere konstant kraft gjennom hele slaget ved generelt lavere syklushastigheter.
En knokeleddpress bruker en koblingsmekanisme som multipliserer kraften dramatisk nær bunnen av slaget, noe som gjør den godt egnet for preging, dimensjonering og andre presisjonsoperasjoner som krever svært høy kraft over en kort arbeidsavstand.
Punkttelling refererer til antall individuelle veivaksler eller eksentriske drivforbindelser som støtter stemplet, alt fra enkeltpunktspresser for kompakte deler til dobbelt- eller firepunktspresser som fordeler belastningen jevnt over bredere arbeidsområder.
Nødvendig tonnasje avhenger av materialtykkelse, materialstyrke, skjær- eller formingsperimeterlengden til delen, og den spesifikke operasjonen som utføres, og beregnes vanligvis ved å bruke etablerte formler som er spesifikke for blanking, piercing eller formingsarbeid.
Viktige sikkerhetsfunksjoner inkluderer sikring av betjeningspunkter som lysgardiner eller faste barrierer, et pålitelig clutch- og bremsesystem med verifisert stoppytelse, tohåndskontrollsystemer der det er aktuelt, og dokumenterte lockout- og tagoutprosedyrer for vedlikeholdsarbeid.
Clutch- og bremsesystemer bør inspiseres etter en regelmessig tidsplan definert av produsenten og gjeldende sikkerhetsforskrifter, med stopplengde og responstid verifisert for å holde seg innenfor spesifiserte sikkerhetstoleranser ved hvert inspeksjonsintervall.


En presse er ikke én maskinkategori. Det er en familie av metallformende m...
Sett en 160-tonns press med åpen ramme og en 160-tonns presse med lukket r...
En produksjonsleder går inn i et ingeniørmøte med en stabel med tegninger ...
I moderne produksjon er kaldsmiing mye brukt i bil-, romfarts-, elektronikk- ...
Produksjon og metallbearbeiding Et direkte, praktisk blikk på...
Hva er en Power Press? A kraftpresse - også kalt en stansepres...
Kontakt oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar å begynne?
Get in Touch

Nå!
ZHEJIANG BOLUN

