
Produksjon og metallbearbeiding
Et direkte, praktisk blikk på hvordan mekaniske presser former moderne produksjonslinjer - fra blanking og tegning til industrien og maskintypene som er avhengige av dem.
Det direkte svaret: Hva mekaniske presser brukes til
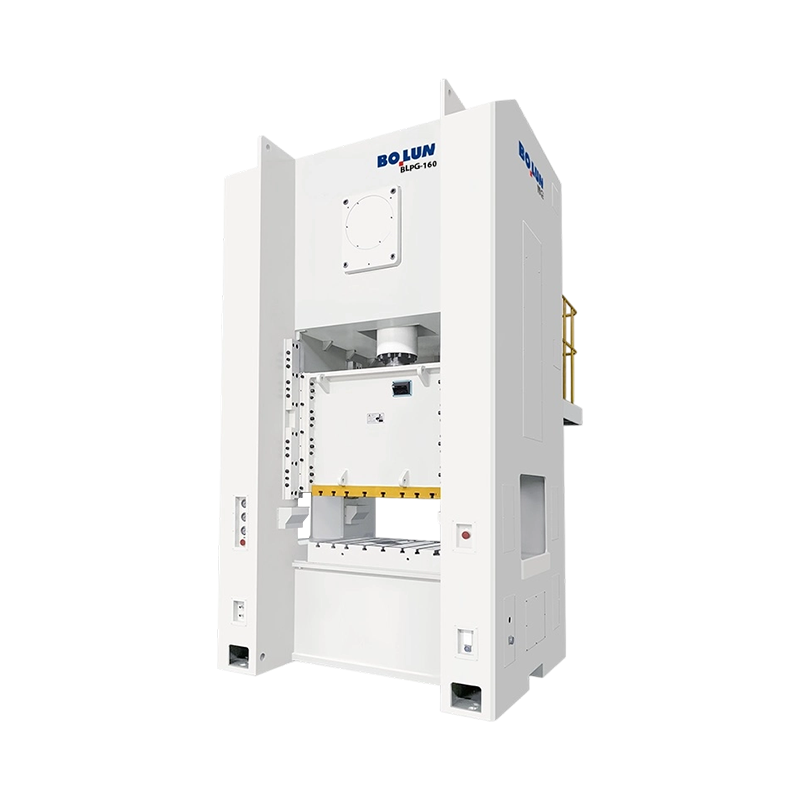
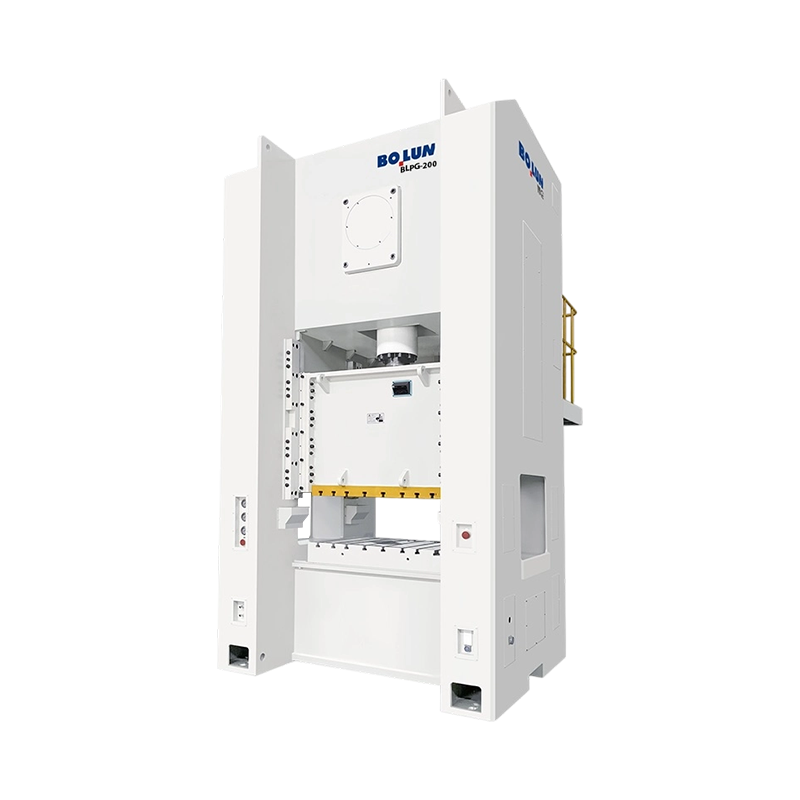
A mekanisk pressemaskin brukes først og fremst til å kutte, forme og forme metall eller andre platematerialer gjennom en rask, svinghjulsdrevet stansehandling. I moderne produksjon, mekaniske kraftpresser håndtere blanking, piercing, bøying, tegning, preging og preging med høy hastighet og med stram repeterbarhet, noe som gjør dem til ryggraden i stemplingslinjer i bil-, apparat-, elektronikk- og maskinvareproduksjon. En enkelt mellomstor mekanisk presse kan fullføre alt fra 20 til over 1000 slag per minutt, avhengig av modell, og det er grunnen til at disse maskinene forblir det foretrukne valget når en fabrikk trenger konsistent, høyvolums delproduksjon til en lavere kostnad per enhet enn langsommere hydrauliske alternativer.
Utover det grunnleggende svaret, å forstå nøyaktig hvor og hvordan disse maskinene passer inn i en produksjonslinje hjelper kjøpere og ingeniører å ta smartere beslutninger om verktøy, kapasitet og langsiktig vedlikehold. Avsnittene nedenfor bryter ned kjerneapplikasjoner, maskintyper og utvalgskriterier i detalj.
Kjerneproduksjonsoperasjoner utført av mekaniske presser
En mekanisk pressemaskin konverterer rotasjonsenergien til et svinghjul til et kontrollert lineært slag, og driver en ram nedover mot et dysesett. Denne enkle mekaniske handlingen støtter flere forskjellige metallbearbeidingsprosesser, hver egnet for forskjellige delgeometrier og produksjonsmål.
Blanking og Piercing
Blanking kutter en flat form ut av ark, mens piercing fjerner materiale for å lage hull eller spor i en del. Dette er blant de raskeste operasjonene mekaniske kraftpresser utfører, ofte utført på en brøkdel av et sekund per slag, og det er grunnen til at blankingslinjer er vanlige i produksjon av elektrisk kontakt og brakett.
mekaniske kraftpresser
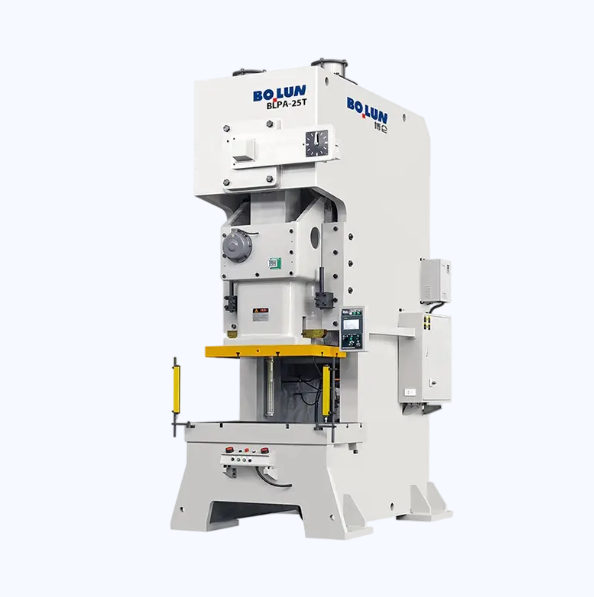
Bøyning og forming
Bøying omformer flatt papir til vinkler eller kurver, og forming skyver materialet inn i en tredimensjonal profil ved hjelp av matchede dyser. Mekaniske presser utmerker seg her fordi den konsekvente slaglengden sikrer at hver del bøyer seg til samme vinkel, noe som reduserer skrothastigheten på lange produksjonsserier.
Dyptegning og mynting
Dyptrekking trekker flate emner inn i koppformede eller hule deler, for eksempel vasker, drivstofftanker eller kabinetter, mens coining påfører konsentrert trykk for å prege fine overflatedetaljer, som logoer eller serienumre, inn i en del med høy presisjon.
Info
Valget mellom blanking, forming og drawing dies er vanligvis den største enkeltfaktoren for å bestemme det totale tonnasjekravet for en gitt del.
Bransjer som er avhengige av mekaniske pressemaskiner
Allsidigheten til mekaniske kraftpresser betyr at de vises på tvers av et bredt spekter av sektorer, som hver utnytter hastighet og repeterbarhet på forskjellig måte.
| Industri | Typisk applikasjon | Vanlig trykktype |
|---|---|---|
| Automotive | Karosseripaneler, braketter, chassisdeler | Press på rett side |
| Hvitevarer | Hus, paneler, monteringsbraketter | Gap-frame press |
| Elektronikk | Koblinger, terminaler, små stemplinger | Høyhastighets presisjonspresse |
| Maskinvare og festemidler | Skiver, klips, beslag | OBI-presse |
Typer mekaniske kraftpresser og deres beste brukstilfeller
Ikke alle mekaniske presser er bygget likt, og å velge riktig rammestil har direkte innvirkning på produksjonseffektiviteten og delens kvalitet.
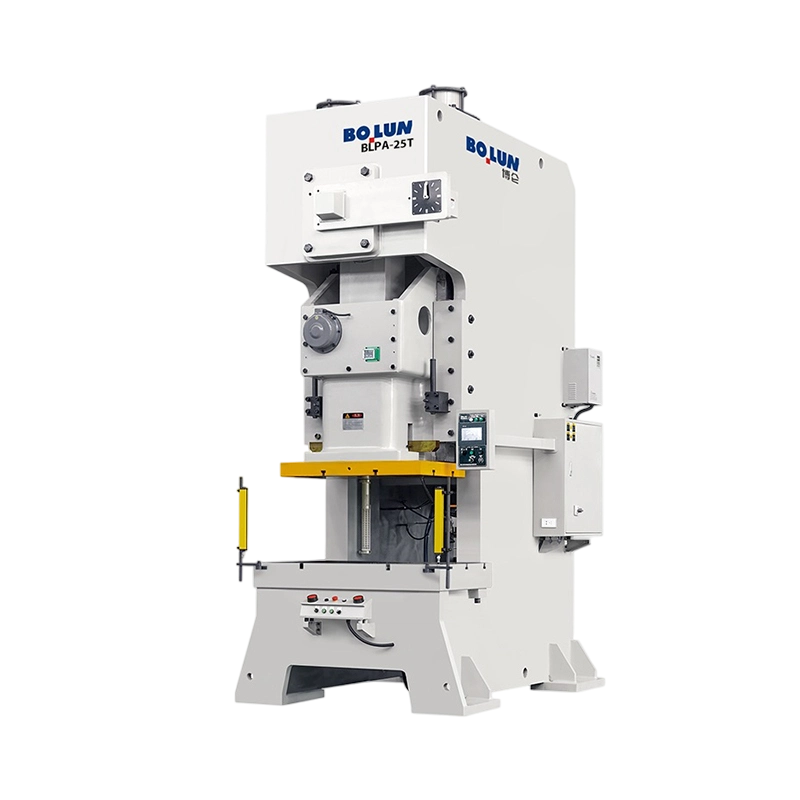
- OBI-presser med åpen rygg: kompakte maskiner som vipper for å la ferdige deler falle ut av tyngdekraften, ideell for små til mellomstore stemplinger.
- Gap-frame presser: gir tresidig tilgang til dyseområdet, godt egnet for progressivt dysearbeid og sekundære operasjoner.
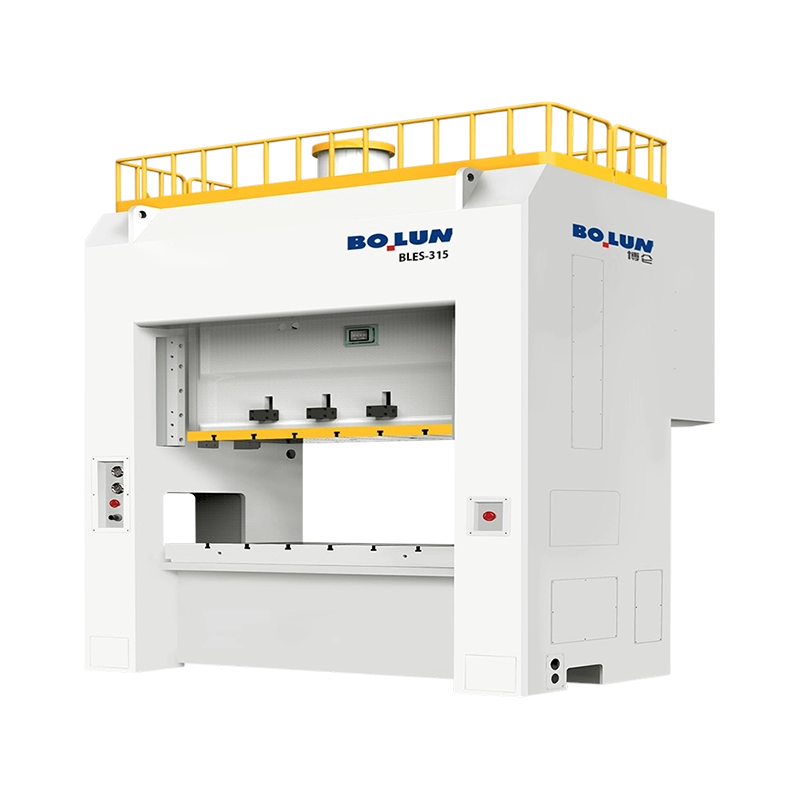
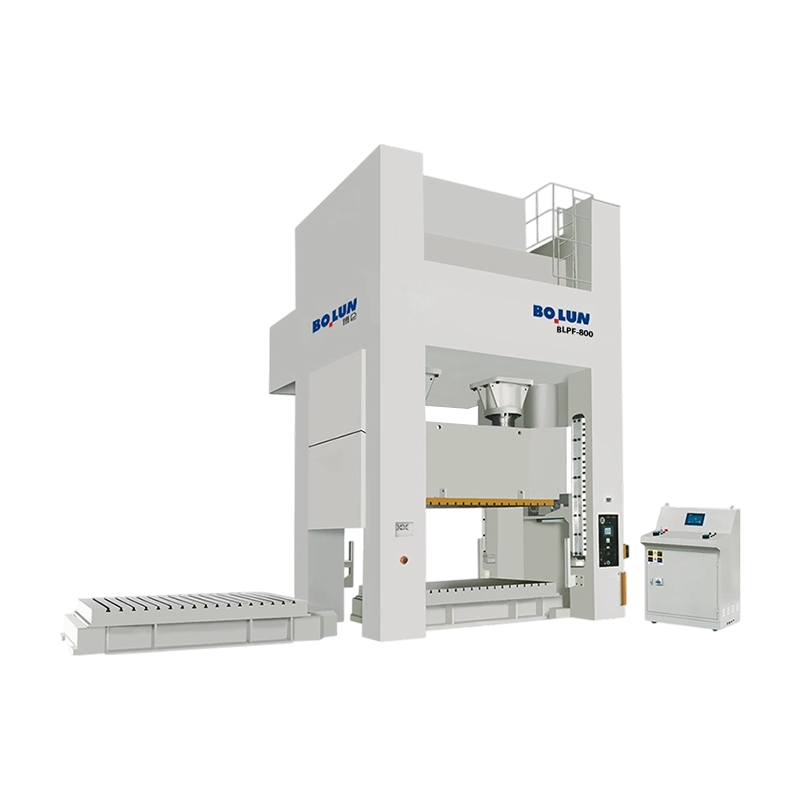
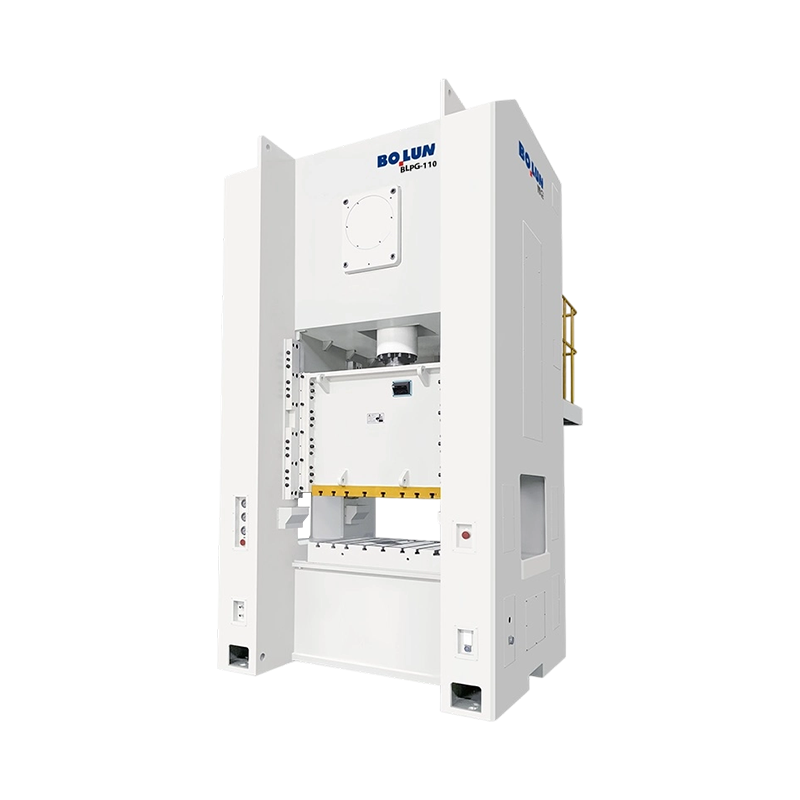
- Presser på rett side: gir den høyeste stivheten og jevn kraftfordeling, brukt til store paneler og dyptrekksverktøy.
- Høyhastighetspresser: konstruert for ekstremt høye syklushastigheter, vanlig i terminal- og koblingsproduksjon.
Å matche pressetype til delgeometri er en av de viktigste tidlige beslutningene i et stemplingsprosjekt.
Hvorfor produsenter velger mekaniske presser fremfor alternativer
Sammenlignet med hydrauliske presser, gir mekaniske kraftpresser generelt raskere syklustider fordi svinghjulet lagrer og frigjør energi mekanisk i stedet for å stole på oppbygging av væsketrykk. Dette gjør dem til det foretrukne valget for høyvolumskjøringer der tusenvis av identiske deler må produseres per skift.
Viktige fordeler som typisk er sitert av produksjonsingeniører inkluderer:
- Raskere slaghastigheter, støtter høyere gjennomstrømning på enkle til moderat komplekse deler
- Lavere energiforbruk per syklus sammenlignet med hydrauliske systemer med tilsvarende tonnasje
- Konsistent slaglengde, som forbedrer dimensjonell repeterbarhet over lange produksjonsserier
- Lavere langsiktige vedlikeholdskostnader på grunn av færre hydrauliske tetninger og væskesystemer
Suksess
Fasiliteter som matcher presstype riktig til delkrav, ser vanligvis betydelig lavere skraphastigheter og mer forutsigbare syklustider over et helt skift.
Velge riktig mekanisk presse for produksjonslinjen din
Å velge en mekanisk pressemaskin innebærer å matche tonnasje, sengstørrelse og slaghastighet til den spesifikke delen som produseres. Underdimensjonert tonnasje risikerer ufullstendig forming eller for tidlig slitasje på verktøyet, mens overdimensjonert tonnasje tilfører unødvendige kostnader og energibruk.
Tonnasje og Sengestørrelse
Tonnasjebehov beregnes basert på materialtykkelse, skjærstyrke og omkretsen av det kuttede eller formede elementet. Sengestørrelsen må passe til dysesettet med tilstrekkelig klaring for materialmating og delutkast.
Slaglengde og hastighet
Dyptrekkingsoperasjoner krever lengre slag, mens blanking og piercing drar fordel av kortere, raskere slag. Å matche slagkarakteristikker til operasjonen reduserer syklustiden uten at det går på bekostning av delens kvalitet.
Vedlikehold og sikkerhetshensyn
Regelmessig vedlikehold av en mekanisk pressemaskin fokuserer på clutch- og bremsesystemet, svinghjulslagere og smørepunkter, siden disse komponentene slites mest under kontinuerlig høyhastighetsdrift. Planlagte inspeksjoner, vanligvis hver 200. til 500. driftstime avhengig av driftssyklus, bidrar til å forhindre uplanlagt nedetid.
Sikkerhetssystemer som lysgardiner, tohåndskontroller og bevoktede dyseområder er standard på moderne mekaniske kraftpresser, og operatører bør aldri omgå disse systemene selv for korte produksjonskjøringer, ettersom ramsens slaghastighet gir liten feilmargin ved manuell intervensjon.
Advarsel
Omgåelse av vern eller tohåndskontroller, selv kortvarig, fjerner maskinens primære beskyttelse mot operatørskader under høyhastighetssykluser.
Fare
Plasser aldri hender eller verktøy inne i dyseområdet mens pressen er drevet, selv under oppsett - slaghastigheten gir ingen tid til å reagere når syklusen starter.