A mekanisk kraftpresse er et maskinverktøy som bruker kraft på arbeidsstykker gjennom mekaniske systemer, primært ved å bruke svinghjul og eksentriske mekanismer for å levere konsekvent, repeterbart trykk for forming, stempling og formingsoperasjoner . Disse industrielle maskinene utgjør ryggraden i moderne produksjon, og muliggjør masseproduksjon av metallkomponenter, bildeler og industrielle monteringer. Mekaniske kraftpresser konverterer elektrisk eller motordrevet rotasjonsbevegelse til kontrollert lineær bevegelse, og bruker enorm kraft for å forme råmaterialer til ferdige produkter med presisjon og konsistens.
Klassifiseringen av mekaniske presser i åpen type og lukket type design representerer en grunnleggende forskjell basert på rammekonstruksjon og operasjonelle sikkerhetsfunksjoner. Mekaniske kraftpresser er tilgjengelige i forskjellige konfigurasjoner, alt fra små benktoppmodeller som produserer titalls kilonewtons kraft til store industrielle installasjoner som overstiger flere tusen kilonewtons påført trykk . Å forstå forskjellene mellom pressetyper gjør det mulig for produksjonsingeniører og anleggsledere å velge utstyr som er optimalt tilpasset spesifikke produksjonskrav, sikkerhetsmiljøer og kvalitetsmål.
Utviklingen av mekanisk presseteknologi strekker seg over et århundre, med design som kontinuerlig foredles for å forbedre produktivitet, presisjon og operatørsikkerhet. Moderne mekaniske presser integrerer avanserte kontrollsystemer, automatiserte matemekanismer og omfattende sikkerhetsfunksjoner som ikke var tilgjengelige i tidligere generasjoner. Til tross for fremveksten av hydrauliske og pneumatiske alternativer, forblir mekaniske kraftpresser dominerende i mange produksjonssektorer på grunn av deres pålitelighet, hastighet, kostnadseffektivitet og evne til å levere jevn kvalitet på tvers av produksjonsserier som spenner over tusenvis av identiske komponenter.
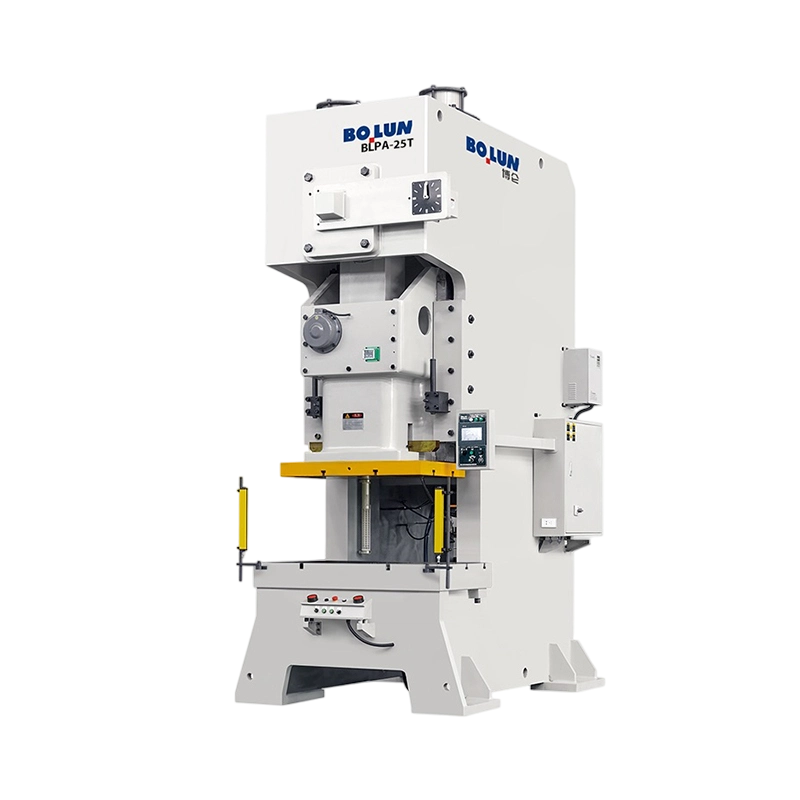
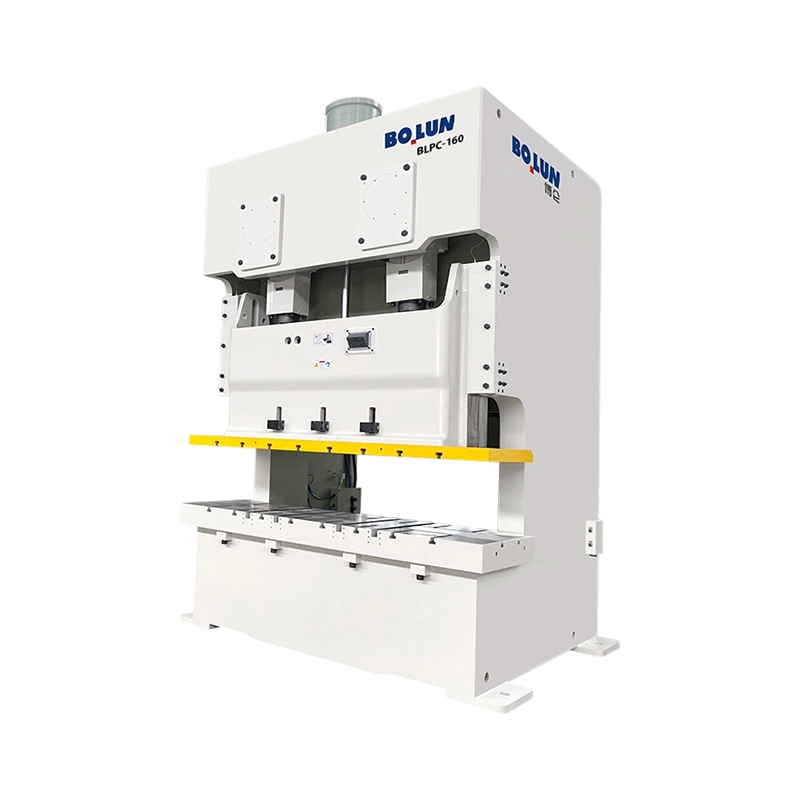
An Åpne Type Power Press Machine har en tilgjengelig rammedesign med åpne sider og minimal beskyttelse, noe som gir enkel tilgang til arbeidsområdet for å plassere arbeidsstykker og trekke ut ferdige deler . Denne konfigurasjonen gjør presser av åpen type spesielt egnet for produksjonsoperasjoner med enkelt slag eller kortvarige produksjoner hvor hyppig materiallasting og lossing forekommer. Fraværet av omfattende rammestruktur rundt arbeidsområdet gir operatører klar synlighet og enkel tilgang, noe som reduserer produksjonssyklustidene for applikasjoner som krever manuell komponentplassering mellom pressesyklusene.
Kraftpressmaskiner av åpen type bruker vanligvis en C-ramme eller gaprammedesign, med den åpne siden som gir tilgang til arbeidsområdet. Strukturen består av en robust base, vertikale søyler som støtter pressehodet, og typisk en enkelt fast ram som beveger seg nedover. Den åpne konfigurasjonen gjør at arbeidsstykker enkelt kan plasseres fra siden, noe som gjør disse maskinene ideelle for presseoperasjoner som involverer store eller uregelmessig formede materialer. Den enklere rammedesignen gir lavere produksjonskostnader sammenlignet med lukkede rammedesigner, noe som gjør presser av åpen type økonomisk attraktive for små til mellomstore produksjonsoperasjoner.
Den primære fordelen med kraftpressemaskiner av åpen type ligger i deres tilgjengelighet for manuelle operasjoner. Operatører kan plassere store arbeidsstykker eller sammenstillinger i arbeidsområdet uten å kreve komplisert feste- eller posisjoneringsutstyr. Materialhåndtering blir enklere, siden komponenter kan settes inn fra flere vinkler gjennom de åpne rammesidene. Denne tilgjengeligheten viser seg spesielt verdifull i spesialtilpassede produksjonsmiljøer der arbeidsstykkekonfigurasjoner varierer betydelig mellom produksjonskjøringer, og krever fleksible maskinkonfigurasjoner i stedet for spesialisert verktøy.
Kraftpressemaskiner av åpen type utmerker seg i bruksområder, inkludert metallstempling for dekorative eller relativt enkle komponenter, retteoperasjoner på buede metalldeler, preging- og pregingoperasjoner, nagle- og monteringsoperasjoner og formingsoperasjoner på metallplater eller platematerialer. Disse maskinene fungerer godt for prototypeutvikling og kort batch-produksjon der verktøyoppsetttiden rettferdiggjør dedikert maskintid. Eksempler inkluderer stempling av karosseripaneler, montering av elektriske komponenter og fabrikasjon av møbelkomponenter.
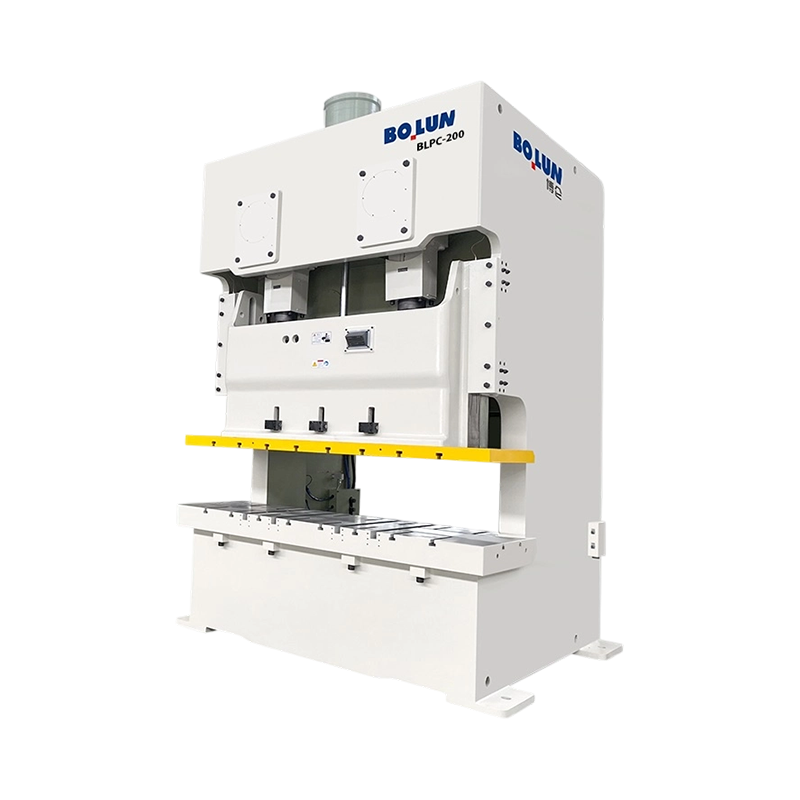
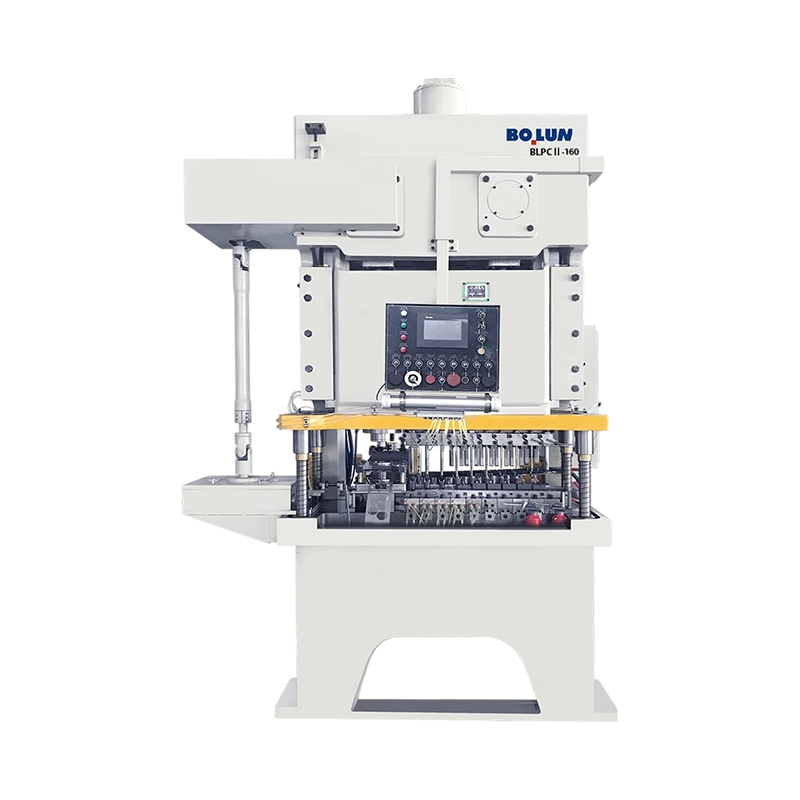
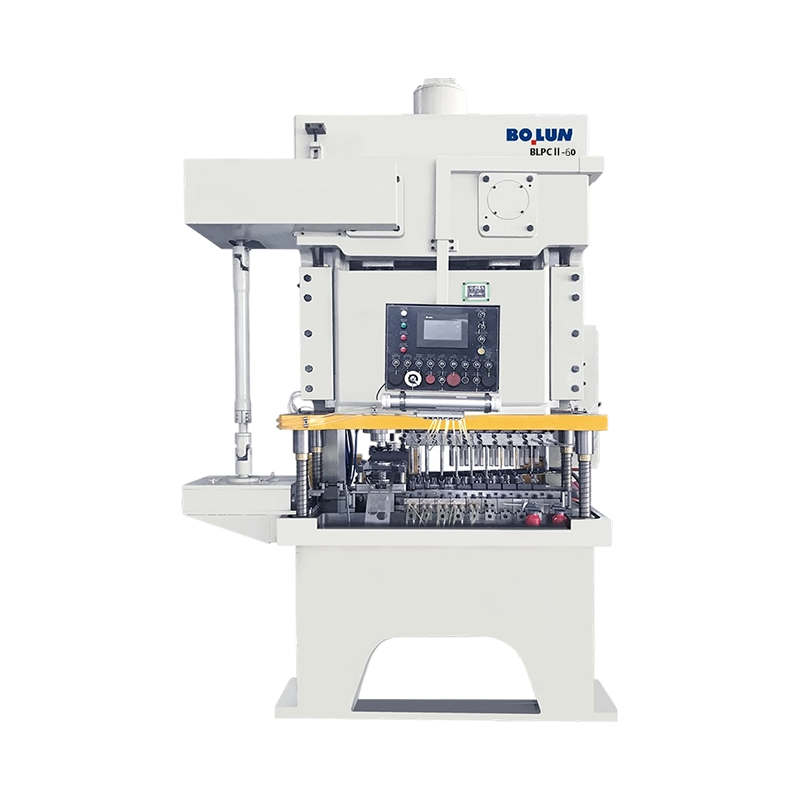
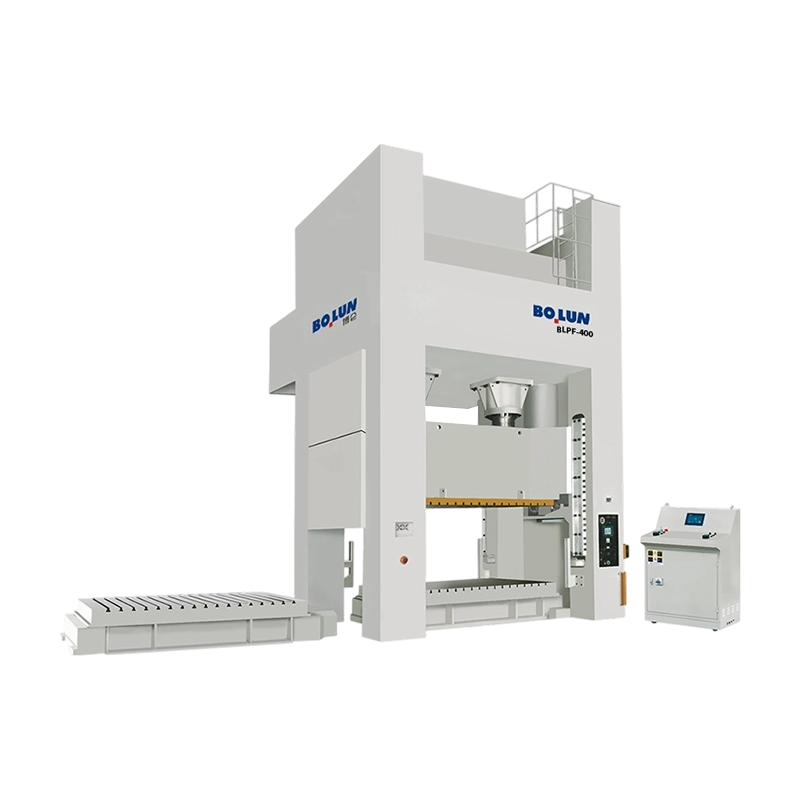
A Lukket Type Power Press Machine benytter en fullstendig lukket rammekonstruksjon som omgir arbeidsområdet, gir maksimal beskyttelse til operatører og muliggjør integrering av avanserte sikkerhetssystemer inkludert låsevakter og automatiserte matemekanismer . Denne utformingen prioriterer operatørsikkerhet og produksjonseffektivitet fremfor tilgjengelighet på arbeidsområdet, noe som gjør lukkede presser egnet for kontinuerlige produksjonsoperasjoner med høyt volum. Den lukkede designen skaper et begrenset arbeidsmiljø der potensielle farer er fysisk isolert fra operatørkontakt, noe som reduserer risikoen for alvorlig skade fra bevegelige pressekomponenter eller flyvende rusk.
Kraftpressmaskiner av lukket type har komplette rammekapslinger med kun angitte tilgangspunkter for lasting og fjerning av materiale. Den robuste strukturen omslutter pressemekanismen, svinghjulet og drivkomponentene, og hindrer operatøren i kontakt med bevegelige maskineri under drift. Sikkerhetslåser ved tilgangspunkter stopper automatisk trykkoperasjonen hvis vernene åpnes, og sikrer at operatører ikke utilsiktet kan nå inn i arbeidsområdet under aktive pressesykluser. Den vedlagte utformingen inneholder også driftsstøy og gir strukturell stivhet som muliggjør presis kontroll av pressbevegelse og kraftlevering.
Kraftpressmaskiner av lukket type integrerer flere lag med sikkerhetsbeskyttelse, inkludert mekaniske forriglinger som forhindrer åpning av vernet under drift, nødstoppknapper tilgjengelig fra flere steder, og sensorsystemer som oppdager uautoriserte tilgangsforsøk . Moderne design inkluderer elektroniske overvåkingssystemer som sporer pressesyklusstatus og aktiverer automatisk avstenging hvis uregelmessigheter oppdages. Tilstedeværelsessensorer kan oppdage om hender eller andre gjenstander kommer inn i faresonen under drift, noe som utløser umiddelbar pressestans. Disse omfattende sikkerhetsfunksjonene gjør presser av lukket type egnet for store anlegg der flere operatører samhandler med utstyret gjennom produksjonsskift.
Kraftpressemaskiner av lukket type gir betydelige fordeler i produksjonsmiljøer med høyt volum. Automatiserte fôringssystemer kan plassere materialer nøyaktig mellom sykluser, noe som reduserer manuell håndtering og menneskelige feil. Dysesett designet spesifikt for maskiner med lukket ramme oppnår raskere syklustider gjennom optimert rambevegelse og hvileegenskaper. Konsistensen og repeterbarheten til lukket maskindrift gir ensartet komponentkvalitet på tvers av produksjonsserier som spenner over tusenvis av identiske deler. Produksjonsgjennomstrømningen øker dramatisk sammenlignet med åpne maskiner, med noen industrielle lukkede presser som produserer over 100 deler per minutt i høyhastighetsapplikasjoner.
Å forstå de mekaniske systemene som driver kraftpresser viser seg å være avgjørende for å optimere ytelsen og opprettholde utstyrets pålitelighet. Mekaniske kraftpresser bruker svinghjul og eksentriske eller sveivmekanismer for å konvertere rotasjonsmotorkraft til kontrollert lineær pressebevegelse, og leverer maksimal kraft i bunnen av slaget uavhengig av belastningsmotstand . Denne egenskapen skiller mekaniske presser fra hydrauliske alternativer, som opprettholder konstant kraft gjennom hele slaget. Det mekaniske drivsystemet gir iboende sikkerhetsfordeler gjennom selvregulerende oppførsel, som automatisk reduserer krafttilførselen hvis pressen møter uventet motstand.
Svinghjulet fungerer som energilagringskomponent i mekaniske pressesystemer, og akkumulerer rotasjonsenergi i perioder mellom pressesyklusene når den elektriske motoreffekten overstiger gjeldende belastningskrav. Når pressen kobles inn og begynner formingsslaget, frigjør svinghjulet lagret energi for å opprettholde slaghastigheten til tross for økende belastningsmotstand når dysen kommer i kontakt med arbeidsstykket. Denne energilagringsevnen gjør at mekaniske presser kan levere enorm kraft over relativt korte slagavstander uten å kreve proporsjonalt store elektriske motorer. En mekanisk presse med en 1000 kilowatt motor kan levere pressekrefter tilsvarende en hydraulisk presse som krever 3000 kilowatt eller større krafttilførsel.
Eksentriske mekanismer eller veivaksler konverterer svinghjulets rotasjonsbevegelse til lineær rambevegelse. En eksentrisk kam eller veivstift skaper den frem- og tilbakegående bevegelsen når kammen roterer, og skyver koblingsstangen og sylinderenheten nedover under presseslaget, og trekkes deretter tilbake oppover når eksentrikken fullfører sin rotasjon. Den mekaniske fordelen varierer gjennom slaget, og gir maksimal mekanisk fordel på det punktet der trykkkraften topper seg. Moderne eksentriske design oppnår ekstremt jevn bevegelse med minimal vibrasjon gjennom presisjonsbearbeiding og balanserte roterende komponenter, noe som muliggjør pressehastigheter på 100 til 200 slag per minutt eller høyere i spesialiserte applikasjoner .
Clutchmekanismer kobler motoren til svinghjulet og drivsystemet, slik at pressen kan kobles inn og ut ved behov. Pneumatiske clutcher gir rask inn- og utkobling, og muliggjør enkeltslag eller kontinuerlig drift. Moderne kontrollsystemer har lastfølende funksjoner som automatisk justerer clutchinngrepet for å optimalisere syklustider basert på faktisk arbeidsbelastning. Bremsesystemer stopper pressebevegelsen og stopper stempelet helt etter at formeslaget er fullført, kontrollerer stempelreturhastigheten og forhindrer momentumindusert skade på verktøy eller arbeidsstykker.
| Ytelsesparameter | Åpne Type Trykk | Lukket Type Trykk | Hydraulisk presse |
|---|---|---|---|
| Syklushastighet | 20 til 60 sykluser per minutt | 60 til 200 sykluser per minutt | 5 til 30 sykluser per minutt |
| Operatør tilgjengelighet | Utmerket | Begrenset av vakter | Moderat med automatisering |
| Tving leveringsprofil | Maksimum ved bunnen av slaget | Maksimum ved bunnen av slaget | Konstant gjennom hele slaget |
| Vedlikeholdskrav | Moderat | Moderat to High | Betydelig væskevedlikehold |
| Startkapitalkostnad | Lav til moderat | Moderat to High | Høy |
| Energieffektivitet | Høy (Flywheel energy storage) | Høy (Flywheel energy storage) | Moderat (Continuous pump operation) |
| Presisjon og repeterbarhet | Bra | Utmerket | Utmerket with CNC controls |
| Støygenerering | Moderat to High | Moderat (enclosed) | Lavt |
Lukkede mekaniske kraftpresser opererer vanligvis med hastigheter 2 til 3 ganger raskere enn åpne type design, i stand til å produsere 100 til 200 ferdige komponenter per minutt i høyhastighetsapplikasjoner. Denne hastighetsfordelen gjenspeiler strømlinjeformet design, optimalisert verktøyintegrasjon og automatiserte fôringssystemer som er integrert i lukkede maskiner. Åpne presser opererer med 20 til 60 sykluser per minutt, noe som gjenspeiler den manuelle posisjoneringstiden som kreves for hver komponent og forenklede verktøyarrangementer. De høyere hastighetene til lukkede presser gir betydelig større daglige produksjonsvolumer, og oppveier høyere utstyrskostnader gjennom økt gjennomstrømning.
Lukkede mekaniske kraftpresser oppnår overlegen dimensjonskonsistens gjennom stiv rammekonstruksjon og nøyaktig kontrollert rambevegelse, og produserer komponentvariasjoner innenfor pluss eller minus 0,1 millimeter over produksjonsserier som spenner over tusenvis av deler . Den stive rammen minimerer nedbøyning under full arbeidsbelastning, mens presise eksentriske mekanismer gir repeterbar slaglengde og hastighet. Åpen type presser oppnår god dimensjonskonsistens, men produserer vanligvis variasjoner innenfor pluss eller minus 0,2 til 0,3 millimeter på grunn av rammeavbøyning og mindre presise kontrollsystemer.
Lukkede mekaniske kraftpresser gir overlegen operatørbeskyttelse gjennom omfattende kabinett og integrerte sikkerhetssystemer. Moderne lukkede maskiner oppfyller internasjonale sikkerhetsstandarder, inkludert ISO 12100 og OSHA-forskrifter, med flere redundante sikkerhetssystemer som hindrer operatørtilgang under aktive pressesykluser. Åpne presser er mer avhengige av operatørens bevissthet og disiplin for å opprettholde sikker praksis, og krever konstant årvåkenhet for å forhindre kontakt med bevegelige ramkomponenter eller pressverktøy. Innelukket pressdesign inneholder støy innenfor 80 til 90 desibel sammenlignet med 90 til 100 desibel for åpne maskiner, noe som reduserer kravene til hørselsvern og forbedrer arbeidsmiljøkvaliteten.
Spesifikasjoner for mekanisk kraftpress varierer betydelig basert på tiltenkte bruksområder og krav til produksjonsvolum. Forståelse av nøkkelspesifikasjoner muliggjør riktig trykkvalg for produksjonskrav.
Mekaniske kraftpresser er klassifisert etter deres maksimale pressekraft, målt i kilonewton eller metriske tonn. Tilgjengelige kraftvurderinger varierer fra 5 til 10 kilonewton for små spesialmaskiner til 5000 kilonewton eller mer for store industrielle installasjoner . Vanlige størrelser inkluderer maskiner med kapasitet på 25, 50, 100, 250, 500, 1000 og 2000 kilonewton, med hver størrelse tilpasset ulike brukskrav. Å velge passende kraftkapasitet viser seg å være avgjørende, siden underdimensjonerte maskiner produserer utilstrekkelig formingstrykk som resulterer i ufullstendige deler, mens overdimensjonerte maskiner sløser med energi og øker syklustidene unødvendig. Typiske produksjonsoperasjoner krever kraftvalg basert på arbeidsstykkets materialhardhet, formingskompleksitet og formdesignkrav.
Pressslaglengden definerer den maksimale avstanden stempelet beveger seg nedover under formingssyklusen, målt i millimeter. Typiske slaglengder varierer fra 50 millimeter i presisjonspressemaskiner til 500 millimeter eller mer i tunge formingsapplikasjoner. Valg av slaglengde avhenger av arbeidsstykkets tykkelse, dysehøyde og krav til delkonfigurasjon. Flere slag i en enkelt presse kan oppnå forskjellige formingsstadier, med mellomposisjonering som muliggjør kompleks flertrinnsformasjon i lukkede presser utstyrt med automatiserte matesystemer.
Stengehøyde refererer til avstanden mellom dyseoverflaten og pressebunnen når stempelet når sin laveste posisjon uten belastning. Denne dimensjonen bestemmer den maksimale tykkelsen på komponenter som kan bearbeides, inkludert dysehøyde og arbeidsstykketykkelse kombinert. Arbeidsflatens dimensjoner definerer den horisontale plassen som er tilgjengelig for dysemontering og arbeidsstykkeplassering. Moderne mekaniske kraftpresser tilbyr arbeidsflater som spenner fra 200 x 300 millimeter i kompakte maskiner til 2000 x 3000 millimeter eller større i industrielle installasjoner, og tar imot arbeidsstykker som spenner fra små presisjonskomponenter til store metallplater. .
Mekanisk pressefunksjonalitet avhenger kritisk av formdesign og verktøyintegrasjon, ettersom dyser bestemmer de spesifikke formingsoperasjonene pressen utfører. Dysevalg og konfigurasjon påvirker produksjonskvaliteten, syklushastigheten og produksjonskostnadseffektiviteten betydelig.
Progressive dyser inneholder flere formingsstasjoner i en enkelt dysesammenstilling, noe som gjør det mulig å utføre komplekse flertrinnsoperasjoner under enkeltpressesykluser. Stripmateriale går videre gjennom progressive stasjoner etter hvert som pressen sykluser, hvor hver stasjon legger til funksjoner eller modifiserer delens geometri. Progressive dyser produserer ferdige komponenter på minimal syklustid, og utfører ofte skjæring, bøying, forming og preging i løpet av en syklus på 2 til 5 sekunder. Progressive dyseapplikasjoner krever lukkede mekaniske kraftpresser utstyrt med automatiserte båndmatingssystemer, som produserer komponentkostnader så lave som noen få cent per del i høyvolumsapplikasjoner . Vanlige bruksområder for progressive dyse inkluderer festemidler til biler, elektriske kontakter og apparatkomponenter.
Sammensatte dyser utfører flere operasjoner samtidig innenfor et enkelt trykkslag, skjærer omkretsen mens de danner interne trekk i samme syklus. Disse dysene reduserer komponentbehandlingstiden sammenlignet med progressive dyser ved å eliminere mellomliggende reposisjoneringstrinn. Sammensatte dyser passer til applikasjoner som produserer moderate volumer der verktøykostnadene forblir rimelige, men produksjonshastigheten overstiger enkle enkeltoperasjonsdyser. Eksempler på bruksområder inkluderer lagerringer, elektriske komponenthus og strukturelle komponenter som krever presisjonsformede egenskaper.
Moderne mekaniske kraftpresser av lukket type integrerer automatiserte overføringssystemer som flytter delvis ferdige arbeidsstykker mellom flere pressestasjoner uten manuell inngripen. Overføringssystemer reduserer arbeidskravene dramatisk og øker den totale produksjonsgjennomstrømningen ved å eliminere manuell posisjoneringstid. Mekaniske overføringssystemer bruker kammekanismer som aktiveres av trykkbevegelse for å flytte og posisjonere komponenter, mens hydrauliske og pneumatiske systemer gir alternative automatiseringsmetoder. Avanserte overføringssystemer med sensor- og tilbakemeldingskontroller muliggjør komplekse produksjonssekvenser som involverer opptil 10 eller flere separate presseoperasjoner i en kontinuerlig automatisert produksjonslinje .
Mekaniske kraftpresser tjener kritiske roller i produksjonsindustri som spenner fra bilindustrien til produksjon av apparater, og muliggjør kostnadseffektiv masseproduksjon av presisjonsmetallkomponenter . De forskjellige bruksområdene gjenspeiler fleksibiliteten og påliteligheten til mekanisk presseteknologi på tvers av varierte produksjonsmiljøer.
Bilindustrien representerer den største forbrukeren av mekanisk pressekapasitet globalt, med tusenvis av presser som produserer karosseripaneler, strukturelle komponenter, festemidler og elektriske koblinger. Progressive og overføringspresser produserer festemidler med hastigheter som overstiger 10 000 deler per time, og holder kostnadene minimale for bulkapplikasjoner. Karosseripaneler krever store lukkede presser som påfører krefter på opptil 3000 kilonewton eller mer, med integrert automasjon som kontrollerer pressesekvenser og materialhåndtering. Presser av lukket type dominerer bilapplikasjoner på grunn av sikkerhetskrav og høye produksjonsvolumer som rettferdiggjør utstyrsinvesteringer.
Elektriske koblingsskall, kontaktbærerkomponenter og transformatorlamineringer produseres i enorme mengder ved hjelp av mekaniske presser. Disse applikasjonene krever vanligvis moderate kraftnivåer på 50 til 500 kilonewton og høye syklushastigheter for å oppfylle produksjonsmålene som måler millioner av komponenter årlig. Kravene til presisjon viser seg å være strenge, med toleranser som ofte er spesifisert innenfor pluss eller minus 0,05 millimeter for å sikre riktig elektrisk kontakt og kobling. Lukkede presser med presisjonskontrollsystemer oppfyller disse krevende spesifikasjonene konsekvent.
Kjøleskapsforinger, vaskemaskinskap og kokekarkomponenter formes gjennom dyptrekking og formingsoperasjoner ved hjelp av mekaniske presser. Disse applikasjonene bruker vanligvis lukkede presser med moderate kraftvurderinger på 250 til 1000 kilonewton og integrerte trekkperlekontroller for jevn materialflyt. Automatiseringssystemer posisjonerer emner og henter ferdige komponenter, noe som muliggjør produksjonshastigheter på 20 til 60 ferdige apparater per time avhengig av kompleksitet.
Smykkeprodusenter bruker mindre mekaniske presser av åpen og lukket type for å prege, prege og forme operasjoner på edle metaller. Presisjonen og repeterbar kraftlevering muliggjør konsekvent kvalitetsgjengivelse av dekorative mønstre og design. Manuell betjening passer til produksjon av små serier av tilpassede smykkedesign, med åpne trykkpresser foretrukket for fleksibilitet ved håndtering av varierte komponentstørrelser.
Moderne mekanisk kraftpressedesign inkorporerer omfattende sikkerhetssystemer og regulatoriske samsvarsfunksjoner som beskytter operatører og sikrer forutsigbar utstyrsatferd i nødssituasjoner. Sikkerhet representerer en kritisk forskjell mellom moderne og eldre utstyr, med moderne design som oppfyller strenge internasjonale standarder.
Moderne mekaniske kraftpresser av lukket type integrerer mekaniske og elektroniske låsesystemer som forhindrer stempeldrift hvis verne er åpne, og sikrer at operatører ikke kan nå inn i faresoner under aktive pressesykluser . Lysgardiner og trykkfølsomme matter oppdager operatørens tilstedeværelse og utløser umiddelbar pressestans hvis noen går inn i beskyttede områder. Disse systemene fungerer uavhengig av kontrollelektronikk, og gir feilsikker beskyttelse selv om elektriske systemer ikke fungerer. Forriglingssystemer må ikke omgås under drift, med sikkerhetslåser overvåket kontinuerlig og eventuelle feil som automatisk stopper pressdriften.
Nødstoppknapper plassert på flere steder gjør det mulig for operatører å stoppe trykkoperasjonen umiddelbart hvis det oppstår farlige situasjoner. Elektroniske overvåkingssystemer sporer presseposisjon og syklusstatus, og forhindrer uregelmessig oppførsel hvis mekaniske komponenter svikter. Redundante bremsesystemer sikrer at stemplet stopper helt uavhengig av utstyrsforholdene. Kontrollsystemer forhindrer omstart inntil alle sikkerhetsforhold er verifisert, og beskytter operatørene mot uventet pressengasjement.
Moderne mekaniske kraftpresser må overholde ISO 12100 industrielle maskinsikkerhetsstandarder og OSHA-forskrifter i USA. Internasjonale standarder spesifiserer beskyttelsesdesign, sikkerhetsanordningsytelse, kontrollsystempålitelighet og krav til operatøropplæring. Produksjonsanlegg må opprettholde samsvar gjennom regelmessige sikkerhetsinspeksjoner, vedlikeholdsplaner og operatøropplæringsprogrammer. Samsvarsverifisering sikrer at utstyret fungerer trygt og oppfyller forsikringskravene.
Riktig vedlikehold viser seg å være avgjørende for å forlenge den mekaniske pressens levetid og opprettholde sikkerhet og presisjonsegenskaper. Godt vedlikeholdt utstyr fungerer pålitelig i flere tiår, mens forsømte presser forringes raskt.
Mekaniske kraftpresser krever daglig inspeksjon av beskyttelsestilstand, kontrollsystemfunksjon og synlige komponenter for skade eller feiljustering. Ukentlig vedlikehold inkluderer smøring av eksentriske mekanismer, clutch- og bremsekomponenter og overføringssystemer i henhold til produsentens spesifikasjoner. Riktig smøring reduserer slitasje, forlenger komponentens levetid og forbedrer presisjonen gjennom redusert friksjon og tilbakeslag i mekaniske systemer . Forseglede lagerdesign har reduserte smørekrav sammenlignet med eldre utstyr, selv om periodisk inspeksjon fortsatt er viktig.
Planlagt forebyggende vedlikehold innebærer systematisk inspeksjon og utskifting av komponenter som nærmer seg slutten av levetiden før feil oppstår. Svinghjulsbalansen bør verifiseres årlig for å forhindre overdreven vibrasjon og for tidlig lagerslitasje. Clutch- og bremsekomponenter krever vanligvis utskifting hvert 2. til 5. år avhengig av bruksintensitet. Utskifting av tetninger i hydrauliske systemkomponenter forlenger lekkasjefri drift. Planlagte vedlikeholdsintervaller varierer basert på pressemodell, bruksintensitet og spesifikke driftsforhold.
Mekaniske presser drevet i 20 til 40 år får ofte omfattende oppussing, inkludert utskifting av drivsystem, modernisering av elektronisk kontrollsystem og sikkerhetssystemoppgraderinger. Fornyet vintageutstyr gir betydelige kostnadsbesparelser sammenlignet med nye presser samtidig som de oppfyller gjeldende sikkerhetsstandarder og produktivitetskrav. Moderne kontrollsystemer med programmerbare logiske kontrollere muliggjør fleksibel produksjonsplanlegging og integrert kvalitetsovervåking utenkelig i originalutstyrsdesign.
Riktig trykkvalg krever nøye analyse av produksjonskrav, produksjonsmiljø og kvalitetsmål. Valg av utstyr med passende kapasitet sikrer effektiv drift og optimal kostnadseffektivitet.
Begynn med å bestemme den faktiske pressekraften som kreves for spesifikke formingsoperasjoner gjennom materialtesting eller beregninger fra leverandøren. Velg pressekapasitet 10 til 20 prosent over beregnede krav for å sikre tilstrekkelig margin og forhindre kronisk overbelastning. Analyser nødvendige produksjonsvolumer for å bestemme nødvendig syklushastighet, og erkjenne at syklushastigheten avhenger av pressetype, formkonfigurasjon og automatisert systemkompleksitet. En enkelt åpen type presse som produserer 30 deler per time kan være utilstrekkelig for produksjonskrav som krever 300 deler daglig, noe som krever valg av lukket type press eller flere mindre maskiner som opererer parallelt .
Produksjonsvolumet påvirker optimalt utstyrsvalg dramatisk. Liten batchproduksjon på 1000 til 5000 deler årlig rettferdiggjør ofte bruk av åpen type presse eller leie av bærbart utstyr i stedet for kapitalinvesteringer i lukkede maskiner. Produksjon av middels volum på 10 000 til 100 000 deler årlig støtter typisk en enkelt lukket type presseinvestering. Høyvolumproduksjon som overstiger 500 000 deler årlig rettferdiggjør ofte flere spesialiserte presser, progressive dyser og integrerte automasjonssystemer som kompenserer for utstyrskostnader gjennom lavere produksjonskostnader per enhet.
Bekreft at den valgte pressen har plass til dysesett designet for spesifikke produksjonsapplikasjoner. Pressens arbeidsflate dimensjoner må gi tilstrekkelig plass for dyseoppsett og verktøyskift. Stengehøyden må passe til kombinerte dyse- og arbeidsstykkehøyder. Bekreft at presskraftvurderingen overstiger dysekravene for å sikre fullstendig forming uten utstyrsbelastning. Eldre dysesett kan være kompatible bare med spesifikke pressemodeller, noe som påvirker utstyrsvalget for operasjoner som krever dyskompatibilitet med eksisterende verktøyinvesteringer.
Mekanisk presseteknologi fortsetter å utvikle seg gjennom integrering av avanserte kontroller, forbedret materialvitenskap og automasjonsinnovasjoner. Fremtidig utvikling lover forbedrede muligheter samtidig som de grunnleggende effektivitetsfordelene og påliteligheten til mekaniske systemer opprettholdes.
Moderne mekaniske presser inkluderer i økende grad programmerbare logiske kontrollere og sanntidsovervåkingssystemer som muliggjør integrasjon med fabrikkautomatiseringsnettverk. Internet of Things-tilkobling muliggjør ekstern overvåking av pressestatus, prediktiv vedlikeholdsplanlegging og produksjonsoptimalisering. Avanserte kontrollsystemer justerer pressens driftsparametere i sanntid basert på tilbakemelding fra posisjonssensorer og kraftmåleenheter, og kompenserer for materialvariasjoner og verktøyslitasje for å opprettholde konsistent komponentkvalitet .
Utvikling av pumper med variabel slagvolum og forbedret clutchdesign reduserer energiforbruket ved å eliminere unødvendig motordrift mellom produktive pressesykluser. Regenerative bremsesystemer gjenvinner kinetisk energi fra stempelet under returslag, og konverterer denne energien til nyttig arbeid i stedet for å spre den som varme. Moderne svinghjulsdesign med komposittmaterialer gir tilsvarende energilagring med redusert vekt og forbedrede sikkerhetsegenskaper.
Utvikling av verktøystål og keramiske materialer som muliggjør høyere driftstemperaturer og raskere syklushastigheter forlenger verktøyets levetid og forbedrer produktiviteten. Beregningsanalyse under optimalisering av dysedesign reduserer utviklingstiden og muliggjør design av komplekse geometrier som tidligere ble ansett som upraktiske. Additive produksjonsteknikker muliggjør tilpassede verktøykomponenter og akselererer prototyping for spesialiserte applikasjoner.
Som en produsent av mekaniske kraftpresser og en fabrikk for industrielle maskinverktøy, er Zhejiang Bolun High-Precision Machinery Co., Ltd. lokalisert i Zhejiang – hjertet av Kinas presisjonsindustri. . Med to tiår med flittig akkumulering og tekniske gjennombrudd, har Bolun Machinery utviklet seg til en moderne, ledende bedrift som spesialiserer seg på høypresisjonsformingsutstyr og industrielle maskinverktøyløsninger.
Vårt firma integrerer forskning og utvikling, design, produksjon, salg og omfattende ettersalgsservice i en enhetlig profesjonell operasjon. Fra vårt tidlige grunnlag gjennom vedvarende bransjeutfordringer til vår nåværende lederposisjon innen smiing, støping og mekanisk formingsmaskineri, har Bolun Machinery etablert et modent, effektivt og industriutprøvd produksjonsstyringssystem. Vi er forpliktet til å gi globale kunder overlegne mekaniske kraftpresseløsninger, enten du trenger åpne trykkpresser for fleksibel tilpasset produksjon eller lukkede maskiner for høyvolumsproduksjon.
Vår ekspertise spenner over hele spekteret av mekanisk presseteknologi, fra tradisjonell design til moderne systemer som inkluderer avanserte elektroniske kontroller og automasjonsintegrasjon. Vi forstår de ulike behovene til produsenter på tvers av bransjer, inkludert bilindustri, apparatproduksjon, produksjon av elektriske komponenter og spesialiserte industrielle applikasjoner. Enten du søker nye utstyrsløsninger, oppussing av utstyr eller teknisk rådgivning for å optimalisere formingsoperasjonene dine, bringer Bolun Machinery dyp bransjekunnskap og bevist produksjonskvalitet til hvert prosjekt.
Kontakt Zhejiang Bolun High-Precision Machinery Co., Ltd. i dag for å finne ut hvordan våre mekaniske kraftpresseløsninger og industriell maskinverktøyekspertise kan forbedre dine produksjonsevner og forbedre produksjonseffektiviteten og kvalitetsresultatene.


Det korte svaret: Hvilken rammetype passer til arbeidet ditt An ...
En presse er ikke én maskinkategori. Det er en familie av metallformende m...
Produksjon og metallbearbeiding Et direkte, praktisk blikk på...
Kraftpressemaskiner er klassifisert på to hovedmåter: etter ramme...
Hva er en Power Press? A kraftpresse - også kalt en stansepres...
En kjøper som sammenligner en 45-tonns åpen presse for en brakettlinje mot...
Kontakt oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar å begynne?
Get in Touch

Nå!
ZHEJIANG BOLUN

