En produksjonsleder går inn i et ingeniørmøte med en stabel med tegninger for en høyvolumsfeste, en lagerbane og et batteriskall. Det vanlige spørsmålet er: "Kan vi lage disse raskere, med mindre skrap og med bedre utmattelseslevetid enn maskinering eller varmsmiing?" Svaret er i mange tilfeller kaldforming. Kaldforming er prosessen med å forme metall under rekrystalliseringstemperaturen, typisk ved romtemperatur, ved å tvinge materialet inn i et dysehulrom under høyt trykk. Den gjør en enkel wire eller stang til en ferdig eller nesten ferdig del på sekunder, samtidig som den forbedrer materialstyrken og reduserer avfall. Den praktiske utfordringen for en kjøper er ikke om kaldforming fungerer, men hvordan man tilpasser prosessen til delens geometri, materialet og pressen som skal gjøre jobben.
Kaldforming er en metallbearbeidingsmetode som endrer formen til et metallemne eller tråd ved omgivelsestemperatur, uten å varme opp arbeidsstykket over dets rekrystalliseringspunkt. Metallet komprimeres mellom en stanse og en dyse, og materialet beveger seg plastisk til ønsket form. Fordi temperaturen holder seg lav, opplever metallet strekkherding. Det betyr at delen blir sterkere når den deformeres, og når ofte to til tre ganger flytegrensen til det originale materialet. Prosessen kalles også kald smiing eller kald hodesetting, avhengig av industrien og type del som lages.
Begrepet "kaldforming" er bredt. I et festeanlegg betyr det vanligvis en kaldformer som tar opp viklet tråd, kutter et emne og flytter det gjennom flere dysestasjoner for å produsere skruer, bolter eller muttere. I et stemplingsverksted kan det bety en kald smipresse som danner større deler som giremner eller aksler. I platesammenheng kan det referere til valseforming eller kaldbøying. Denne artikkelen fokuserer på pressebasert forming av solide metalldeler, som er der den høyeste tonnasjen og de mest tekniske utstyrsbeslutningene skjer.
Nøkkelforskjellen mellom kaldforming og varmforming er temperatur. Varmforming fungerer over rekrystallisering, slik at metallet forblir mykt og kan flyte inn i komplekse former. Kaldforming fungerer ved eller nær romtemperatur, så metallet er hardere og mer motstandsdyktig mot deformasjon. Denne forskjellen driver utstyrsspesifikasjonen: kaldformingspresser trenger høyere tonnasje, stive rammer og ofte en mer sofistikert slagprofil enn en varmsmipress med samme kapasitet.
Kaldforming utnytter det faktum at duktile metaller kan omformes permanent når spenningen overskrider flytegrensen. Stansen skyver metallet inn i et dysehulrom, og materialet flyter langs banen med minst motstand. Fordi metallet ikke rekrystalliserer under operasjonen, blir kornstrukturen forlenget, og materialet blir hardere. Denne tøyningsherdingen er et tveegget sverd: det øker styrken, men det reduserer også duktiliteten, så mengden deformasjon per trinn er begrenset.
Det er tre grunnleggende deformasjonsmoduser som styrer de fleste kaldformingsoperasjoner:
Ved fremre ekstrudering skyves metallet gjennom en dyseåpning i samme retning som stansens bevegelse. Emnet plasseres i en beholder, og et stempel komprimerer det fra den ene enden, og tvinger materialet til å strømme gjennom en mindre åpning. Dette er en standard måte å lage aksler, trappetapper og rørformede komponenter på. Trykket som trengs avhenger av reduksjonsforholdet og materialets strømningsspenning.
Ved bakoverekstrudering flyter metallet i motsatt retning av stansens bevegelse. Stansen går inn i emnet og tvinger materialet til å flyte oppover rundt stansen, og danner en kopp eller en rørlignende form. Dette er vanlig for å lage hule deler som sekskanthylser, batteriskall og bilstempel. Ekstrudering bakover kan gi dype hulrom med lite materialavfall, men det krever en veldig stiv press fordi stansen opplever høy trykkbelastning.
Opprørende is the process of reducing the length of a blank while increasing its diameter. The metal is compressed between a flat punch and a die, and it bulges outward. This is the basis for forming bolt heads, rivets, and flanges. Multiple upsetting steps are often used in cold heading machines to build up material progressively.
De fleste kaldformede deler krever en kombinasjon av disse modusene. Et typisk festemiddel bruker for eksempel støt for å danne hodet, ekstrudering fremover for å lage et skaft, og kanskje en trimme- eller pekeoperasjon på slutten. Pressen må levere riktig kraft, slag og hastighet for hver stasjon, og det er grunnen til at maskindesignet betyr like mye som verktøyet.
Kaldforming på en multistasjonsformer følger en gjentatt syklus som er bemerkelsesverdig konsistent på tvers av forskjellige delfamilier. Å forstå syklusen hjelper en kjøper med å vurdere hva pressen må levere.
Hastigheten på syklusen måles i slag per minutt eller deler per minutt. En høyhastighets mutterdanner kan kjøre med 200 til 400 deler per minutt, mens en tung kald smipresse for store deler kan kjøre med bare 20 til 60 slag per minutt. Pressstrukturen, clutchen og kontrollsystemet må velges for å matche nødvendig hastighet og lastprofil.
Folk bruker disse tre begrepene nesten om hverandre, noe som forårsaker virkelig forvirring når de velger utstyr. Skillet er ikke akademisk; det påvirker pressespesifikasjonen, verktøykonfigurasjonen og forventet delnøyaktighet.
I praksis har en kald smipresse en tyngre ramme og en mer robust glide enn en styremaskin, fordi kreftene er høyere og delen er større. En styremaskin prioriterer hastighet og verktøytilgjengelighet, ofte ved hjelp av en horisontal design. Når en kjøper ber om en «kaldformingsmaskin», må salgsingeniøren avklare om applikasjonen er små festemidler eller mellomstore til store konstruksjonsdeler. Svaret endrer hver spesifikasjon fra tonnasje til sengstørrelse til drivtype.
Ikke alle metaller kan kaldformes med hell. Materialet må ha nok duktilitet til å gjennomgå kraftig plastisk deformasjon uten å sprekke, og nok arbeidsherdeevne til å forbedre styrken uten å miste nødvendig seighet. De vanligste kaldformingsmaterialene inkluderer:
| Material | Typisk kalddannende atferd | Vanlig sluttbruk |
|---|---|---|
| Lavkarbonstål | Utmerket duktilitet, lav flytspenning, lett kaldformet. Karakterer som 1006 til 1018 er mye brukt. | Festemidler, pinner, aksler, ankere |
| Middels karbonstål | Mer styrke, men mindre duktilitet; kan kreve mellomgløding for komplekse former. | Gir, koblinger, bilkomponenter |
| Rustfritt stål | Arbeidet herder raskt, trenger høyere tonnasje og mer progressiv verktøy. | Festemidler, beslag, medisinske komponenter |
| Aluminium og aluminiumslegeringer | Lavt kraftbehov, god overflatefinish, men myk og kan galle. | Hus, hetter, elektronikk |
| Kobber og messing | Utmerket kaldbearbeidbarhet, god korrosjonsbestandighet. | Elektriske terminaler, rørleggerdeler |
| Legert stål | Høy styrke, vanskeligere å forme, trenger ofte varmforming som springbrett. | Akselaksler, festemidler med høy styrke |
Når du designer en kaldformingsprosess, bestemmer materialets flytestyrke og tøyningsherdehastighet den nødvendige pressekraften. En myk aluminiumsdel trenger kanskje bare 50 tonn, mens en rustfri versjon med samme geometri trenger 200 tonn. Kjøper må ikke gå ut fra at en presse som er klassifisert for stål vil håndtere en annen legering uten å kontrollere kraftberegningen.
Fordelene med kaldforming er målbare, og de forklarer hvorfor så mange høyvolumsmetalldeler er laget på denne måten.
Disse fordelene oversetter seg til en lavere totalkostnad per del over en produksjon, forutsatt at volumet er høyt nok til å amortisere verktøyet. For lave volumer er formkostnaden vanligvis uoverkommelig, noe som er et sentralt kjøpskriterium.
Kaldforming er ikke en universalløsning. Å kjenne begrensningene er viktig før du forplikter deg til en presse eller et verktøysett.
En anskaffelsesrisiko som ofte overses er lamineringen mellom pressen og verktøyet. En presse designet for progressiv stempling har kanskje ikke den glidehastighetskontrollen som er nødvendig for kaldsmiing. En presse bygget for kaldsmiing kan derimot mangle den høye slaghastigheten som er nødvendig for festemidler. Kjøperen bør be produsenten om å demonstrere kraft-slag-kurven og energikapasiteten, ikke bare den nominelle tonnasjen.
Pressen er hjertet i en kaldformingsoperasjon. Den gir kraften som driver stansen inn i dysen, og den bestemmer delens nøyaktighet, verktøylevetid og totale produksjonskostnader. De viktigste pressparametrene som skal evalueres er tonnasje, rammestivhet, slaglengde, glidehastighet og drivtype.
Tonnasje er den maksimale kraften pressen kan påføre under et slag. Den må overstige den toppdannende kraften som kreves av delen, som beregnes ut fra materialets strømningsspenning og det projiserte området. En tommelfingerregel er å velge en presse med 10 til 20 prosent mer tonnasje enn den beregnede toppen, for å tillate materialvariasjon og verktøyslitasje.
Rammestivhet måles i form av nedbøyningen av rammen under belastning. En stiv ramme holder stansen og formen på linje, noe som er avgjørende for å holde stramme toleranser. Presser med lukket ramme er generelt mer stive enn presser med åpen ramme fordi kraftbanen er symmetrisk rundt sengen. Mange kalddannere foretrekker derfor en lukket rammedesign for tung belastning.
Slaglengde bestemmer hvor langt sleiden beveger seg fra bunnen av slaget. Den må passe til delhøyden, dyseåpningen og den nødvendige stansevandringen. Dype partier og lange fremre profiler krever et lengre slag, som igjen kan redusere slaghastigheten fordi sklien må akselerere over en lengre strekning.
Sklihastighet er hastigheten i øyeblikket verktøyet kommer i kontakt med materialet. For kaldforming er en kontrollert hastighet nær bunnen av slaget viktig for å unngå sjokkbelastning og knusing av matriser. Mekaniske presser har en hastighetsprofil som bestemmes av veivakselgeometrien, mens servopresser lar operatøren programmere hastighetskurven.
Drive type kan være mekanisk, hydraulisk eller servo. En mekanisk presse bruker et svinghjul og en clutch for å levere energi, og den er effektiv for høyhastighetsforming. En hydraulisk presse leverer full tonnasje når som helst i slaget, noe som er nyttig for lange formingsoperasjoner, men totalt sett tregere. En servopresse bruker en servomotor direkte på veivakselen eller via en girkasse, noe som gir presis kontroll over glidebevegelse og energistyring.
En kaldsmiing-vippepresse, for eksempel en knoke-leddpresse, gir mekanisk fordel i bunnen av slaget. Vippekoblingen gir høy kraft nær bunnen av dødpunktet med svært lav hastighet, noe som er ideelt for kaldsmiing av deler som krever høyt trykk og liten glidevandring. Dette er nettopp grunnen til at en knokepress ofte velges for kaldsmiing fremfor en vanlig sveivpresse.
 BLKP-850 Industriell styrke Kraftig kaldsmiing Toggle Type Power Press BLKP-850 Industriell styrke Kraftig kaldsmiing Toggle Type Power Press delivers a nominal capacity of 8500 kN and is suitable for high-load cold forging applicat... Se produkt →
For eksempel er BLKP850 en kraftig kaldsmiingsmaskin designet for kaldsmiing i industriell skala. Dens knokeledddrift tillater høye deformasjonskrefter med balansert slag, som er betingelsen som er nødvendig for å forme materialer med høy styrke uten å sprekke dem. Når du sammenligner presser for en kald smilinje, se på den effektive formingsenergien per slag, ikke bare tonnasjen. Vippepressen gir maksimal kraft ved minimal hastighet, noe som beskytter verktøyet og reduserer risikoen for at deler rives.
Kaldsmiing-vippepressen er en spesialisert maskin som bruker en knoke-leddmekanisme i stedet for en enkel sveiv. Denne mekanismen produserer en "dvele"-effekt nær bunnen av slaget, noe som betyr at lysbildet beveger seg sakte når kraften topper seg. At oppførsel med lav hastighet og høy kraft er nøyaktig hva kaldsmiing krever.
Vippekoblingen har en mekanisk fordel som multipliserer inngangskraften. Et lite motormoment blir en veldig stor vertikal kraft ved sleiden, men kun over en kort arbeidsavstand. Dette gjør vippepresser ideelle for preging, ekstrudering og andre kaldformingsoperasjoner der deformasjonen er liten, men kraften er enorm. Resultatet er en stiv, nøyaktig del med en ren overflatefinish.
En risiko med en vippepress er at den ikke kan tåle et langt arbeidsslag. Hvis delen krever en lang ekstrudering, kan det hende at pressen ikke gir nok glidevandring. I så fall er en krankpresse eller en servopresse med langt slag mer hensiktsmessig. Kjøperen bør matche pressetypen til delens spesifikke deformasjonsbane.
Servodrevne presser endrer økonomien ved kaldforming. En servopresse bruker en servomotor til å flytte glidestykket gjennom en programmerbar bane, i stedet for å stole på et fast svinghjul og clutch. Dette gir operatøren en høy grad av kontroll over glidehastigheten, posisjonen og kraftprofilen. For kaldforming kan en servopresse:
Den lukkede rammen med dobbeltpunkt servopressen er et vanlig valg for kaldforming. Rammedesignen gir høy stivhet, og dobbeltpunktforbindelsen fordeler belastningen jevnt over sengen, noe som er viktig for store deler. Servomotoren gjør det mulig for operatøren å justere glidekurven til materialets respons. For eksempel, når du danner en høyfast legering, kan pressen programmeres til å holde seg nær bunnen i noen hundre millisekunder, slik at metallet kan strømme inn i dysehulrommet uten å rives.
 BLES-315 Industrial Powerhouse Closed-Frame Double-Point Servo Power Press BLES-315 Industrial Powerhouse Closed-Frame Double-Point Servo Power Press leverer en nominell kapasitet på 3000 kN med en arbeidsenergi på 30 000 J, designet for tunge... Se produkt →
BLES315-dobbeltpunktsservopressen med lukket ramme er designet for industrielle kaldformingsoppgaver som krever dynamisk slagkontroll og en stabil seng. Dens høye energikapasitet og programmerbare bevegelse gjør det mulig å produsere deler med konsistente dimensjoner samtidig som den tar imot variasjoner i innkommende materiale. Når en kaldformingscelle inkluderer automatisering, kan servopressen integreres med en robot eller et overføringssystem fordi slagtimingen kan justeres i programvaren i stedet for ved å endre mekaniske komponenter.
Dyptrekking er en kaldformingsprosess der et ark eller emne skyves inn i en dyse for å lage en kopp eller en hul del. Det er vanlig i batteriskallproduksjon, apparatkomponenter og bildeler. Nøkkelen til dyptrekking er at materialet må få flyte gradvis og jevnt for å unngå riving. En servopresse med programmerbart slag kan gi riktig hastighet og trykk på hvert trinn, og det er grunnen til at servopresser i økende grad brukes til dyptrekkingsoperasjoner.
En enkeltpunktsservopresse av åpen type med dyptrekkingsevne, slik som BLAS125, er en kompakt løsning for deler som ikke trenger en stor seng, men som krever presis kontroll av tegnehastigheten. "Dyptrekking"-betegnelsen betyr at pressen er designet med riktig slaglengde, glidehastighet og verktøyplass for å håndtere dannelsen av dype kopper. Når en leverandør eksplisitt markedsfører en servopresse for dyptrekking, er det et sterkt signal om at selskapet forstår behovet for en kontrollert glidebevegelse ved kaldforming.
 BLAS-125 dyptrekkende åpen-type enkeltpunkts servokraftpresse BLAS-125 High-Torque Deep-Drawing Open-Type Single-Point Servo Power Press leverer en formidabel kraft på 1250 kN med et utvidet 180 mm glideslag. Denne modellen overgår... Se produkt →
For batteriskallforming er kombinasjonen av en servodrift og en dobbeltpunktsramme ofte ideell. Servobevegelsen kan justeres til skallets materialkvalitet og tykkelse, og dobbeltpunktsglideren sikrer jevnt trykk over dysen, og reduserer rynker og sprekker. Ettersom kaldforming beveger seg inn i batteriproduksjon, er dette utstyret i ferd med å bli en differensieringsfaktor for leverandører som kan levere konsistente skall med høyt volum.
Beslutningen om å bruke kaldforming eller varmforming er ikke alltid åpenbar. Hver prosess har et spesifikt gjennomførbarhetsvindu basert på delform, materiale, volum og nødvendige egenskaper. Tabellen nedenfor oppsummerer de viktigste forskjellene.
| Kriterier | Cold Forming | Varm forming |
|---|---|---|
| Temperatur | Under rekrystallisering, vanligvis romtemperatur | Over rekrystallisering, typisk 700 til 1200°C |
| Materialstyrke | Øker på grunn av strekkherding | Minker, materialet forblir mykt |
| Overflatefinish | Glatt, ingen skala | Oksydavleiring, krever ofte rengjøring |
| Dimensjonstoleranse | Tett, ofte ingen sekundær bearbeiding | Løsere, brede toleranser, kan kreve maskinering |
| Utstyrsstyrke | Høy tonnasje kreves | Lavere tonnasje, siden materialet er mykt |
| Maksimal formkompleksitet | Begrenset til enklere former uten dype underskjæringer | Kan danne komplekse former og veldig store deler |
| Energiforbruk per del | Lavere varmeenergi, men høyere formingsenergi | Høy oppvarmingskostnad, lavere formingskraft |
| Typisk produksjonsvolum | Høyt volum, verktøykostnad amortisert | Lavt til middels volum, enklere verktøy |
Den praktiske effekten av disse forskjellene merkes i den totale kostnaden per del. Kaldforming skinner i lange produksjonsserier hvor delens design er kompatibel med prosessen. Varmforming er mer tilgivende for komplekse deler og mindre partier, men det øker energi-, rengjørings- og etterbehandlingskostnader. En vanlig hybrid er varmdannelse, som finner sted over romtemperatur, men under rekrystallisering, balanserer duktilitet og styrke. Noen leverandører tilbyr varmformingspresser som kan byttes til kaldformingsmodus, men temperaturkontrollen øker kompleksiteten.
Når du sammenligner en kaldformingspresse med en varmsmiingspresse, husk at kostnaden for pressen kun er en del av systemet. Verktøyet, fôringssystemet, automatiseringen og kvalitetskontrollen må alle være på linje med prosesstemperaturen. En leverandør som kun selger varmsmiingspresser har kanskje ikke ekspertisen til å anbefale en ekte kaldformingsløsning, så be om spesifikke casestudier for kaldforming.
Kaldforming brukes i et bredt spekter av bransjer fordi det gir høy styrke, lite skrot og raske syklustider. Noen av de mest typiske applikasjonene inkluderer:
Når en produsent forteller deg at en bestemt presse er egnet for "batteriskall" eller "dyptegning", er de ikke bare markedsføring. De spesifiserer at pressrammen, lysbildeføringen og slagkontrollen er designet rundt applikasjonens dynamiske krav. For et batteriskall, for eksempel, må pressen håndtere høye dysekrefter samtidig som den opprettholder en stabil seng over lange produksjonsserier. En lukket ramme eller semi-lukket struktur er ofte foretrukket fordi den motstår sidebelastninger forårsaket av dyptrekking.
Kaldforming produserer deler med høy hastighet, så kvalitetskontrollen må være like rask for å fange opp defekter før de blir en hel masse avslag. De viktigste kvalitetsproblemene er dimensjonsnøyaktighet, sprekker, løst materiale og overflateskader.
Dimensjonsmåling gjøres vanligvis med et mikrometer, en måler eller et optisk system. For deler med høyt volum kan optisk måling overvåke delen i sanntid, sjekke diameter, lengde og ovalitet. Kaldformingsprosessen er svært repeterbar, så hvis de første dusin delene er innenfor toleranse, følger vanligvis resten med mindre verktøyet slites.
Sprekking er den vanligste feilmodusen ved kaldforming. Sprekker kan oppstå på overflaten eller internt, og de er vanligvis drevet av å overskride materialets duktilitetsgrense. Operatører ser etter en ru eller brukket overflate, noe som indikerer at materialet har nådd sin kaldarbeidsgrense. Svaret er å redusere deformasjonen per stasjon, øke antall trinn, eller bruke en mykere materialkvalitet.
En annen bekymring er overflatekvaliteten. Kaldformede deler skal ha en lys, jevn finish. Hvis terningen har riper eller er for grov, vil delen arve den teksturen. Vedlikehold av verktøy er derfor en kritisk del av kvalitetskontrollen. En god leverandør vil gi en forebyggende vedlikeholdsplan som inkluderer inspeksjon av stanser og dyser for slitasje, kontroll av ejektorpinnene og verifisering av klaringene til styrebøssingen.
For en produsent som ønsker å være "one-stop"-kilden, inkluderer kvalitetskontroll også prosessovervåking. Noen moderne servopresser kan generere en kraft-forskyvningskurve for hvert slag. En unormal kurve indikerer et prosessavvik som et manglende emne, et ødelagt verktøy eller en endring i materialhardheten. Dette er et kraftig verktøy for å forhindre feil før de når kunden.
Å velge riktig kaldformingspresse er en beslutning som påvirker produksjonseffektiviteten, verktøylevetiden og produktkvaliteten i årevis. Bruk følgende sjekkliste for å veilede din evaluering:
En anerkjent produsent vil ikke bare selge deg en maskin; de vil samarbeide med deg for å definere prosessen. Hvis du for eksempel trenger å lage et batteriskall, viser en leverandør som tilbyr en åpen type dobbeltpunkts batteripresse at de har rettet seg mot de spesifikke utfordringene i den applikasjonen. Det samme prinsippet gjelder for kaldsmiing vippepresser og servodrevne lukkede rammepresser.
Kaldforming er en kraftig produksjonsprosess for å produsere høyvolumsmetalldeler med lite avfall, forbedret styrke og stramme toleranser. Det er ikke en enkelt metode, men en familie av prosesser inkludert foroverekstrudering, bakoverekstrudering, opprøring, kaldsmiing og kaldkurs. Utstyrsvalget er like viktig som materialet og verktøyet, fordi pressen definerer kraften som er tilgjengelig, slagkontrollen og stivheten som trengs for å produsere konsistente deler.
Før du investerer i en kaldformingspresse, identifiser delens geometri, materiale og volum. Arbeid med en erfaren utstyrsleverandør som kan vise deg hvordan maskinen deres er designet for de spesifikke formingsmodusene du skal kjøre. Sammenlign ikke bare tonnasjen, men rammetypen, drivsystemet, glideføringen og verktøystøtten. Be om eksempler fra den virkelige verden på lignende deler og deres observerte syklustider, skraphastigheter og verktøylevetid.
Hvis du ser etter en komplett kaldformingsløsning, kan teamet på Bolun høypresisjonsmaskineri har erfaringen og produktporteføljen til å veilede deg. Fra åpen type servopresser for dyptrekking til lukket ramme dobbeltpunkts servopresser og kaldsmiing vippepresser, den riktige maskinen er tilgjengelig for ditt bruk. Det beste neste trinnet er å sende deltegningene til en leverandør og be om en prosessmulighetsstudie. Den samtalen vil redde deg fra de to største feilene ved kaldforming: å kjøpe en presse som er for liten og å kjøpe en presse som er for stiv til å drive fleksibel produksjon.
Kaldforming er ikke magi, men når det matches til riktig del, materiale og press, gir det utmerkede resultater konsekvent. Bruk informasjonen i denne veiledningen som et praktisk utgangspunkt for utstyrskjøpet, og ta deretter den endelige avgjørelsen basert på testede data fra dine egne deler.


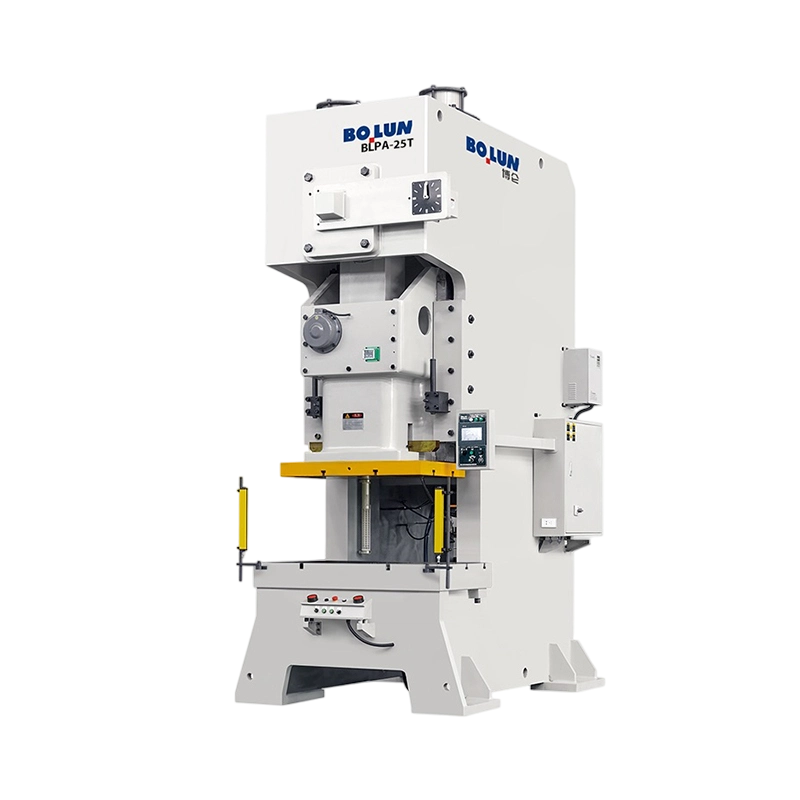
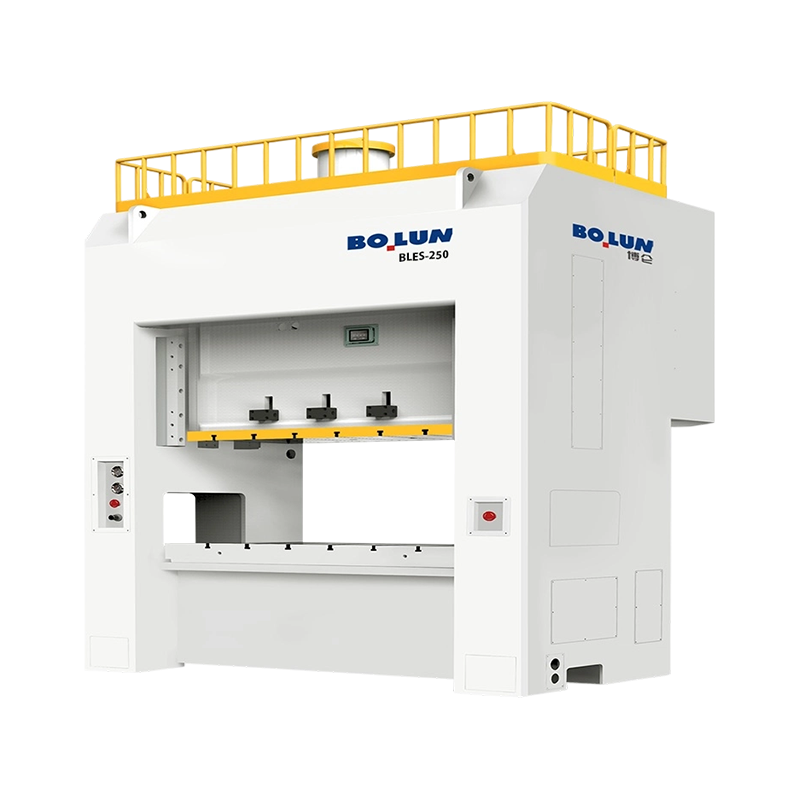
Når du planlegger å produsere mellomstore eller små metalldeler i store vo...
Sett en 160-tonns press med åpen ramme og en 160-tonns presse med lukket r...
Hva er en Power Press? A kraftpresse - også kalt en stansepres...
En produksjonsleder ved en mellomstor metallkomponentfabrikk sto nylig ove...
En kald smimatris kunngjør sjelden at den feiler på forhånd. En dag går pr...
En presse er ikke én maskinkategori. Det er en familie av metallformende m...
Kontakt oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar å begynne?
Get in Touch

Nå!
ZHEJIANG BOLUN

