Når du planlegger å produsere mellomstore eller små metalldeler i store volumer, vil formingsmetoden du velger ikke bare avgjøre kostnaden per stykke, men også den dimensjonale konsistensen du kan holde. Kaldformingsteknologi har blitt en standardrute for produksjon av festemidler, foringer, gir og bilkomponenter fordi den bruker råmateriale mer effektivt og styrker delen uten varmebehandling. Hovedpoenget er at teknologien i seg selv bare er like god som pressen som bærer den. I avsnittene nedenfor forklarer vi hva kaldforming faktisk innebærer, hvor det er fornuftig, og hva du bør se etter når du velger en kaldsmiingspresse.
Kaldforming er en metallbearbeidingsprosess som plastisk deformerer metall ved romtemperatur eller nær omgivelsestemperatur ved hjelp av dyser og stanser. I motsetning til varmsmiing er det ikke noe oppvarmingstrinn, så metallet beholder sin opprinnelige kornstruktur samtidig som det får styrke gjennom arbeidsherding. Metoden brukes til å produsere deler fra wire, stangmateriale eller slugs, vanligvis i multistasjonspresser som kombinerer skjæring, ekstrudering og forstyrrende operasjoner i en syklus.
Begrepet "kaldforming" overlapper noen ganger med "kaldsmiing" og "kald overskrift", avhengig av applikasjonen og regionen. I praksis dekker kaldforming en bred familie av prosesser der arbeidsstykket flyttes gjennom en rekke verktøy for å nå en endelig form. Den røde tråden er at all deformasjon skjer under rekrystalliseringstemperaturen til materialet, noe som gir den ferdige delen bedre dimensjonsnøyaktighet og en jevnere overflate enn varmbearbeiding.
For en produsent er den åpenbare appellen muligheten til å gjøre enkle råvarer til komplekse deler med minimalt avfall. Prosessen kan automatiseres på spesielle formpresser, og den er spesielt effektiv for symmetriske deler som tapper, aksler, muttere, bolter og muffer.
Kaldforming er en sekvens av kontrollerte deformasjonstrinn. Materialeet skjæres i lengde, og plasseres deretter i en dyse der en eller flere verktøystasjoner former det. De grunnleggende deformasjonsmodusene er:
Hver deformasjonsmodus skaper en annen lastprofil. Foroverekstrudering krever høy aksial kraft, mens bakoverekstrudering krever en robust ramme for å motstå reaksjonskreftene. Oppstuving kan gi plutselige sidebelastninger som kan skade en lettbygget presse. Derfor må maskinen som velges for kaldforming være stiv, stabil og i stand til å levere repeterbar kraft gjennom hele slaget.
Ikke alle metaller kan kaldformes med hell. Materialet må ha nok duktilitet til å deformeres uten å sprekke, og pressen må være dimensjonert for å håndtere strømningsspenningen til den valgte legeringen. Vanlige kaldformingsmaterialer inkluderer:
| Material | Typiske egenskaper | Kalddannelseshensyn |
|---|---|---|
| Lavkarbonstål | Høy duktilitet, lett å arbeide, god overflatefinish | Egnet for høyvolumsfester og små deler |
| Legert stål | Høyere styrke etter arbeidsherding, god seighet | Krever høyere pressetonnasje og mer nøye verktøydesign |
| Rustfritt stål | Korrosjonsbestandig, arbeidet herder raskt | Høyere kraft nødvendig, verktøyslitasje kan være betydelig |
| Kobber og messing | Utmerket formbarhet, god elektrisk ledningsevne | Lave kraftkrav, egnet for elektriske komponenter |
| Aluminium | Lett, god korrosjonsbestandighet | Krever nøye smøring og overflatekontroll |
Når du sammenligner materialegenskaper, husk at pressen må gi nok stiv klaring og rammestivhet for å forhindre nedbøyning. En nedbøyning i rammen kan gjøre en mindre tverrsnittsvariasjon til en forkastet del.
Kaldforming kan redusere produksjonskostnadene og forbedre produktkvaliteten på måter som maskinering eller varmsmiing ikke kan. De viktigste fordelene er:
I praksis er det ofte totalkostnaden per del som er avgjørende enn maskinprisen. En litt høyere presseinvestering kan raskt rettferdiggjøres av besparelsene i material-, arbeids- og etterbehandlingsoperasjoner.
Kaldforming er ikke et universelt svar. Det fungerer best for deler som er omtrent symmetriske og har moderat kompleksitet. Ettersom deformasjonsforholdet øker, øker også kraften som kreves og belastningen på verktøyet. Noen viktige risikoer å forstå:
Disse risikoene er håndterbare når du starter med en presse som er konstruert for kaldformingsbelastninger, i stedet for en generell kraftpresse som er skjøvet utover dens designkonvolutt.
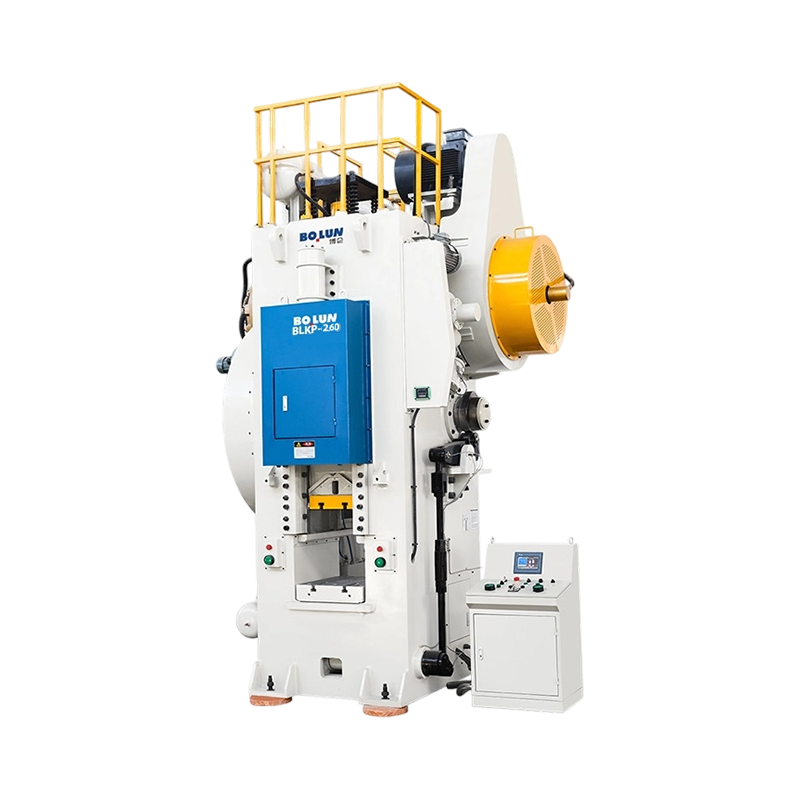
Pressen er hjertet i enhver kalddannende celle. I kaldsmiingsapplikasjoner foretrekkes ofte en mekanisk press av vippetype fordi vippekoblingen skaper en langsommere, mer kontrollerbar kraft nær bunnen av slaget. Dette gjør at materialet kan fylle dysehulrommet fullstendig samtidig som det opprettholdes et balansert slag. For eksempel BLKP400 allsidig kaldsmiing vippepress tilbyr et balansert slag for applikasjoner som trenger både presisjon og repeterbarhet uten å ofre ytelsen.
 BLKP-400 Allsidig kaldsmiing vippepress med balansert slag Denne vippepressen på 4000 kN tilbyr et balansert slag for presis kaldsmiing, med fleksible slagalternativer og et 550 × 660 mm arbeidsbord, egnet for oppsetting, preging og dimensjonering i flerstasjonsoppsett. Se produkt →
Når du vurderer en maskin, start med den nødvendige tonnasjen. Kaldsmiingskrefter kan være flere ganger høyere enn en sammenlignbar stanseoperasjon. En presse som kun er vurdert til den beregnede belastningen kan svikte i øyeblikket med full deformasjon fordi lasttoppen er plutselig og kort. Du trenger en pute med reservekapasitet. Det er der en robust ramme og en godt designet vippemekanisme utgjør en reell forskjell. For høyere deformasjonsarbeid, den BLKP650 robust kaldsmipress med høy deformasjon er bygget for kraftige deformasjonsforhold og bidrar til å opprettholde stabile kraftkurver selv i krevende produksjonskjøringer.
 BLKP-650 Robust kaldsmiing med høy deformasjon Med en kapasitet på 6500 kN og et 8 mm trykkslag, er denne pressen designet for kraftig deformasjon og tykke komponenter, med en ramme med høy stivhet og integrert ejektorsystem for pålitelig produksjon. Se produkt →
Å forstå forskjellen mellom en kald smipresse og en generell presse kan spare deg for en kostbar feil. Hvis du vil ha en rask oppfriskning av det grunnleggende, kan du lese artikkelen vår om hva en kald smipressmaskin er . Den veiledningen forklarer de strukturelle og drivende forskjellene i vanlig språk. Med den bakgrunnen kan du stille bedre spørsmål når du sammenligner tilbud fra ulike leverandører.
Kaldforming brukes på tvers av mange sektorer. Bilprodusenter er avhengige av det for festemidler, aksler og kulestiftemner. Elektro- og elektronikkindustrien bruker kaldforming for terminaler, kontakter og stikkontakter. Maskinvare- og konstruksjonsapplikasjoner inkluderer hengsler, ankere og presisjonspinner. I alle tilfeller er den røde tråden et stort behov for konsistent geometri og strukturell integritet.
Kvalitetssikring starter med selve pressesystemet. Dyseslitasje endrer kraftprofilen over tid, så det er viktig å overvåke belastning og slag på hver stasjon. Mange moderne kaldformingsceller inkluderer optiske målesystemer som kontrollerer dimensjoner på prøvebasis uten å bremse produksjonen. Jo mer stabil pressen er, jo lenger holder verktøyet seg innenfor toleransen, og jo mindre sannsynlig er det at du produserer skrap.
For kaldformingsjobber med ultrahøy tonnasje er trykket på rammen og dysen stort. Det er derfor kraftige modeller som BLKP850 industriell styrke kraftig kald smipress eksisterer. Denne klassen utstyr er beregnet på komponenter som krever høye deformasjonskrefter samtidig som den holder sengen stabil nok til å holde stramme toleranser over en lang produksjonshorisont.
 BLKP-850 Industriell styrke Kraftig kald smipress En 8500 kN kraftig presse med en ultrastiv ramme og 180 mm fortykket bolster, opprettholder stabiliteten under høy belastning, ideell for krevende smiing av bil- og maskinkomponenter. Se produkt →
Kaldformingsteknologi gir en klar vei til lavere kostnader og høyere styrke for den rette delfamilien. Men prosessen avhenger av en maskin som er spesialbygd for belastningene den vil se. Før du bestemmer deg for en spesifikasjon, kontroller maskinens rammestivhet, slagjusteringsområdet og tilgjengelig tonnasje for det faktiske delvolumet. Hvis prosjektet ditt involverer ikke-standardiserte dimensjoner eller unike deformasjonssekvenser, kan en produsent med et internt designteam ofte tilby en tilpasset løsning. Det mest effektive neste trinnet er å sende deltegningene til en pålitelig presseleverandør og be om en mulighetsgjennomgang med kraftberegninger og et produksjonstilbud.
En produksjonsleder går inn i et ingeniørmøte med en stabel med tegninger ...
En verktøyingeniør siterer et nytt brakettprogram og spesifiserer en 160-t...
Det korte svaret: Hvilken rammetype passer til arbeidet ditt An ...
Hva er en Power Press? A kraftpresse - også kalt en stansepres...
Power Press Technology Oversikt: Fra grunnleggende til utstyrsvalg Innenfo...
En kald smimatris kunngjør sjelden at den feiler på forhånd. En dag går pr...
Kontakt oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar å begynne?
Get in Touch

Nå!
ZHEJIANG BOLUN