En produksjonsleder ved en mellomstor metallkomponentfabrikk sto nylig overfor et problem som mange butikkgulv møter når de går fra maskinering til kaldforming. Selskapet hadde vunnet en kontrakt for en liten, høyfast flens som måler omtrent 22 mm ytre diameter, og målproduksjonshastigheten var 180 stykker per minutt. Den eksisterende hydrauliske pressen klarte ikke å henge med. Syklustiden var for lang, skrapet klatret, og delens hardhet varierte fra batch til batch. Anlegget trengte tydeligvis en kaldformingsmaskin, ikke en annen stansepresse for generell bruk.
Denne situasjonen er ikke uvanlig. Kaldforming omformer metall ved omgivelsestemperatur, noe som betyr at materialet herder i stedet for å varmes opp. Resultatet er en nesten nettformet del med utmerket styrke og en jevn overflate, men maskinen som gjør dette arbeidet må velges med omhu. Tonnasje, slag, rammestivhet og formen på kraftkurven avgjør om operasjonen går jevnt i årevis eller mislykkes i løpet av måneder. Denne artikkelen går gjennom hva en kaldformingsmaskin faktisk gjør, hvilke spesifikasjoner som betyr mest, hvor de skjulte risikoene sitter, og hvordan du vurderer en leverandør før du legger inn en bestilling.
En kaldformingsmaskin er en mekanisk høykraftpresse som omformer metall ved omgivelsestemperatur. Arbeidsstykket sitter mellom en dyse og en stanse, og pressen driver stansen inn i materialet. Metallet gir etter og flyter inn i dysehulrommet, og tar formen av verktøyet. I motsetning til varmsmiing, varmer ikke kaldforming opp arbeidsstykket, så deformasjon skjer gjennom arbeidsherding i stedet for omkrystallisering.
Rent praktisk skaper dette flere målbare resultater. Materialeutnyttelsen er høy. En kaldformet del krever ofte bare 5 prosent eller mindre skrap, sammenlignet med 20 til 30 prosent for maskinering fra stanglager. Overflatefinishen er lys, fri for kalk og vanligvis klar for plettering eller maling uten ekstra forberedelse. Mekaniske egenskaper forbedres fordi strekkherding øker flytestyrken og hardheten, og derfor er mange sikkerhetskritiske festemidler og konstruksjonsdeler kaldformede. Produksjonshastigheten er også høy, med en kaldformingsmaskin som kan kjøre 150 til 300 stykker per minutt avhengig av delens geometri og pressdesign.
Terminologien i markedet kan være forvirrende. Noen leverandører kaller disse maskinene for kaldsmiingspresser, kaldhodemaskiner eller kalddannere. Uttrykket kald smipressmaskin brukes ofte om hverandre med kaldformingsmaskin, men det er subtile forskjeller. Cold heading fokuserer på forstyrrende eller styreoperasjoner for å danne hodet på festemidler. Kaldforming dekker et bredere spekter av deformasjoner, inkludert ekstrudering og mynting. Før kjøpsbeslutningen er det verdt å forstå hva som definerer en kald smipressmaskin og hvordan den skiller seg fra en standard stemplingspresse.
Den mest relevante maskinkategorien for en kaldformingsoperasjon med høy tonnasje og høy presisjon er kaldsmipressen av vippetype. Toggle-koblingen produserer en kraftkurve som øker kraftig nær bunnen av slaget, og gir operatøren en kort hvileperiode hvor materialet har tid til å fylle dysen under maksimalt trykk. Det er nettopp dette som kaldforming krever, og det er grunnen til at de fleste seriøse kaldformingslinjer er bygget rundt vippepresser i stedet for vanlige sveivpresser.
En kaldformingsmaskin konverterer rotasjonsenergi fra en motor til et enkelt kontrollert slag med høy kraft. Veivakselen driver en koblingsstang og koblingsledd. Når sveiven roterer, begynner vippekoblingene å rette seg ut. Nær bunnen av slaget er leddene nesten på linje, og den mekaniske fordelen blir veldig høy. Dette gjør at pressen kan levere et kraftutbrudd som kan nå hundrevis av tonn mens sklien kjører bare en kort avstand.
Hovedkomponentene i en kaldformingsmaskin er rammen, som gir den strukturelle stivheten som holder sleiden på linje; lysbildet, som bærer stansen; vippekoblingen eller knokeleddet, som forsterker inngangskraften; svinghjulet, som lagrer energi og holder maskinen i bevegelse jevnt gjennom syklusen; clutchen og bremsen, som starter og stopper sklien trygt; ejektorsystemet, som fjerner den ferdige delen fra formen etter hvert slag; og motvektssylindrene, som reduserer støt og bidrar til å opprettholde nøyaktig glidebevegelse.
Selve formingsprosessen har flere stadier, ofte håndtert i en enkelt maskin med flere stasjoner. Sekvensen starter med mating, hvor spolen eller stangen rettes opp, kuttes i lengde og overføres til den første dysestasjonen. Opprøring oppstår da når stansen komprimerer emnet og materialet flyter utover for å danne et hode eller en flens. Ved ekstrudering tvinges emnet gjennom en dyse, reduserer tverrsnittet eller danner en aksel. Coining påfører en endelig høytrykksdeformasjon som bringer delen til sin endelige form og dimensjoner. Til slutt skyver utstøting den ferdige delen ut av formen og fører den til neste trinn i rekken.
Hovedforskjellen mellom en vippepress og en enkel sveivpress er kraftkurven. På en sveivpress faller kraften når sleiden nærmer seg nedre dødpunkt. På en vippepress stiger kraften bratt nær bunnen. Dette betyr at en vippepress produserer et høyere faktisk trykk på punktet der dysen er lukket, som er akkurat der kaldforming trenger det.
Tenk for eksempel på en kaldformingsoperasjon som produserer et 22 mm emne. En 400-tonns vippepresse kan gi 380 tonn faktisk kraft i en posisjon 3 mm over nedre dødpunkt, mens en 400-tonns sveivpresse kanskje bare leverer 280 tonn i samme posisjon. Dette gapet har betydning når du danner hardere materialer eller prøver å oppnå fullstendig dysefylling uten å utvikle interne sprekker.
Flere klassifiseringssystemer hjelper kjøpere med å forstå maskinene som er tilgjengelige på markedet. De mest nyttige distinksjonene er ved drivmekanisme, rammekonstruksjon og glideforbindelse.
Vippepressen er standarden for kaldforming med høy tonnasje. Dens kobling gir en høy kraft i bunnen av slaget og et kort arbeidsslag, noe som gjør den ideell for ekstrudering, mynting og etterbehandling. Den er også kompakt, så en 260-tonns vippepresse har ofte et mindre fotavtrykk enn en 315-tonns krankpresse med samme formingskapasitet.
Mekaniske sveivpresser er enklere og raskere, noe som gjør dem nyttige for grunne støt eller kursing når delens geometri ikke er svært kompleks. Kraftkurven deres er imidlertid mindre egnet for dyp ekstrudering eller høydeformasjonsoperasjoner. Hvis du velger en sveivpresse for kaldforming, må du kontrollere at den tilgjengelige kraften nær bunnens dødpunkt er tilstrekkelig for hele formingssekvensen.
Åpne rammepresser, noen ganger kalt C-rammepresser, gir enkel tilgang til dyseområdet og er godt egnet til små deler og raske dyseskift. Presser med lukket ramme, også kalt rettsidepresser, gir høyere stivhet og bedre glidejustering. Denne forskjellen blir kritisk når formingsbelastningen er utenfor sentrum eller delen krever svært trange toleranser. For kaldforming er en lukket rammepress vanligvis det tryggere valget fordi rammen ikke strekker seg så mye under belastning, og sleiden forblir parallelt over dyseflaten.
Antall glidekoblingspunkter påvirker hvordan pressen fordeler lasten. Enkeltpunktspresser er tilstrekkelig for symmetriske deler som er sentrert på bordet. Dobbeltpunktpresser fordeler belastningen over to koblingspunkter, noe som reduserer risikoen for glidetilt. For kaldforming, der belastninger utenfor midten er vanlige, forbedrer en dobbeltpunktpress parallelliteten og forlenger matrisens levetid.
| Konfigurasjon | Kraft nær BDC | Typisk hastighet | Beste bruk | Avveining |
|---|---|---|---|---|
| Bytt type | Høy | 30 til 60 SPM | Kaldsmiing, ekstrudering, mynting | Kortere slag, mer kompleks kobling |
| Sveiv type | Moderat | 60 til 150 SPM | Grunn heading, opprørende | Mindre kraft nær bunnen av slaget |
| Åpen ramme | Moderat | Bredt utvalg | Små deler, raske dyseskift | Lavere stivhet, mer avbøyning |
| Lukket ramme | Stabil | Bredt utvalg | Høy-precision, high-tonnage work | Høyer cost, less die area access |
| Enkeltpunkt | Sentrert belastning | Varierer | Symmetriske deler | Skyv tilt under belastning utenfor midten |
| Dobbeltpunkt | Balansert belastning | Varierer | Off-senter eller multi-stasjon deler | Mer kompleks, høyere kostnad |
Listen over tekniske parametere på et maskindatablad kan være overveldende. Følgende spesifikasjoner betyr mest ved kaldforming, og hver enkelt påvirker om maskinen kan håndtere delene dine, matrisene og produksjonsmålene dine.
Nominell tonnasje er den maksimale kraften pressen leverer i en spesifisert avstand over nedre dødpunkt. På en vippepress er arbeidsvinduet smalt, så du må sjekke at den nødvendige kraften for din del faller innenfor det vinduet. Hvis delen trenger 200 tonns kraft ved 5 mm over BDC, kan det hende at en 315-tonns presse med en kraftklasse på bare 2 mm ikke leverer nok trykk i riktig øyeblikk.
Slaglengden bestemmer hvor langt sklien går. Kaldforming kan gjøres med et kort arbeidsslag fordi materialet bare flyter en begrenset avstand, men verktøyet trenger også plass til lasting, forming og utstøting. Mål det totale slaget og sammenlign det med dine behov for dysehøyde og delfjerning.
Slidejustering gir deg vertikal fleksibilitet til å kjøre forskjellige dies. Lukkehøyde er avstanden fra sengen til sklien ved bunnen av slaget. Hvis stengehøyden er for liten, passer ikke formen. Hvis den er for stor, vil ikke pressen bruke den fulle kraften som vises på navneskiltet. Begge tallene bør kontrolleres mot formdimensjonene dine før du signerer innkjøpsordren.
Hastighet is often listed as strokes per minute, but actual production speed depends on part size, material, and die design. A toggle press rated at 45 SPM might still produce a small part more efficiently than a crank press rated at 90 SPM, because the toggle press has a higher success rate in the forming die and produces fewer rejects.
Sengen og lysbildeområdet bestemmer det maksimale formfotavtrykket. Kaldformingsdyser kan være store når de inkluderer flere stasjoner. Bekreft at pressen har nok bordareal til å akseptere terningen din, deloverføringssystemet og eventuelle sikkerhetsbeskyttelser som kreves.
Mange kaldformingsoperasjoner krever en sterk ejektor for å skyve den ferdige delen ut av dysen. Hvis utkasterkraften er for lav eller slaget for kort, kan delen forbli fast i dysen, forårsake stopp og potensielt skade verktøyet. Spør produsenten om den nominelle ejektorkraften og bekreft at den samsvarer med delens geometri.
Rammeavbøyning under full belastning påvirker direkte delens nøyaktighet og verktøylevetid. Spør produsenten om avbøyningsverdien ved nominell tonnasje. En lukket rammepresse avbøyer vanligvis mindre enn en åpen rammepress, og det er grunnen til at høypresisjons kaldforming vanligvis krever lukket rammedesign.
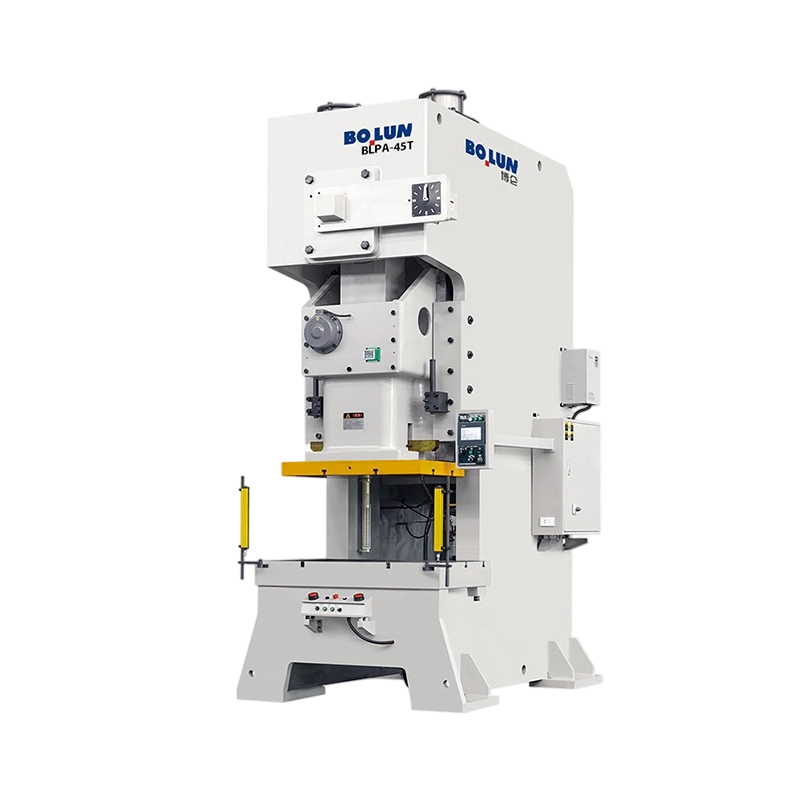
For små til middels kalde smidde deler tilbyr en 260-tonns vippepress en fornuftig balanse mellom kompakt fotavtrykk og nyttig formingskraft. En maskin i denne klassen kan støtte et bredt spekter av standarddeler uten å kaste bort energi på en overdimensjonert ramme.
 260-tonns vekslende kald smipress for presisjons smådeler Denne kompakte 260-tonns vippepressen tilbyr en nominell kapasitet på 2600 kN, variabel hastighet opptil 50 spm og et 500x600 mm arbeidsbord, noe som gjør den egnet for høyhastighets presisjonskaldsmiing av små elektronikk- og maskinvarekomponenter. Se produkt →
Materialet som skal kaldformes bestemmer tonnasjebehovet, verktøydesignet og antall formetrinn. Kaldforming fungerer best på duktile metaller som kan deformeres uten å sprekke. De vanligste materialene er lavkarbonstål som AISI 1010 og 1018, middels karbonstål som AISI 1035 og 1045, legeringsstål som AISI 8620 og 4140, rustfritt stål som 304 og 316, aluminiumslegeringer som 6061 og kobber alle, inkludert 6063 fosforbronse, og noen titanlegeringer.
Den viktigste materialegenskapen er duktilitet, vanligvis målt ved forlengelse eller arealreduksjon. Hvis et materiale har lav duktilitet, kan delen sprekke under formingsslaget. Hardtere materialer krever mer kraft, noe som presser maskinen nærmere den nominelle tonnasjen. Arbeidsherdehastigheten har også betydning fordi et materiale som herder raskt kan trenge et glødetrinn mellom formingsstadiene.
| Material | Typisk applikasjon | Forlengelse | Formingsvansker | Notater |
|---|---|---|---|---|
| Lavkarbonstål | Festemidler, braketter | 25–45 % | Enkelt | Lav styrke, høy duktilitet |
| Middels karbonstål | Strukturelle deler | 15–25 % | Moderat | Høyer force, careful die design |
| Rustfri 304 | Korrosjonsbestandige deler | 40–50 % | Moderat | Arbeid hardner raskt, høyere tonnasje |
| Aluminium 6061 | Lette komponenter | 12–20 % | Moderat | Smørekritisk, lavere tonnasje |
| Messing CuZn37 | Elektriske terminaler | 15–30 % | Enkelt | Utmerket formbarhet, reduserer verktøyslitasje |
| Titan klasse 2 | Luftfartsdeler | 20–25 % | Hard | Høy tonnage, tooling life risk |
Før du avslutter et materialvalg, be din formdesigner om å bekrefte at delen kan produseres innenfor den valgte maskinens tonnasje og slaglengde. Det er også verdt å sjekke at materialets flytegrense ikke overstiger den praktiske grensen for pressen du vurderer.
Kaldformingsmaskiner gir et spesifikt sett med fordeler som gjør dem attraktive for høyvolumsproduksjon. Å forstå disse fordelene hjelper deg med å rettferdiggjøre investeringen til driftsteamet og finansavdelingen.
Kaldforming er ikke den riktige løsningen for alle deler, og å overse grensene kan føre til kostbare feil. Følgende risikoer bør være en del av din evaluering før du forplikter deg til en maskin.
Disse risikoene er håndterbare når du velger en maskin med nok kapasitet og stivhet. En av de beste måtene å beskytte investeringen på er å beregne formingskraften nøyaktig og deretter kjøpe en presse med innebygd kapasitetsmargin.
Beslutningsprosessen bør starte med delen, ikke med maskinen. Når du kjenner delens geometri, materiale og nødvendig produksjonshastighet, kan du jobbe deg gjennom en logisk rekkefølge av valg.
Beregn kraften som trengs for å danne den spesifikke delen din før du sammenligner maskiner. Bruk en formingskraftberegning basert på materiale, tverrsnitt og friksjon. Spør leverandøren din om et estimat også. Velg da en presse som gir deg minst 15 til 20 prosent mer tonnasje enn det beregnede kravet.
For ekstrudering, mynting og kaldforming med høy deformasjon, er en vekslende presse den beste matchen. Hvis du bare utfører grunne støt, kan en sveivpress fungere, men du må fortsatt bekrefte at den tilgjengelige kraften nær bunnen av dødpunktet er tilstrekkelig.
En vanlig feil er å kjøpe den største tonnasjepressen du har råd til. Større presser har større senger, høyere energiforbruk og langsommere sykluser. En 260-tonns maskin kan være mer produktiv enn en 850-tonns maskin for små deler, rett og slett fordi den er lettere å automatisere og raskere å sykle.
Ikke stol på maksimal tonnasjevurdering alene. Be produsenten om en kraftkurve som viser hvor mye kraft som er tilgjengelig på ulike avstander over nedre dødpunkt. Dette vil fortelle deg om pressen kan håndtere dine spesifikke dysefyllingskrav.
Stansen og dysen må bygges for å håndtere materialet og den nødvendige deformasjonen. Hvis du former et høyfast stål, be om en maskin med justerbar glidehastighet og en stiv ramme. Sjekk om glideføringene er herdede og utskiftbare, og om smøresystemet dekker alle dypdannende slitasjepunkter.
Kaldformende deler trenger ofte tilpassede verktøygrensesnitt, utkastingssystemer og matemekanismer. Produsenten bør være i stand til å imøtekomme ikke-standardiserte dimensjoner og prosesskrav. En leverandør som bare tilbyr standardmodeller passer kanskje ikke til produksjonslinjeoppsettet eller automatiseringsplanene dine.
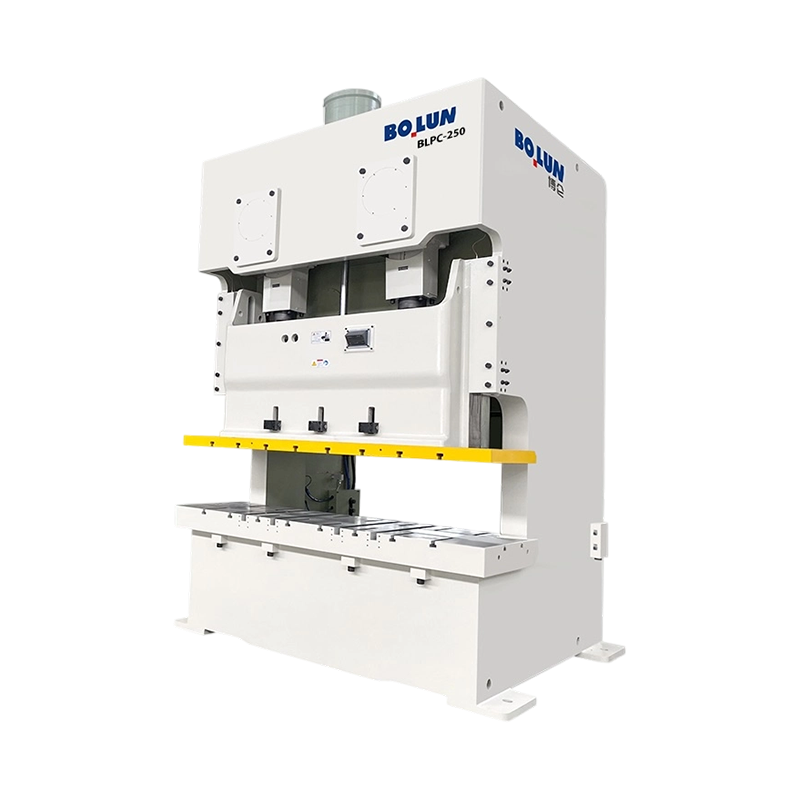
For flertrinns forming og allsidig produksjon tilbyr en 400-tonns vippepress et balansert slag og høyere deformasjonsevne. Dette er en nyttig mellomting for planter som produserer en blanding av størrelser og trenger en maskin som kan håndtere både grunne og dype formingsoperasjoner.
 400-tonns Toggle Cold Smiing Press med balansert slag 400-tonns vippepressen gir en kapasitet på 4000 kN og justerbare slag på 160 eller 180 mm, ideell for flertrinnsprosesser som opprydding og setting på et 550x660 mm arbeidsbord, med elektrisk glidejustering for oppsett. Se produkt →
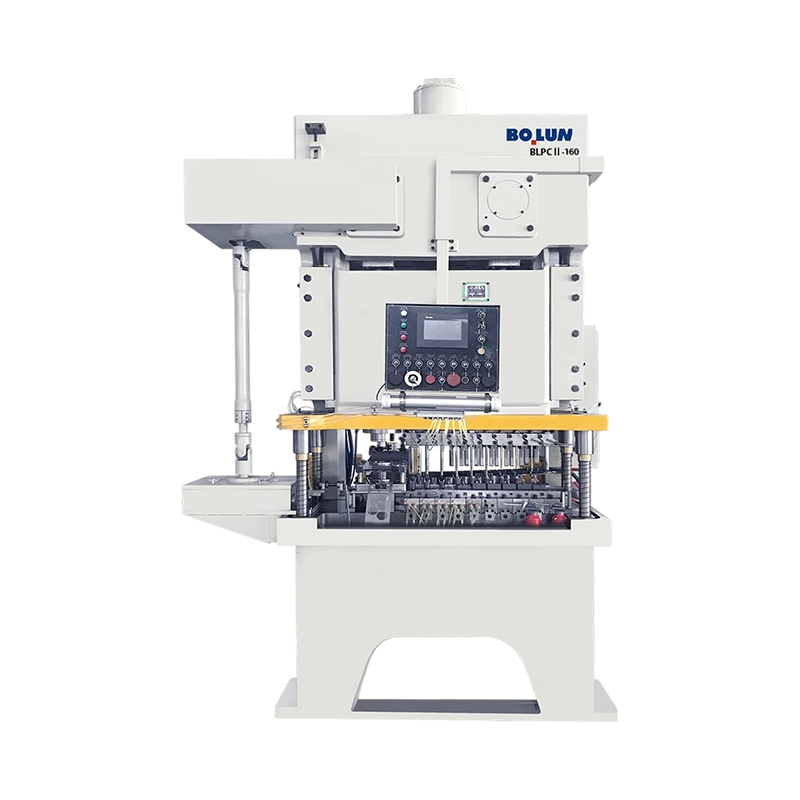
For tungt arbeid med industristyrke, leverer en 850-tonns vippepresse den høyeste tonnasjen i klassen og passer til deler som krever betydelig deformasjon over et stort tverrsnitt. Maskiner i denne serien velges vanligvis for store konstruksjonskomponenter og store festemidler.
 850-tonns kraftig vippepress for høybelastningsforming Denne kraftige 850 tonns pressen har en stiv ramme, 600x700 mm arbeidsbord og 8 mm trykkslag, egnet for krevende bil- og maskindeler, med integrert smøring og fotoelektrisk sikkerhet. Se produkt →
En kaldformingsmaskin er en kapitalinvestering som skal tjene fabrikken din i femten til tjue år. De tekniske spesifikasjonene betyr noe, men leverandørens evne til å støtte maskinen over levetiden er like viktig.
Spør om rammeavbøyning, glideparallellitet og klaringsspesifikasjoner. Be om lasttestsertifikater og materialsertifiseringer for rammen, veivakselen og vippekoblingene. Sjekk produsentens maskinerings- og monteringsevne. En leverandør med eget produksjonssystem kan kontrollere kvaliteten bedre enn en handelsbedrift som bare monterer utkontrakterte komponenter. De tekniske rådene du får før kjøpet og svaret du får etter et sammenbrudd avhenger begge av det samme ingeniørteamet på presseprodusent .
Bekreft reservedelslager og ledetider. Hvis en kritisk del svikter og du må vente seks uker på en erstatning, stopper produksjonslinjen. Spør om garantivilkår, installasjonsstøtte, operatøropplæring og forebyggende vedlikeholdsplaner. Bekreft at produsenten kan håndtere ikke-standard verktøy, motoralternativer eller automatiserte matesystemer. En leverandør som tilbyr one-stop service fra design til installasjon vil spare deg for tid og penger når maskinen allerede er på gulvet ditt.
Når maskinen er installert og i gang, holder kvalitetssikringen produksjonen stabil. Kaldforming produserer svært repeterbare deler, men denne repeterbarheten avhenger av verktøyet, materialmatingen og maskinens tilstand.
En godt vedlikeholdt kaldformingsmaskin med kontrollert verktøy og materialmating kan levere titalls millioner deler per tiår med minimal nedetid.
Kaldformingsmaskinen du kjøper i dag vil gå i flere tiår hvis du velger de riktige spesifikasjonene. Start med delen. Beregn kraften, bekreft slaget, bekreft dysehøyden og kontroller bordområdet. Se deretter forbi dataarket på maskinens stivhet, koblingskonstruksjon og leverandørens serviceevne. En 400-tonns vippepresse som er godt bygget og godt støttet er verdt mer enn en større maskin som er vanskelig å vedlikeholde. Hvis du vurderer kaldformingsmaskiner systematisk, vil du unngå de vanligste kjøpsfeilene: kjøpe for lite tonnasje, ignorere rammeavbøyning og overse viktigheten av utkasterkraft og dysetilgang. Riktig utstyr vil holde produksjonsgulvet i gang jevnt, med lavere skraphastigheter og mer konsistent delkvalitet enn du kan oppnå med noen annen formingsmetode.


Det korte svaret: Hvilken rammetype passer til arbeidet ditt An ...
Når du planlegger å produsere mellomstore eller små metalldeler i store vo...
En mellomstor festeprodusent sto nylig overfor et kjent problem: CNC dreie...
En festefabrikk i Taizhou mottar en forespørsel fra en billeverandør: 8 mi...
En produksjonsleder går inn i et ingeniørmøte med en stabel med tegninger ...
En kald smimatris kunngjør sjelden at den feiler på forhånd. En dag går pr...
Kontakt oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar å begynne?
Get in Touch

Nå!
ZHEJIANG BOLUN

