Innenfor moderne presisjonsmekanisk produksjon, en kraftpresse er kjernekraftkilden for høypresisjonsmontering, forming og kalibrering av komponenter. Enten det er for montering av kjernemotorveivaksler eller presisjonspressing av store mekaniske strukturer, bestemmer valg av riktig type press direkte monteringskvaliteten og levetiden til arbeidsstykket.
En kraftpresse er en enhet som genererer enorm kraft gjennom energioverføring (mekanisk eller hydraulisk) for å oppnå materialdeformasjon eller komponentpresspasning. I veivakselbehogling er det ikke bare et enkelt "skyveverktøy", men et presisjonssystem som krever streng kontroll over slag, hastighet og trykk. Dens kjerne operasjonelle mål er å sikre at sammenkoblende deler når den utformede interferenspasningen uten å generere indre spenningskonsentrasjoner eller skade på de sammenkoblede overflatene.
For bedre å forstå gjeldende scenarier for forskjellig utstyr, kan vi analysere dem gjennom følgende ytelsessammenligning:
| Ytelseskarakteristikk | Sveivpress (sveiv/dobbelt sveivpress) | Hydraulisk presse |
| Strømkilde | Svinghjuls energilagring, mekanisk kobling | Hydraulisk sylinder, væskekraft |
| Slagkarakteristikk | Maksimalt trykk ved nedre dødpunkt, hastigheten synker kraftig nær bunnen | Konstant trykk gjennom hele slaget |
| Kontrollpresisjon | Fast slag, vanskelig å stoppe midt i prosessen | Nøyaktig trykkovervåking og slagoppheng |
| Primær applikasjon | Høyvolum metallstempling, smiing | Presisjonspresspasning, akselretting, kompleks montering |
| Driftsfleksibilitet | Lav (Passer for standardiserte repeterende oppgaver) | Høy (Passer for ulike tilpassede presstilpasningsoppgaver) |
Veivakselpressemaskin: Dette utstyret er spesialdesignet for veivakselproduksjonslinjer og er vanligvis utstyrt med spesialisert posisjoneringsverktøy for å sikre at senterlinjene til de forskjellige veivakseltappene er perfekt på linje, og forhindrer vipping under presspasningsprosessen.
Akselrettingspresse: Veivaksler viser ofte mindre bøyeavvik etter bruk eller bearbeiding. Slike presser er utstyrt med høyfølsomme målesystemer (vanligvis brukt med V-blokker og måleskiver) for å utføre flere små hydrauliske korreksjoner, justere veivakselens utløp til mikronnivået.
Når de står overfor oppgaven med å pressemontere en 2-takts motor veivaksel, lurer mange brukere på: Er en vanlig 20-tonns presse tilstrekkelig? Svaret er ikke absolutt og avhenger av de fysiske parametrene og presisjonskravene til den spesifikke delen.
For å avgjøre om 20 tonns trykk er egnet, må man vurdere det basert på den fysiske logikken til interferenspasninger. Den nødvendige innpressingskraften påvirkes hovedsakelig av kontaktflate, interferensmengde og friksjonskoeffisienten til materialene.
Grunnlag for belastningsberegning: I ingeniørpraksis er den grove formelen for å estimere innpressingskraften F = mu * pi * d * L * P_radial, der mu er friksjonskoeffisienten, d er akseldiameteren, L er sammenkoblingslengden og P_radial er det genererte radielle trykket. For en 2-takts veivaksel, hvis tappdiameteren er stor og interferensen er utformet for å være høy, kan den nødvendige kraften nærme seg eller overskride grensen på 20 tonn.
Strukturelle begrensninger: 2-takts veivaksler er vanligvis sammensatt av venstre og høyre halvaksler og en sentral veivstift. Deres strukturelle karakteristikk er høy sveivarmstivhet, men veggtykkelsen rundt forbindelseshullet er begrenset. Hvis utstyrets tonnasje er valgt feil, vil trykk som overskrider materialets flytegrense utløse mikrosprekker i veivarmen eller utvidelse av akselhullet.
| Motortype | Journaldiameterområde | 20-tonns presseegnethet | Kjernefaktorer å vurdere |
| Lett bruk (f.eks. hageverktøy) | 15 - 25 mm | Veldig egnet | Tilstrekkelig trykkreserve, krever trykkregulering |
| Middels kraftig (f.eks. motorsykkel/påhengsmotor) | 30 - 50 mm | Bransjestandardkonfigurasjon | Krever dedikert verktøy, fokus på koaksialitet |
| Kraftig (f.eks. stor forskyvning/industriell) | > 50 mm | Begrenset hjelp med termisk montering anbefales | Kaldpressing skader lett overflater, krever temperaturforskjell |
Selv om pressen oppfyller tonnasjekravene, trykkovervåking er langt viktigere enn enkelt tonnasjevalg ved pressing av 2-takts veivaksler.
Kurveovervåking: I en ideell press-fit prosess, bør kurven for trykk økende med forskyvning være jevn og lineær. Hvis en betydelig plutselig økning i trykket (peak jitter) oppstår midt i prosessen, indikerer det ofte metallspon, utilstrekkelig smøring eller aksial feiljustering på paringsoverflaten.
Forebyggende tiltak: Det anbefales sterkt å installere en trykksensor på en hydraulisk presse. For 2-takts veivaksler, hvis trykket når grensen raskt i begynnelsen, må man stoppe umiddelbart, da å tvinge det på dette stadiet lett kan forårsake gnaging på akseloverflaten. Når en slik skade først oppstår, svikter festekraften til den sammenkoblede overflaten fullstendig, noe som fører til akselglidning eller unormal støy under etterfølgende bruk.
I vedlikeholds- og produksjonsprosessen av veivaksler er demontering av gamle deler og pressmontering av nye hyppige handlinger. For å oppnå effektiv svitsjing med lav skade kan man ikke bare stole på den enkle push-pull-handlingen til pressen; det krever en standardisert prosesslogikk.
Å oppnå rask veksling mellom pressmontering og demontering er avhengig av verktøyoppsett and fleksibel respons av det hydrauliske systemet .
Forskjell i verktøydesign: Demonteringsmodus krever en støttende basisdyse. Dens rolle er å la sveivarmen sitte stødig på basen mens den etterlater et sentralt hull for journalen å passere gjennom. Press-fit-modus krever en posisjoneringsstyresylinder. Sylinderen må være nøyaktig på linje med midten av tappen, og den bør ha finjusteringsmuligheter under presseprosessen for å sikre at inngangsvinkelen er absolutt vertikal.
Begrensningsjustering av hydraulikksystemet: For å forhindre skade på deler på grunn av overdreven kraft, må avlastningsventiler eller elektroniske grenser stilles inn. Under demontering, fordi den innledende bruddkraften ofte er høy, kan utstyret tillates å kjøre med nominelt trykk; under pressmontering bør en øvre sikkerhetsgrense forhåndsinnstilles for å unngå overbelastning.
Mange nybegynnere har en tendens til å tro at jo strammere, jo bedre, men fra et teknisk perspektiv bør interferenstilpasninger opprettholdes innenfor en bestemt interferenstilpasningstoleranse .
| Parringsmetode | Friksjonskoeffisient | Press-in Force Behavior | Pålitelighet |
| Overdreven forstyrrelse | 0,12 - 0,15 | Trykkmåleren svinger voldsomt | Skader lett overflater, indre stresstretthet |
| Rimelig forstyrrelse | 0,08 - 0,10 | Trykket stiger jevnt, stabilt spor | Stabil dreiemomentoverføring, ingen metallskader |
| Temperaturassistert | 0,05 - 0,07 | Trykk betydelig lavere | Tett passform, materialegenskaper bevart |
Verdi av smøring: Bruk av ekstremt trykksmøremiddel er obligatorisk; den danner en oljefilm mellom tappen og koblingshullet, og forhindrer tørr friksjon under pressing, og gjør monteringen jevnere.
I storskala produksjon kan produksjonseffektivitet og utbytte forbedres betraktelig ved å bruke en samarbeidende layout av mekanisk og hydraulisk utstyr.
Under grovbearbeiding eller smiing, a dobbel sveivpress er en uunnværlig kjernekraft. Den motstår effektivt det veltemomentet som genereres under presseprosessen, og sikrer at veivakselemnet belastes jevnt under smiing.
| Prosess trinn | Anbefalt utstyr | Mål |
| Smiing/Rovforming | Dobbel sveivpress | Sørg for materialtetthet |
| Presisjonspresspasning | Hydraulisk presse | Sørg for interferens, forhindre overflateskade |
| Aksial retting | Akselrettingspresse | Kontroller geometrisk feil |
Koaksialitetsavvik: Hvis veiledningspresisjonen til press-fit-verktøyet er utilstrekkelig, vil veivakselhalvakselen vingle, noe som fører til radiell utløp i det ferdige produktet.
Eksentrisk lasting: Hvis trykksenteret ikke faller på det geometriske senteret av veivakselaksen, vil det føre til mikrovridning av krankarmen.
Press-tilpasning til veivaksel er høyrisikoarbeid med høy presisjon. Etablering av et vitenskapelig daglig styrings- og sikkerhetssystem er grunnlaget for fabrikkdrift.
Kraftsensortesting: Det anbefales å kalibrere trykkfølersystemet en gang hvert kvartal. Sørg for at sensoravlesningsfeilen er kontrollert innenfor 1 prosent i forhold til standard kalibreringsvekter.
| Beskyttende tiltak | Funksjon |
| Tohåndskontrollknapper | Hindrer operatører fra å nå inn på stasjonen |
| Lysgardinsensor | Nødstopp hvis fremmedlegemer kommer inn |
| Beskyttelse mot trykkoverbelastning | Laster automatisk ut hvis grensen overskrides |
Lytt etter unormale lyder: Under innpressing indikerer en kontinuerlig knirkende lyd smøresvikt; en skarp klikkelyd betyr sannsynligvis lokal skade på metalloverflaten.
Kjernen i kvalitetsovervåking ligger i tolkningen av trykk-forskyvningskurven. Dersom det blir funnet metallspon stablet opp ved utgangen, eller det oppstår tydelige tegnemerker på overflaten, må operasjonen stanses.
Generelt sett gjentatt press-tilpasning anbefales ikke . Hver innpressing forårsaker mikroskopisk plastisk deformasjon av motflaten, noe som reduserer materialets utmattelseslevetid og øker risikoen for akselglidning.
Dedikerte avstandsstykker gir ikke bare støtte, men går også inn i sveivstiftposisjonen, og sikrer at venstre og høyre halvaksel opprettholder den innstilte fasevinkelen under innpressingsprosessen, og forhindrer fasefeiljustering.
Konklusjonen er ja. Hydrauliske presser kan nøyaktig kontrollere den maksimale presspasningskraften ved å justere avlastningsventiler. Når innpressingskraften overstiger den innstilte verdien, vil hydraulikksystemet automatisk avlaste trykket.
Det anbefales å opprettholde 60 prosent av interferenspasningen ved å reservere klaring gjennom termisk ekspansjon og sammentrekning, mens de resterende 40 prosentene av passformen er avhengig av pressen. Denne metoden sikrer monteringskvalitet samtidig som den minimerer interne belastningsskader.
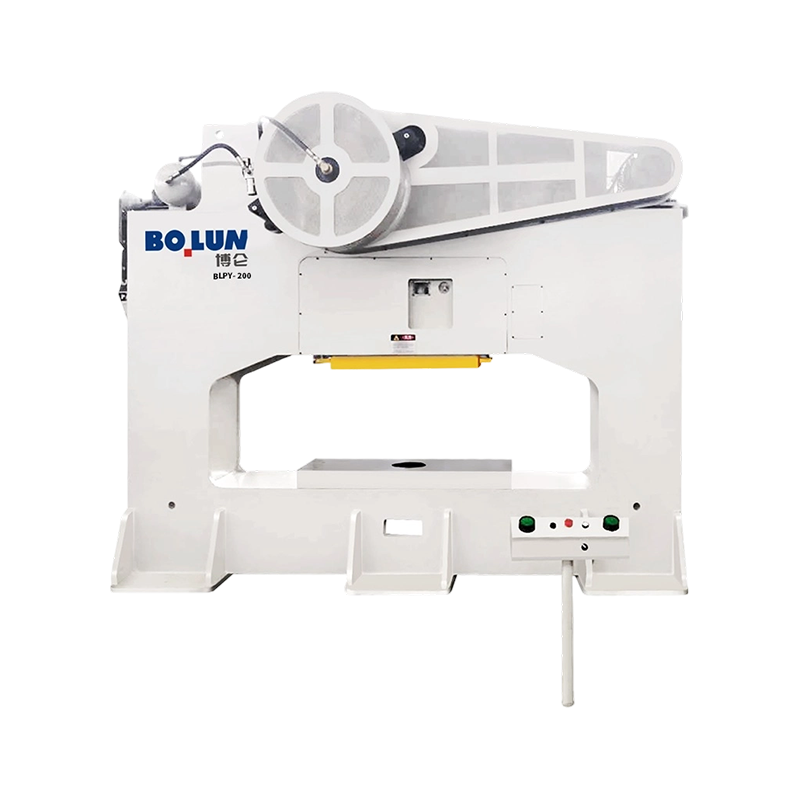


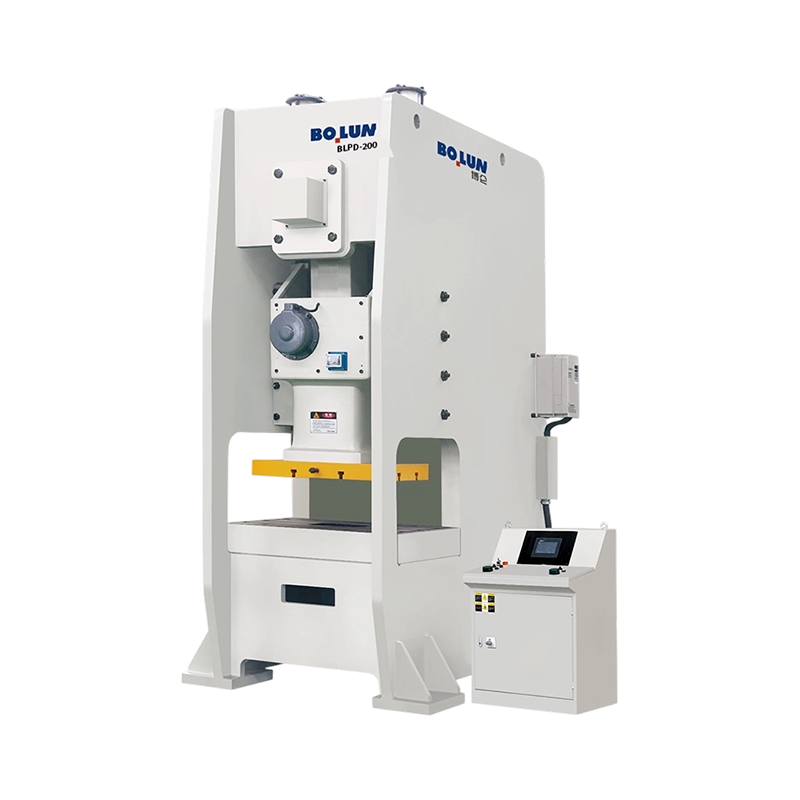
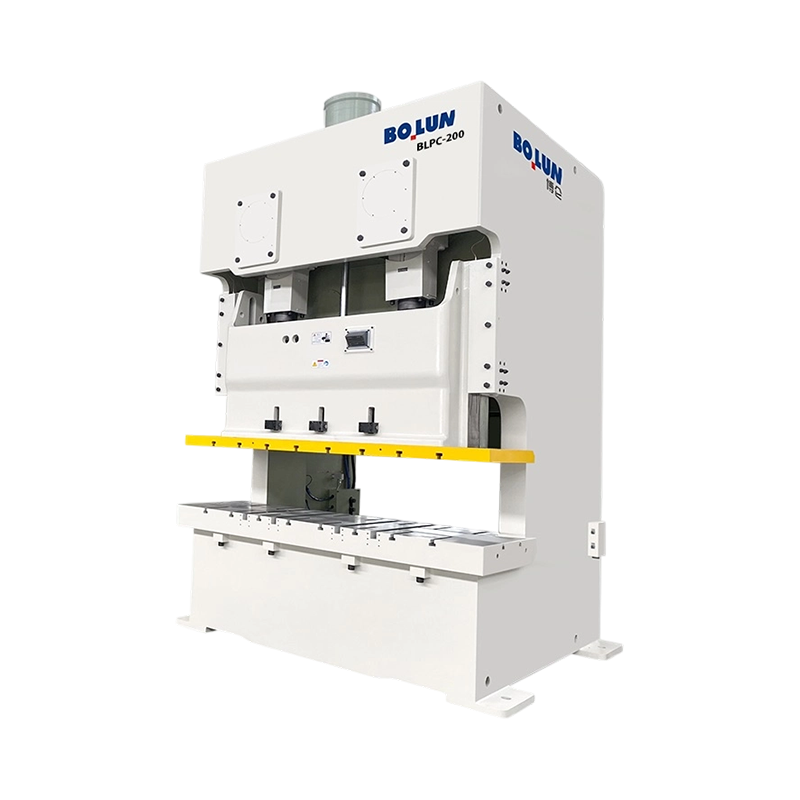
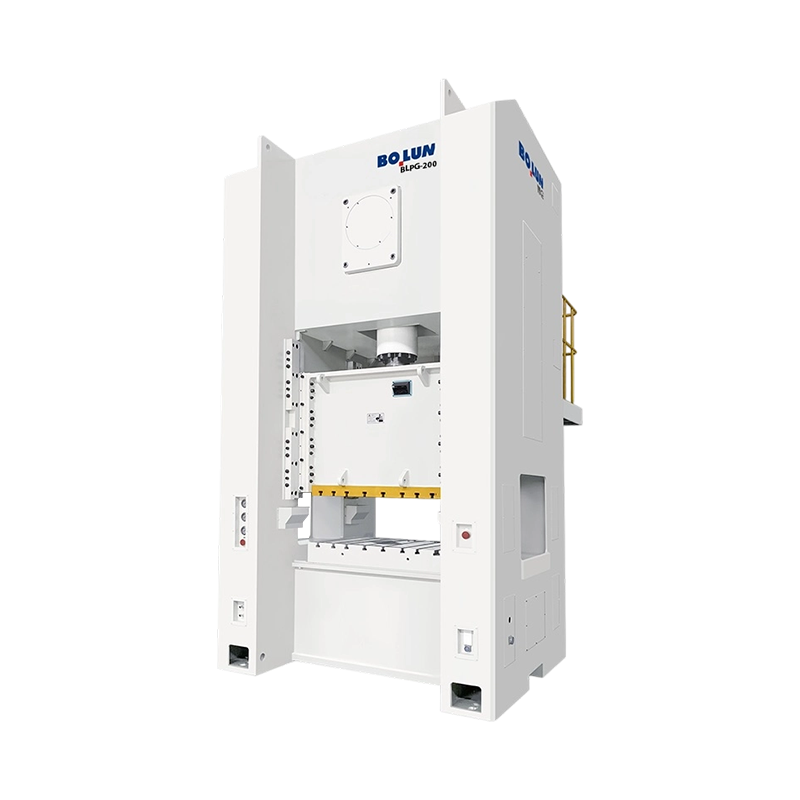
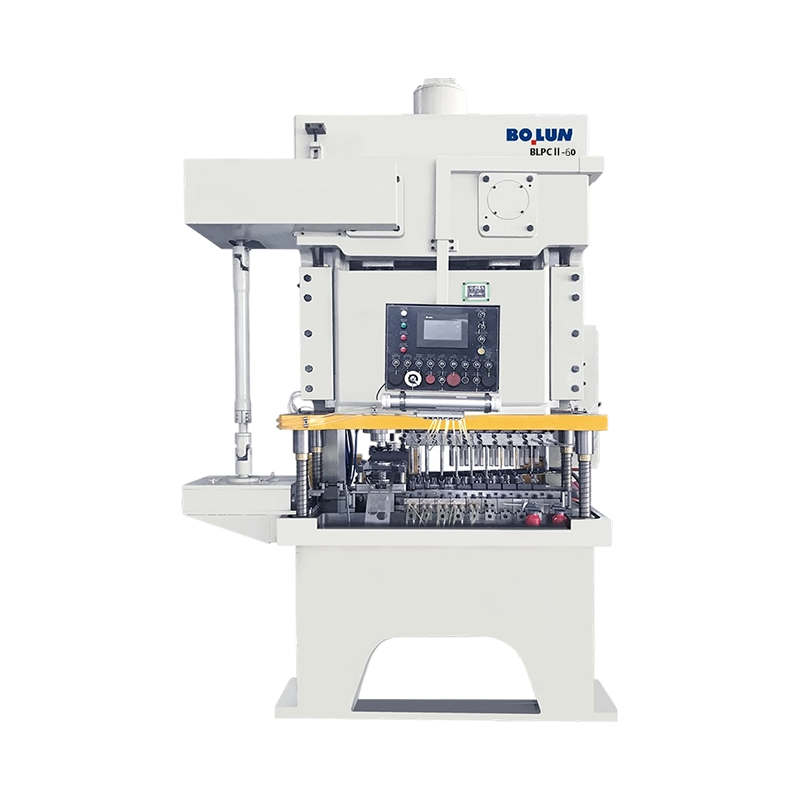
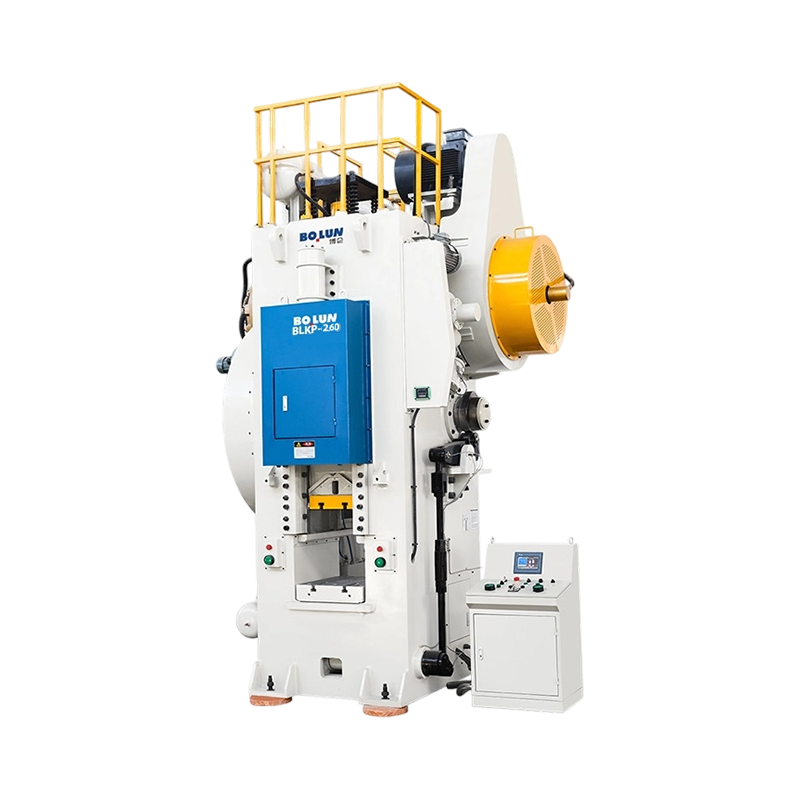
ZHEJIANG BOLUN INTELLIGENT EQUIPMENT IMPORT & EXPORT TRADING viste stolt frem...
Det korte svaret: Hvilken rammetype passer til arbeidet ditt An ...
En kjøper som sammenligner en 45-tonns åpen presse for en brakettlinje mot...
Sett en 160-tonns press med åpen ramme og en 160-tonns presse med lukket r...
En verktøyingeniør siterer et nytt brakettprogram og spesifiserer en 160-t...
En festefabrikk i Taizhou mottar en forespørsel fra en billeverandør: 8 mi...
Kontakt oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar å begynne?
Get in Touch

Nå!
ZHEJIANG BOLUN

